Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Tarihi: 2026-08-19 Kaynak: Alan
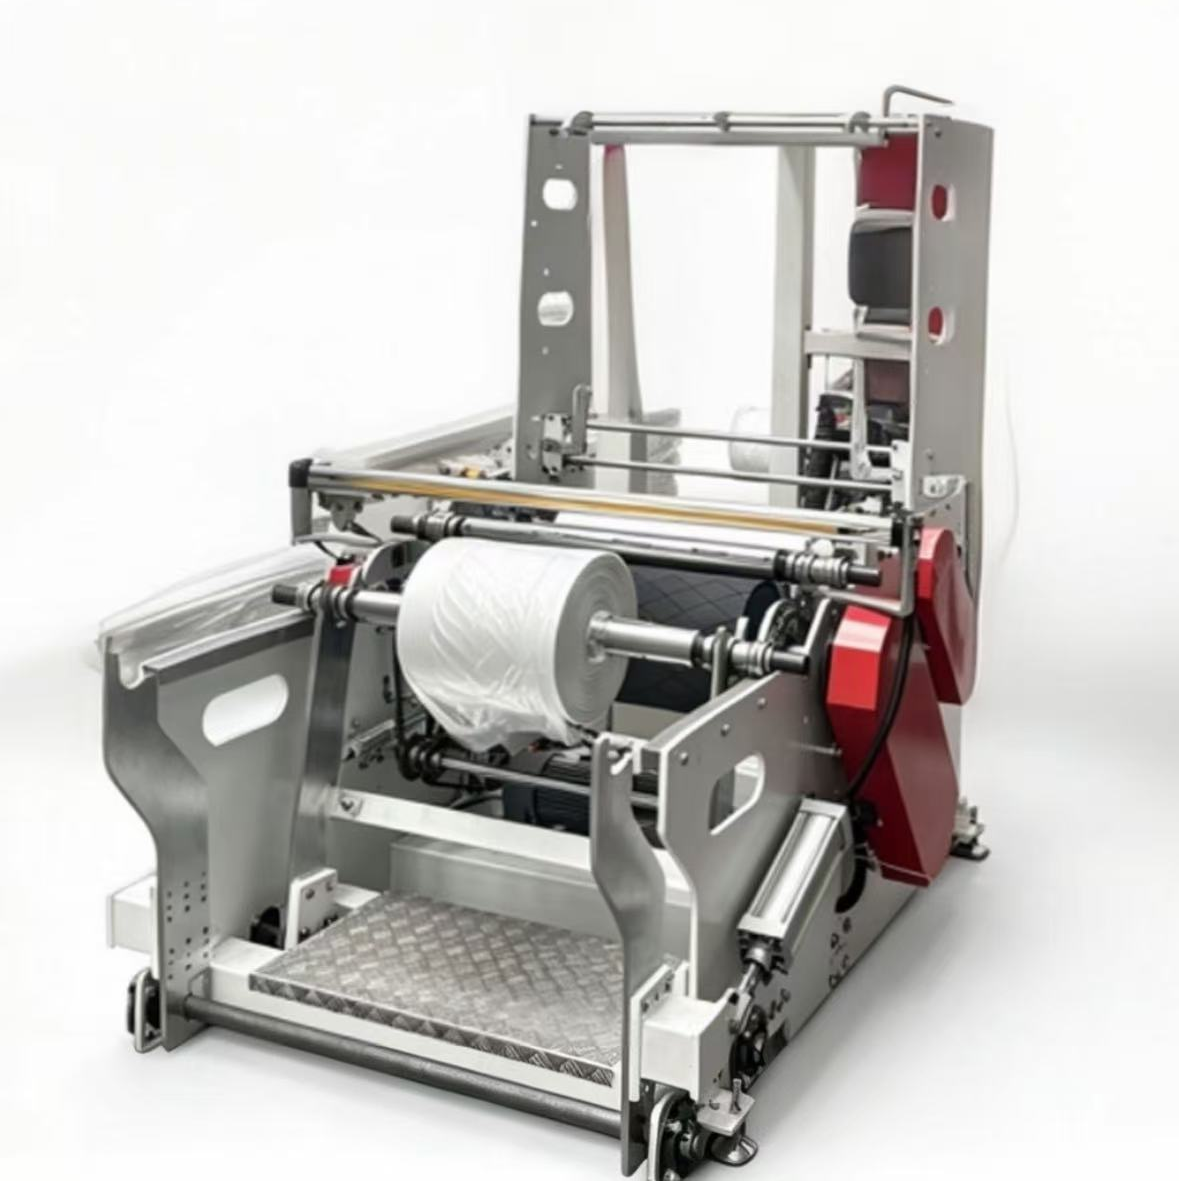
Ambalaj üreticileri, geleneksel poliolefinleri biyo bazlı alternatiflerle değiştirmeleri yönünde yoğun bir baskıyla karşı karşıyadır. Bununla birlikte, biyo-reçinelerin standart şişirilmiş film hatlarında çalıştırılması anında operasyonel arızalara neden olur. Operatörler şiddetli termal bozunma, düzensiz erime viskozitesi ve sürekli kabarcık kararsızlığıyla uğraşırlar. Bu malzeme davranışları büyük hurda oranlarına neden olur ve üretim alanında film bütünlüğünü bozar. Isıya duyarlı polimerleri geleneksel bir LDPE ekstrudere bırakıp satılabilir rulolar bekleyemezsiniz. Bu teknik engellerin aşılması, biyopolimerlerin benzersiz reolojisi için özel olarak tasarlanmış özel ekstrüzyon ekipmanı gerektirir. Bu kılavuz, bir ürün seçmek için teknik gereklilikleri açıklamaktadır. biyolojik olarak parçalanabilen film üfleme makinesi . Gerçekten karlı ve tutarlı bir şekilde çalışan bir hat yapılandırmanıza yardımcı olmak için üretim kapasitelerini, film kalitesi ölçümlerini, son kullanım çok yönlülüğünü ve operasyonel ekonomiyi değerlendiriyoruz.
Özel biyolojik olarak parçalanabilir film üfleme makineleri, kesilmeye duyarlı biyo-reçinelerin bozulmasını önlemek için özel vida tasarımları ve termal kontrollerle tasarlanmıştır.
Kârlı gübrelenebilir film üretimi elde etmek, çoğunlukla yüksek oranda nişasta bazlı dolgu maddeleri içeren, başta PLA film ve PBAT film formülasyonları olmak üzere karmaşık karışımları işleyebilen ekipman gerektirir.
Bir makineyi değerlendirmek, biyolojik olarak parçalanabilen polimerlerin higroskopik yapısını azaltmak için kalıp kafası konfigürasyonlarının, özel soğutma halkalarının ve hat içi kurutma sistemlerinin analiz edilmesini gerektirir.
Biyo-ekstrüzyon teknolojisine yatırım yapmak, dönüştürücülerin perakende ambalajlamadan tarımsal malçlamaya kadar çeşitli uygulamalarda birinci sınıf pazarları ele geçirmesine olanak tanırken CO2e emisyonlarını da önemli ölçüde azaltır.
Üretmek Sürdürülebilir ambalajlama, katı temel fiziksel özelliklerin karşılanmasını gerektirir. Üreticilerin geleneksel plastiklerle rekabet edebilmek için tutarlı kalınlık, yüksek çekme mukavemeti ve net optik özellikler elde etmesi gerekiyor. Standart poliolefin ekstrüderleri biyo-reçineleri işlerken tamamen başarısız olur. Biyo-polimerlerin temel fiziği tamamen farklı bir ekstrüzyon yaklaşımı gerektirir. Bu hassas malzemeleri geleneksel hatlarda çalıştırmaya çalışmak, anında kalite hatalarına ve ekipman sıkışmalarına neden olur.
Standart ekstrüzyon profilleri erken erimeye ve ciddi malzeme bozulmasına neden olur. Biyopolimerler aşırı kayma gerilimine maruz kalır. Tipik olarak 24:1 veya 26:1 Uzunluk-Çap (L/D) oranıyla tasarlanan geleneksel vidalar, polietileni eritmek için yüksek mekanik sürtünme üretir. Aynı sürtünme, hassas biyo-reçineleri kalıp kafasına ulaşmadan çok önce yakar. Ortaya çıkan bozunmuş polimer, zayıf mekanik mukavemet, ciddi renk değişikliği ve güçlü bir yanık kokusu sergiler. Operatörler bu sorunu çözmek için namlu sıcaklığını basitçe düşüremezler. Standart bir vidada sıcaklıkların düşürülmesi, erimemiş parçacıkların oluşmasına, yoğun jel oluşumuna ve sürücü soğuk reçineyi itmeye çalışırken motorun aşırı yüklenmesine neden olur.
Biyobozunur malzemeler doğası gereği son derece düşük erime mukavemetine sahiptir. Standart tek dudaklı soğutma halkaları, ekstrüzyon sırasında kabarcığı stabilize etmekte başarısız olur. Bu dengesizlik, sık sık hat düşüşlerine neden olur ve balonun kalıbın üzerine çökerek operatörleri tüm hattı yeniden işlemeye zorlar. Polimer eriyiği kalıptan oldukça akışkan, neredeyse suya benzer bir halde çıkar. Hızlı ve özel bir soğutma olmadığında kabarcık kendi ağırlığı altında çöker. Operatörler tutarlı bir donma hattı yüksekliğini korumakta zorlanıyor. Bu sürekli dalgalanma ölçü tutarlılığını bozar, üretim verimini bozar ve sonraki torba yapım makinelerinde işlenemeyen ciddi ölçü bantlarına sahip rulolar oluşturur.
Standart vidalar aşırı kesme ısısı üreterek PLA ve PBAT'ta polimer zincirinin bozulmasına neden olur.
Geleneksel hava halkaları, düşük erime mukavemetli kabarcıkları dondurmak için gereken hız ve hacimden yoksundur.
Standart kalıp kafaları, biyo-reçinelerin durgunlaştığı, karbonlaştığı ve siyah lekeler oluşturduğu ölü noktalar içerir.
Hat içi kurutmanın olmaması, ısıtılmış varilin içinde anında nem kaynaklı hidrolize yol açar.
Standart kıstırma silindirleri, sıcak, yapışkan biyo-filmlerin çekme işlemi sırasında bloke olmasına veya birbirine yapışmasına neden olur.
Geleneksel hatlar yüksek kesmeli vidalara ve standart hava halkalarına dayanır. Biyo-optimize edilmiş hatlar, düşük kesme bariyerli vidalar, hassas termal kontroller ve özel kalıp kafaları kullanır. Bu mühendislik farklılıkları ekstrüzyon işleminin başarısını belirler. Amaca yönelik makineler, biyo-reçinelerin spesifik reolojik özelliklerini ele alır. İstikrarlı, sürekli üretim için gereken hassas işleme, kapsamlı karıştırma ve hızlı soğutmayı sağlarlar.
İşleme PLA filmi, sertliği ve berraklığı korumak için özel vida geometrisi gerektirir. Polilaktik asit kırılgandır, neme karşı oldukça hassastır ve termal bozunmaya eğilimlidir. Ekstrüderin PLA'yı polimer zincirlerini kırmadan yavaşça eritmesi gerekir. Hassas sıcaklık kontrolü malzemenin bulanıklaşmasını veya yapısal bütünlüğünü kaybetmesini önler. Besleme boğazında zamanından önce erime olmadan tutarlı pelet alımını sağlamak için vidanın besleme bölümü derin yivli olmalıdır.
İşleme PBAT filmi, esnekliği ve uzamayı korumak için dikkatli bir sıcaklık yönetimi gerektirir. Polibütilen adipat tereftalat, esnek ambalaj uygulamaları için gereken esnemeyi sağlar. Makinenin bu elastomeri termal çapraz bağlanmaya neden olmadan işlemesi gerekir. Uygun ekstrüzyon, PBAT'ın yüksek yırtılma direncini ve dart darbe dayanımını korumasını sağlar. Operatörler genellikle PBAT'yi polietilenden daha düşük sıcaklık profillerinde çalıştırır ve yüksek tepkili varil soğutma fanları gerektirir.
Makinelerin karmaşık karışımları etkili bir şekilde homojenize etmesi gerekir. İşlenmemiş PLA ve PBAT'ın yüksek oranlarda mısır nişastası dolgu maddeleri ile karıştırılması, topaklanma olmadan yüksek hızlı işleme gerektirir. Vidadaki Maddock veya ananas karıştırıcılar gibi gelişmiş karıştırma bölümleri, nişastayı eriyik matris boyunca eşit şekilde dağıtır. Bu, nihai üründe lokal yanma ve zayıf noktaların oluşmasını önler. Kapsamlı homojenizasyon tekdüzeliği sağlar Biyolojik olarak parçalanabilen film, daha yüksek yüzdelerde ucuz nişasta dolgu maddelerine izin vererek hammadde maliyetlerini optimize eder.
Özel L/D oranları özellikle biyo-reçineler için uyarlanmıştır. 30:1 veya 32:1 oranı, yumuşak erime için gerekli kalma süresini sağlar. Daha kısa namlular agresif ısıtmayı zorlayarak polimer yapısını tahrip eder. Uzatılmış uzunluk, varil ısıtıcılarından reçineye kademeli ısı transferine izin verir. Bu, biyo-reçinenin moleküler ağırlığını koruyarak son filmin mühendislik mekanik özelliklerini korumasını sağlar.
Düşük kayma bariyerli vidalar, daha düşük işlem sıcaklıklarında tam karıştırma sağlar. Bariyer uçuşu, katı pelet yatağını erimiş polimer havuzundan fiziksel olarak ayırır. Bu, erimemiş peletlerin kalıptan geçip jel oluşturmasını önler. Tasarım mekanik sürtünmeyi en aza indirir. Plastiği eritmek için vidanın ürettiği kesme ısısı yerine namludan gelen iletken ısıya dayanır. Bu yumuşak eritme işlemi, ısıya duyarlı kompostlaştırılabilir karışımlar için tartışılamaz.
Son derece duyarlı, çok bölgeli PID sıcaklık kontrolörleri termal profili yönetir. Ekstrüzyon sırasında polimerin çapraz bağlanmasını veya yanmasını önlerler. Biyoreçineler basınç altında ekzotermik reaksiyonlar oluşturarak ani sıcaklık artışlarına neden olabilir. PID kontrolörleri, derine yerleştirilmiş termokupllar aracılığıyla varil sıcaklıklarını sürekli olarak izler. Aşırı ısıyı dağıtmak için yüksek CFM'li soğutma fanlarını anında etkinleştirirler. Bu hassas termal yönetim, eriyiği dar işleme aralığında, spesifik formülasyona bağlı olarak genellikle 140°C ile 165°C arasında tutar.
Makine yetenekleri doğrudan yüksek talep gören biyolojik olarak parçalanabilir ürün kategorilerine bağlanır. Dönüştürücüler formülasyonları, kalıp boşluklarını ve işleme parametrelerini ayarlayarak belirli pazarları hedefleyebilir. Çok yönlü bir ekstrüzyon hattı, fabrikadaki varlık kullanımını maksimuma çıkarır. Üreticilerin mevsimsel talebe, pazar eğilimlerine veya belirli müşteri sözleşmelerine göre farklı ürün türleri arasında geçiş yapmasına olanak tanır.
Özel makineler, perakende sektörü için sıkı ölçü gereksinimlerini karşılamaktadır. Ağır hizmet gübrelenebilir torbalar ve perakende taşıma torbaları için gereken mekanik gücü sağlarlar. Bu uygulamalar tipik olarak 20 ila 50 mikron arasında bir kalınlık gerektirir. Ekstruderin esneme için PBAT'ı ve yük taşıma kapasitesi için PLA'yı karıştırması gerekir. Ortaya çıkan torbalar, belediye tesislerinde tamamen kompostlanabilirliğini korurken dayanıklılık, delinmeye karşı dayanıklılık ve sızdırmazlık mukavemeti açısından tüketici beklentilerini karşılıyor.
Bu makineler geniş formatlı, toprakta çözünebilen tarım filmleri üretir. Bu, tarım sektörü için maliyetli geri alma ve imha süreçlerini ortadan kaldırır. Malç filmleri aşırı incelik gerektirir ve genellikle 10 veya 12 mikrona kadar çekilir. Bu ince ölçüyü yırtılmadan elde etmek için makinenin mükemmel kabarcık stabilitesini koruması gerekir. Çiftçiler, bozunmuş filmi hasattan sonra doğrudan toprağa sürüyor ve burada toprak mikropları onu tüketiyor. Bu uygulama, biyo-ekstrüzyon operasyonları için devasa, yüksek hacimli büyüme gösteren bir sektörü temsil ediyor.
Dönüştürücüler, tek kullanımlık kap ambalajları için yüksek netlikte, gıdaya uygun filmler üretir. Birincil gıda ambalajları ve tek kullanımlık çevre dostu ürünler de bu gelişmiş ekstrüzyon hatlarından yararlanmaktadır. Makine, saf PLA'yı veya yüksek berraklıktaki karışımları bulanıklık veya optik bozulmaya neden olmadan işlemelidir. Sıkı sıcaklık kontrolü, akış çizgileri veya jeller gibi optik kusurların oluşmasını önler. Bu filmler, kısa raf ömrüne sahip gıda ürünleri için geleneksel PET veya polistiren ambalajların yerine mükemmel bariyer özellikleri sağlar.
Belirli makine bileşenleri doğrudan üretim sonuçlarıyla eşleşir. ASTM D6400 ve EN 13432 gibi standartlarla uyumluluk, hassas ekipman konfigürasyonlarına bağlıdır. Alıcılar ekstruderin mekanik tasarımını baştan sona değerlendirmelidir. Besleme hunisinden yüzey sarıcıya kadar her bileşen, son film kalitesini ve makinenin genel verimliliğini etkiler. Gübrelenebilir film üretim süreci.
Sistem Bileşeni |
Standart Poliolefin Ekstruder |
Biyobozunur Film Ekstruder |
|---|---|---|
Vida Tasarımı |
24:1 L/D, Yüksek kesme, standart karıştırma uçuşları |
30:1 veya 32:1 L/D, Düşük kesme, özel bariyer uçuşları |
Soğutma Sistemi |
Standart tek dudaklı hava halkası |
Çift dudaklı hava halkası, yüksek kapasiteli IBC entegrasyonu |
Nem Kontrolü |
Minimal kurutma gerekli (ortam hunisi) |
Hat içi kurutuculu kurutma esastır (<250 ppm nem) |
Kalıp Kafası |
Standart spiral mandrel, standart parlatma |
Optimize edilmiş akış kanalları, düşük viskoziteli eriyikler için yüksek cila |
Çekme Kıstırma Silindirleri |
Standart çelik ve kauçuk |
Teflon kaplı veya özel yapışmaz silikon kauçuk |
Sıcaklık Kontrolü |
Standart röle, temel hava soğutma |
Katı hal PID, yüksek CFM hedefli varil üfleyiciler |
Spiral mandrel kalıp kafaları, biyolojik olarak parçalanabilen eriyiklerin spesifik reolojisi için optimize edilmiştir. Düzgün akış sağlarlar ve filmi zayıflatan kaynak çizgilerini azaltırlar. Biyo-reçineler polietilenden farklı şekilde akar; farklı kayma incelmesi davranışları sergilerler. Malzeme durgunluğunu önlemek için kalıp kanalları son derece cilalı olmalı ve aerodinamik olarak düzenlenmelidir. Durgun biyo-reçine hızla bozunarak filmde siyah lekelere ve sert karbon birikintilerine neden olur. Optimize edilmiş pafta kafası sürekli ve düzgün malzeme akışını sağlayarak hatasız bir ağ sağlar.
Kalıp boşluğu ayarlamaları son filmin mekanik özelliklerini büyük ölçüde etkiler. Operatörler, makine yönü (MD) ve enine yön (TD) gücünü dengelemek için biyo-reçineler için genellikle 1,2 mm ile 1,8 mm arasında bir değere ayarlayarak boşluğa ince ayar yapmalıdır. Hassas bir kalıp aralığı, tüm ürün genişliği boyunca eşit kalınlık sağlar. Bu tekdüzelik, aşağı yöndeki dönüştürme işlemleri için kritik öneme sahiptir. Ölçüdeki değişiklikler sarıcıda teleskopik ruloların oluşmasına ve yüksek hızlı torba yapım makinelerinde sıkışmaya neden olur.
Biyo-ekstrüzyon için çift dudaklı hava halkaları ve dahili kabarcıklı soğutma (IBC) sistemleri zorunludur. Düşük erime mukavemetine sahip malzemeleri etkili bir şekilde stabilize ederler. Çift dudaklı tasarım, kalıptan çıkar çıkmaz kabarcık şeklini kilitleyen yüksek hızlı, yüksek hacimli bir hava akışı sağlar. IBC sistemleri, sıcak iç havayı soğuk havayla değiştirerek balonun içindeki soğutulmuş havayı dolaştırır. Bu hızlı soğutma donma hattını azaltır ve sıcak filmin kıstırma silindirlerinde çöktüğünde kendi kendine yapışmasını (bloke olmasını) önler.
Taşıma üniteleri, biyofilmlerin taşınması için özel modifikasyonlar gerektirir. Özel kıstırma silindirleri ve hassas gerginlik kontrolü, sıcak ağın gerilmesini veya yırtılmasını önler. Biyo-reçineler polietilenden daha yüksek sıcaklıklarda yapışkan kalır. Kıstırma silindirleri genellikle yapışmayı önlemek için özel Teflon kaplamalara veya silikon kauçuğa sahiptir. Yük hücreleri, çöken çerçeve boyunca ağ gerilimini sürekli olarak izler. Çekme hızı, hassas filmin çok sert çekilmesini önlemek için değişken frekanslı sürücüler (VFD'ler) aracılığıyla otomatik olarak ayarlanır, bu da istenmeyen MD yönelimine ve TD zayıflığına neden olur.
Özel biyo-ekstrüzyon teknolojisinin benimsenmesi, finansal ve operasyonel ödünleşimleri içerir. Üreticiler, sermaye harcamalarını uzun vadeli pazar fırsatları ve operasyonel gerçeklerle dengelemelidir. Bu ekonomik faktörlerin anlaşılması, sürdürülebilir üretime karlı bir geçiş yapılmasını sağlar ve çıktı ve verimlilikle ilgili maliyetli yanlış hesaplamaların önlenmesini sağlar.
Gelişmiş makinelere yatırım yapmak, dönüştürücülerin hızla büyüyen çevre dostu plastik pazarına katılmasına olanak tanır. Tüketiciler aktif olarak sürdürülebilir markalar arıyor ve perakendeciler kurumsal ESG hedefleriyle uyumlu ambalajlar talep ediyor. Özel biyo-ekstrüzyon yetenekleriyle donatılmış dönüştürücüler, ürünleri için üstün fiyatlandırma uygulayabilir. Bu prim, biyo-reçine hammaddelerinin yüksek maliyetini dengeleyerek üretim tesisi için sağlıklı kar marjlarını korur.
Sertifikalı kompostlanabilir filmler sunmak büyük bir rekabet avantajı sağlar. Tek kullanımlık plastiklerin katı yasaklarıyla karşı karşıya olan markalar, uyumlu kalabilmek için aktif olarak bu sürdürülebilir çözümleri arıyor. Dünya çapındaki belediyeler geleneksel plastik poşetleri ve ambalajları yasaklıyor. Sertifikalı kompostlaştırılabilir alternatifleri güvenilir bir şekilde tedarik edebilen dönüştürücüler, uzun vadeli, yüksek hacimli sözleşmeleri güvence altına alır. Bu mevzuat baskısı, biyo bazlı ambalaj üreticileri için büyüyen, sabit bir müşteri tabanını garanti ediyor.
Üretim planlaması için çıktı hızlarına ilişkin gerçekçi beklentiler önemlidir. Biyo-reçine hatları genellikle aynı ekstruder çapındaki geleneksel LDPE/HDPE hatlarından daha yavaş çalışır. Sınırlayıcı faktör, ekstruder tahrik gücü değil, neredeyse her zaman soğutma kapasitesidir. Biyoreçineler ısıya daha uzun süre dayanır ve katılaşması daha fazla zaman alır. Operatörler, film kalitesini korumak için biraz daha düşük verimi kabul etmelidir. Makineyi çok hızlı itmek kararsız kabarcıklara, ölçü değişikliklerine ve ruloların reddedilmesine neden olur.
Verimi soğutma kapasitesinin ötesine taşımak mekanik bütünlüğü tehlikeye atar. Bu hem PLA hem de PBAT film kalitesini olumsuz etkiler. Film, zayıf gerilme mukavemeti, eşit olmayan kalınlık ve rulo üzerinde ciddi blokaj sergileyecektir. Operatörlerin hat hızı ile soğutma verimliliği arasındaki optimum dengeyi bulması gerekir. Tesisin soğutulmuş su sisteminin, hava halkalı ısı eşanjörlerine 10°C su sağlayacak şekilde yükseltilmesi, kaliteden ödün vermeden verimi en üst düzeye çıkarmaya yardımcı olabilir.
Modern makineler, işletme maliyetlerini dengelemek amacıyla yüksek enerji verimliliği sağlayacak şekilde tasarlanmıştır. Ana ekstruder sürücüsü, üfleyiciler ve sarıcılar da dahil olmak üzere tüm ana motorlarda değişken frekanslı sürücüler (VFD'ler) kullanırlar. Verimli varil yalıtım battaniyeleri radyant ısı kaybını azaltır. Bu özellikler ekstrüzyon hattının genel elektrik tüketimini azaltır. Daha düşük enerji kullanımı, aylık genel giderleri azaltarak üretim operasyonunun karlılığını doğrudan artırır.
Yaşam döngüsü verileri, biyolojik olarak parçalanabilen filmlerin üretilmesinin, işlenmemiş petrokimya plastiklerine kıyasla CO2e emisyonlarını %30 ila %50 oranında azalttığını göstermektedir. Bu azalmalarda makine verimliliği önemli bir rol oynuyor. Dönüştürücüler, çevre dostu ham maddeleri enerji tasarruflu işleme ekipmanlarıyla birleştirerek kurumsal karbon ayak izlerini önemli ölçüde azaltır. Bu çevresel fayda, çevreye duyarlı küresel markalarla sözleşmeler için teklif verirken güçlü bir pazarlama aracı olarak hizmet vermektedir.
Biyo-ekstrüzyona geçiş, fabrikada yeni operasyonel zorlukları beraberinde getiriyor. Üreticilerin, büyük miktarda hurda üretimine yol açmadan önce bu riskleri proaktif bir şekilde ele almaları gerekiyor. Doğru planlama, ekipman entegrasyonu ve operatör eğitimi, maliyetli arıza sürelerini ve hammadde israfını önler.
Biyo-reçineler oldukça higroskopiktir, yani nemi doğrudan havadan emerler. Nem, ekstrüzyon sırasında hidrolize neden olur ve ısıtılmış haznenin içindeki polimer zincirini tam anlamıyla yok eder. İklim kontrollü bir tesisteki ortam nemi bile bir grup PLA veya PBAT'ı saatler içinde bozabilir. Islak reçine, kabarcıklar, mercekler ve pürüzlü yüzey dokusu gibi ciddi görsel kusurlara sahip bir film üretir. Mekanik mukavemet büyük ölçüde düşer, bu da filmi kırılgan hale getirir ve paketleme uygulamaları için kullanılamaz hale getirir.
Ekstruder haznesinden önce kurutucu nem alma kurutucularının hat içi entegre edilmesi mutlak bir zorunluluktur. Bu ekipman nem seviyelerini 250 ppm'nin altında tutar. Kurutma sistemi, reçine yatağından sıcak ve kuru hava besleyerek sürekli çalışmalıdır. Çalıştırma sırasında zamandan tasarruf etmek için operatörler asla kurutucuyu atlamamalıdır. Uygun kurutma, biyo-reçine ekstrüzyonunda en kritik hazırlık adımıdır; bunu atlamak, başarısız bir üretim çalışmasını garanti eder.
Standart poliolefinlere alışkın olan operatörler, biyo-reçinelerin daha dar işleme pencereleriyle zorluk yaşayacaktır. Sorun gidermeye yönelik görsel ipuçları tamamen farklıdır. PE'deki kabarcık kararsızlığına karşı hava halkası üfleyici hızının arttırılması gibi standart bir tepki, PBAT'ta yıkıcı bir kabarcık yırtılmasına neden olabilir. Operatörler eski alışkanlıkları bırakmalı ve biyopolimerlerin spesifik termal ve reolojik gereksinimlerine uyum sağlamalıdır.
Ekstrüzyon ekibi için sıkı eğitim protokolleri uygulayın. Namlu içindeki malzemenin bozulmasını önlemek için yoğun olarak başlatma ve kapatma temizleme prosedürlerine odaklanın. Operatörler, ısıtıcıları kapatmadan önce biyo-reçineyi, fraksiyonel erime indeksi LDPE veya özel bir ticari temizleme bileşiği gibi stabil bir taşıyıcı reçineyle temizlemelidir. Kabarcıktaki bulanıklık, erime kırılması veya kalıp salyası gibi termal stresin görsel işaretlerini tanımayı öğrenmeleri gerekir. Sürekli eğitim yüksek verim sağlar, ekipmanı korur ve hurda oluşumunu en aza indirir.
Ekstruderin karıştırma kapasitesini ve gerçek çıktı oranlarını doğrulamak için tam olarak özel reçine karışımınızı kullanarak 500 kg'lık bir malzeme deneme çalışması talep edin.
Spiral mandrel kalıbı ve bariyer vidası uçuşları üzerindeki işleme toleranslarını incelemek için ekipman üreticisinin tesisini denetleyin.
Hedef üretim hızlarınıza uyduklarından emin olmak için soğutulmuş su sisteminin ve dahili kabarcık soğutma fanlarının boyutlarını doğrulayın.
Sürekli çalışma sırasında nem seviyelerinin 250 ppm'nin altında kalmasını garanti etmek için hat içi kurutuculu nem alma kurutucularını doğrudan besleme boğazının üzerine monte edin.
C: Standart makinelerin yenilenmesi genellikle etkisizdir ve kesinlikle önerilmez. Standart vidalar çok fazla kesme ısısı üreterek biyoreçineleri hızla bozundurur. Ek olarak, standart soğutma halkaları biyolojik olarak parçalanabilen malzemelerin düşük erime mukavemetini dengeleyemez, bu da sık sık kabarcık çökmesine ve ölçü değişikliklerinin ortaya çıkmasına neden olur. İstikrarlı üretim için özel L/D oranlarına ve gelişmiş soğutmaya sahip amaca yönelik tasarlanmış makineler gereklidir.
C: Operatörler, geleneksel poliolefinleri benzer boyuttaki bir ekstrüderde çalıştırmaya kıyasla genellikle %20 ila %30'luk bir verim düşüşü görüyorlar. Bu düşüş, biyo-reçinelerin mekanik bütünlüğü korumak için daha uzun soğutma süreleri ve daha hassas işlem gerektirmesi nedeniyle meydana gelir. Daha yüksek hızları zorlamaya çalışmak film kalitesini tehlikeye atar ve tıkanmaya neden olur.
C: Evet. Kalıp boşluğunu ayarlayarak, reçine formülasyonunu değiştirerek ve çekme gerilimini ayarlayarak, dönüştürücüler aynı makinede dayanıklı perakende ambalaj ve geniş formatlı tarımsal malç filmleri üretmek arasında sorunsuz bir şekilde geçiş yapabilir. Bu çok yönlülük, üretim alanında varlık kullanımını maksimuma çıkarır.
C: Özel düşük kesme bariyerli vidalar, Maddock mikserleri gibi gelişmiş karıştırma bölümlerine sahiptir. Bu bölümler nişasta topaklanmasını ve yanmasını önleyerek nişasta dolgu maddelerinin işlenmemiş PLA veya PBAT reçineleriyle homojen bir karışımını sağlar. Bu kapsamlı karıştırma, film mukavemetini korurken ham madde maliyetlerini de önemli ölçüde azaltır.
C: PLA ve PBAT oldukça higroskopiktir. Besleme boğazına girmeden önce nem seviyelerini 250 ppm'nin altına düşürmek için hat içi kurutuculu nem alma kurutucularına ihtiyaç duyarlar. Reçinenin kurutulmaması, hazne içinde hidrolize neden olur ve bu da film mukavemetinde ciddi kayıplara, kırılganlığa ve görsel kusurlara neden olur.
C: Evet. Biyobozunur filmler geleneksel plastiklerden farklı yüzey gerilimlerine sahiptir. Korona arıtıcıları, genellikle 42 ila 44 dinayı hedefleyerek daha yüksek din seviyeleri uygulayacak şekilde ayarlanmalıdır. Bu, hassas film yüzeyini yakmadan veya zarar vermeden sonraki baskı işlemleri için mürekkebin uygun şekilde yapışmasını sağlar.