Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-19 Origen: Sitio
Los fabricantes de envases enfrentan una intensa presión para reemplazar las poliolefinas tradicionales con alternativas de base biológica. Sin embargo, el uso de bioresinas en líneas estándar de película soplada genera fallas operativas inmediatas. Los operadores enfrentan una degradación térmica severa, una viscosidad errática de la masa fundida y una inestabilidad constante de las burbujas. Estos comportamientos de los materiales provocan tasas masivas de desechos y destruyen la integridad de la película en la planta de producción. No se pueden simplemente colocar polímeros sensibles al calor en una extrusora de LDPE convencional y esperar rollos vendibles. Superar estos obstáculos técnicos requiere equipos de extrusión especializados construidos específicamente para la reología única de los biopolímeros. Esta guía desglosa los requisitos técnicos para seleccionar un Máquina sopladora de película biodegradable . Evaluamos las capacidades de rendimiento, las métricas de calidad de la película, la versatilidad de uso final y la economía operativa para ayudarlo a configurar una línea que realmente funcione de manera rentable y consistente.
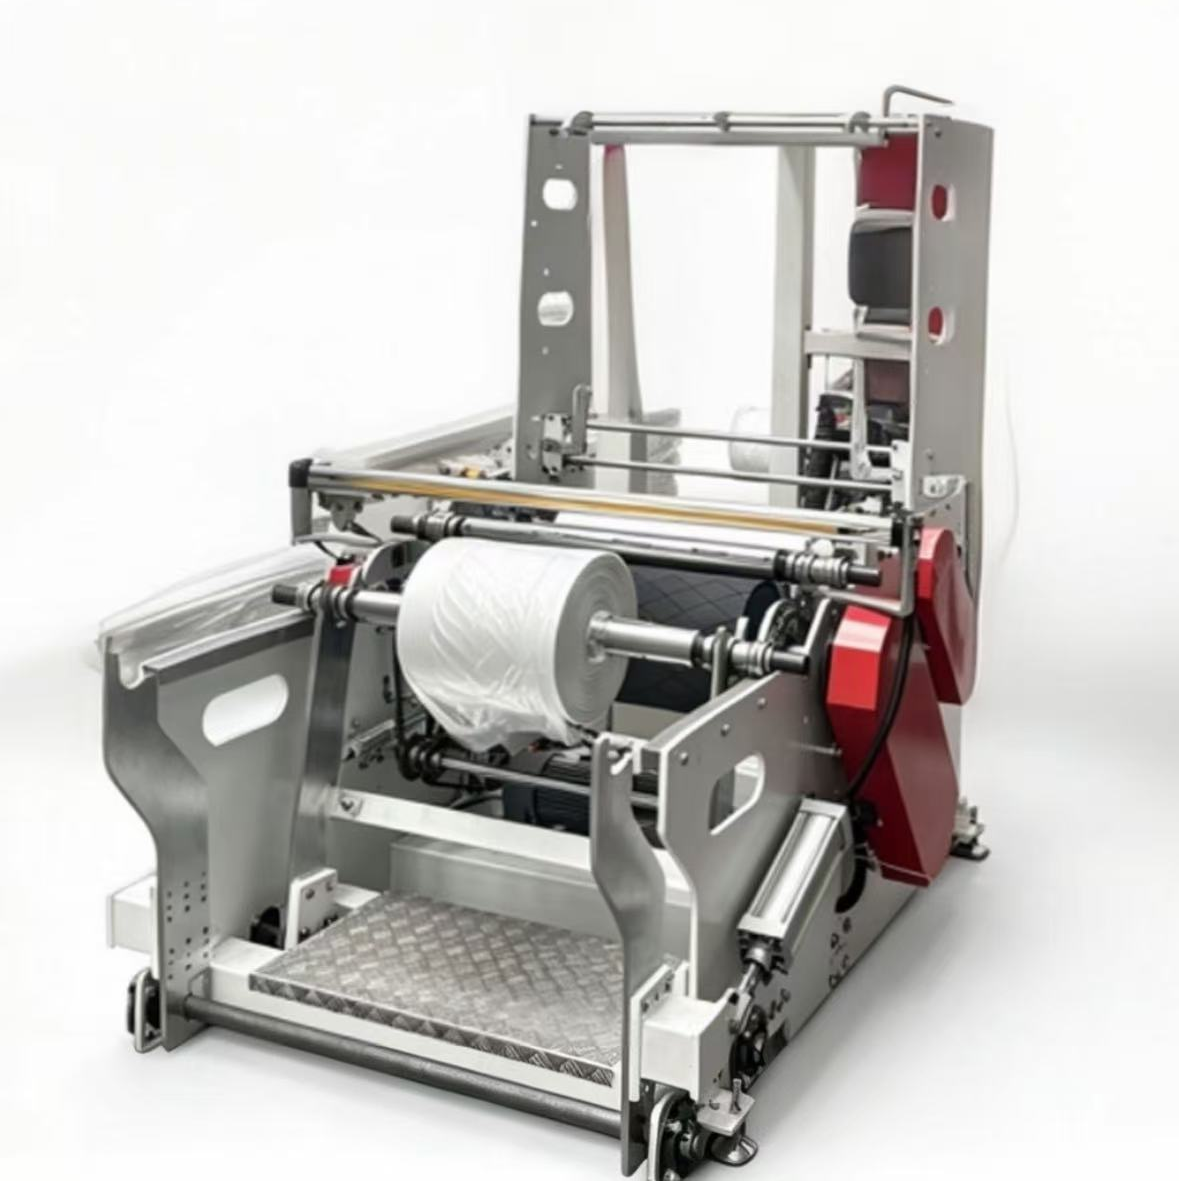
Las máquinas sopladoras de películas biodegradables dedicadas están diseñadas con diseños de tornillos especializados y controles térmicos para evitar la degradación de bioresinas sensibles al corte.
Lograr una producción rentable de películas compostables requiere equipos capaces de manejar mezclas complejas, principalmente formulaciones de películas PLA y PBAT, que a menudo incorporan altas proporciones de rellenos a base de almidón.
La evaluación de una máquina requiere analizar las configuraciones del cabezal del troquel, anillos de enfriamiento especializados y sistemas de secado en línea para mitigar la naturaleza higroscópica de los polímeros biodegradables.
Invertir en tecnología de bioextrusión permite a los convertidores capturar mercados premium en diversas aplicaciones, desde envases minoristas hasta mantillo agrícola, al tiempo que reduce significativamente las emisiones de CO2e.
Productor El embalaje sostenible requiere cumplir estrictas propiedades físicas básicas. Los fabricantes deben lograr un espesor de calibre constante, una alta resistencia a la tracción y propiedades ópticas claras para competir con los plásticos tradicionales. Las extrusoras de poliolefina estándar fallan por completo al procesar bioresinas. La física fundamental de los biopolímeros exige un enfoque de extrusión completamente diferente. Intentar procesar estos materiales sensibles en líneas convencionales resulta en fallas de calidad inmediatas y atascos de equipos.
Los perfiles de extrusión estándar provocan una fusión prematura y una degradación grave del material. Los biopolímeros sufren un esfuerzo cortante excesivo. Los tornillos tradicionales, típicamente diseñados con una relación longitud-diámetro (L/D) de 24:1 o 26:1, generan una alta fricción mecánica para fundir el polietileno. Esta misma fricción quema las sensibles bioresinas mucho antes de que lleguen al cabezal del troquel. El polímero degradado resultante presenta una resistencia mecánica deficiente, una decoloración intensa y un fuerte olor a quemado. Los operadores no pueden simplemente bajar la temperatura del cañón para solucionar este problema. La reducción de temperaturas en un tornillo estándar provoca partículas no fundidas, formación masiva de gel y, eventualmente, una sobrecarga del motor mientras el motor lucha por empujar la resina fría.
Los materiales biodegradables poseen inherentemente una resistencia a la fusión extremadamente baja. Los anillos de enfriamiento estándar de un solo labio no logran estabilizar la burbuja durante la extrusión. Esta inestabilidad provoca frecuentes caídas de la línea, donde la burbuja colapsa sobre el troquel, lo que obliga a los operadores a volver a enhebrar toda la línea. El polímero fundido sale de la matriz en un estado muy fluido, casi acuoso. Sin un enfriamiento rápido y especializado, la burbuja se hunde por su propio peso. Los operadores luchan por mantener una altura constante de la línea de escarcha. Esta fluctuación constante destruye la consistencia del calibre, arruina el rendimiento de la producción y crea rollos con bandas de calibre severo que no se pueden procesar en las máquinas de fabricación de bolsas posteriores.
Los tornillos estándar generan un calor cortante excesivo, lo que provoca la rotura de la cadena de polímero en PLA y PBAT.
Los anillos de aire convencionales carecen de la velocidad y el volumen necesarios para congelar burbujas de baja resistencia al derretimiento.
Los cabezales de troquel estándar contienen puntos muertos donde las bioresinas se estancan, carbonizan y crean motas negras.
La falta de secado en línea conduce a una hidrólisis inmediata inducida por la humedad dentro del barril calentado.
Los rodillos de presión estándar hacen que las biopelículas calientes y pegajosas se bloqueen o se peguen durante el proceso de extracción.
Las líneas convencionales se basan en tornillos de alto corte y anillos de aire estándar. Las líneas biooptimizadas utilizan tornillos de barrera de bajo corte, controles térmicos de precisión y cabezales de troquel especializados. Estas diferencias de ingeniería dictan el éxito del proceso de extrusión. Las máquinas especialmente diseñadas abordan las propiedades reológicas específicas de las bioresinas. Proporcionan el manejo cuidadoso, la mezcla minuciosa y el enfriamiento rápido necesarios para una producción estable y continua.
Tratamiento La película PLA requiere una geometría de tornillo específica para mantener la rigidez y la claridad. El ácido poliláctico es frágil, muy sensible a la humedad y propenso a la degradación térmica. La extrusora debe fundir suavemente el PLA sin romper sus cadenas de polímero. El control preciso de la temperatura evita que el material se vuelva turbio o pierda su integridad estructural. La sección de alimentación del tornillo debe tener ranuras profundas para garantizar una entrada constante de pellets sin que se derrita prematuramente en la garganta de alimentación.
Tratamiento La película PBAT exige un control cuidadoso de la temperatura para preservar la flexibilidad y el alargamiento. El tereftalato de adipato de polibutileno proporciona la elasticidad necesaria para aplicaciones de embalaje flexible. La máquina debe procesar este elastómero sin inducir reticulación térmica. La extrusión adecuada garantiza que el PBAT conserve su alta resistencia al desgarro y al impacto de los dardos. Los operadores normalmente utilizan PBAT a perfiles de temperatura más bajos que el polietileno, lo que requiere ventiladores de enfriamiento de barril con alta capacidad de respuesta.
Las máquinas deben homogeneizar mezclas complejas de forma eficaz. Mezclar PLA y PBAT vírgenes con altas proporciones de rellenos de almidón de maíz requiere un procesamiento de alta velocidad sin aglomeración. Las secciones de mezcla avanzadas en el tornillo, como las mezcladoras Maddock o de piña, dispersan el almidón uniformemente por toda la matriz fundida. Esto evita quemaduras localizadas y puntos débiles en el producto final. La homogeneización completa garantiza una uniformidad película biodegradable y al mismo tiempo optimiza los costos de materia prima al permitir porcentajes más altos de rellenos de almidón económicos.
Las relaciones L/D especializadas están diseñadas específicamente para bioresinas. Una proporción de 30:1 o 32:1 proporciona el tiempo de residencia necesario para una fusión suave. Los cilindros más cortos provocan un calentamiento agresivo que destruye la estructura del polímero. La longitud extendida permite una transferencia gradual de calor desde los calentadores del barril a la resina. Esto protege el peso molecular de la bioresina, asegurando que la película final conserve sus propiedades mecánicas diseñadas.
Los tornillos de barrera de bajo corte proporcionan una mezcla completa a temperaturas de procesamiento más bajas. La barrera separa físicamente el lecho de gránulos sólidos del conjunto de polímero fundido. Esto evita que los gránulos sin derretir surjan a través del troquel y creen geles. El diseño minimiza la fricción mecánica. Se basa en el calor conductivo del cilindro en lugar del calor cortante generado por el tornillo para derretir el plástico. Este suave proceso de fusión no es negociable para las mezclas compostables sensibles al calor.
Los controladores de temperatura PID multizona de alta capacidad de respuesta gestionan el perfil térmico. Previenen la reticulación o quema del polímero durante la extrusión. Las bioresinas pueden generar reacciones exotérmicas bajo presión, provocando picos repentinos de temperatura. Los controladores PID monitorean constantemente las temperaturas del barril a través de termopares profundamente arraigados. Activan ventiladores de refrigeración de alto CFM al instante para disipar el exceso de calor. Esta gestión térmica precisa mantiene la masa fundida dentro de su estrecha ventana de procesamiento, normalmente entre 140 °C y 165 °C, según la formulación específica.
Las capacidades de la máquina se conectan directamente con categorías de productos biodegradables de alta demanda. Los convertidores pueden dirigirse a mercados específicos ajustando las formulaciones, los espacios entre matrices y los parámetros de procesamiento. Una línea de extrusión versátil maximiza la utilización de los activos en la fábrica. Permite a los fabricantes alternar entre diferentes tipos de productos según la demanda estacional, las tendencias del mercado o los contratos de clientes específicos.
Las máquinas especializadas manejan requisitos estrictos de ancho para el sector minorista. Ofrecen la resistencia mecánica necesaria para las bolsas compostables de alta resistencia y las bolsas para llevar al comercio minorista. Estas aplicaciones suelen requerir un espesor de entre 20 y 50 micras. La extrusora debe mezclar PBAT para estirar y PLA para capacidad de carga. Las bolsas resultantes cumplen con las expectativas de los consumidores en cuanto a durabilidad, resistencia a perforaciones y resistencia del sellado, sin dejar de ser totalmente compostables en instalaciones municipales.
Estas máquinas producen películas agrícolas de gran formato degradables por el suelo. Esto elimina costosos procesos de recuperación y eliminación para el sector agrícola. Las películas de mantillo requieren una delgadez extrema, a menudo reducida a 10 o 12 micras. La máquina debe mantener una estabilidad perfecta de la burbuja para lograr este calibre fino sin romperse. Los agricultores colocan la película degradada directamente en el suelo después de la cosecha, donde los microbios del suelo la consumen. Esta aplicación representa un sector de crecimiento masivo y de alto volumen para operaciones de bioextrusión.
Los convertidores producen películas de alta claridad y aptas para alimentos para envoltorios de utensilios desechables. Los envases de alimentos primarios y los artículos ecológicos de un solo uso también se benefician de estas líneas de extrusión avanzadas. La maquinaria debe procesar PLA puro o mezclas de alta claridad sin provocar turbidez o distorsión óptica. Un control estricto de la temperatura evita la formación de defectos ópticos como líneas de flujo o geles. Estas películas proporcionan excelentes propiedades de barrera para productos alimenticios de corta vida útil, reemplazando los envoltorios tradicionales de PET o poliestireno.
Los componentes específicos de la máquina se relacionan directamente con los resultados de producción. El cumplimiento de normas como ASTM D6400 y EN 13432 depende de configuraciones precisas del equipo. Los compradores deben evaluar el diseño mecánico de la extrusora desde cero. Cada componente, desde la tolva de alimentación hasta el bobinador de superficie, influye en la calidad de la película final y en la eficiencia general del Proceso de producción de películas compostables .
Componente del sistema |
Extrusora de poliolefina estándar |
Extrusora de película biodegradable |
|---|---|---|
Diseño de tornillo |
24:1 L/D, alto cizallamiento, paletas de mezcla estándar |
30:1 o 32:1 L/D, vuelos de barrera especializados de bajo corte |
Sistema de enfriamiento |
Anillo de aire estándar de un solo labio |
Anillo de aire de doble labio, integración IBC de alta capacidad |
Control de humedad |
Secado mínimo requerido (tolva ambiental) |
Esencial secado con desecante en línea (<250 ppm de humedad) |
Cabezal de troquel |
Mandril en espiral estándar, pulido estándar |
Canales de flujo optimizados, alto pulido para fundidos de baja viscosidad |
Rodillos de arrastre |
Acero y caucho estándar |
Caucho de silicona antiadherente recubierto de teflón o especializado |
Control de temperatura |
Relé estándar, refrigeración por aire básica |
Sopladores de barril dirigidos con PID de estado sólido y alto CFM |
Los cabezales de roscar con mandril en espiral están optimizados para la reología específica de las masas fundidas biodegradables. Garantizan un flujo uniforme y reducen las líneas de soldadura que debilitan la película. Las bioresinas fluyen de manera diferente que el polietileno; exhiben diferentes comportamientos de adelgazamiento por cizallamiento. Los canales de la matriz deben estar muy pulidos y aerodinámicos para evitar el estancamiento del material. La bioresina estancada se degrada rápidamente, provocando manchas negras y depósitos de carbón duro en la película. El cabezal de troquel optimizado mantiene un flujo de material continuo y suave, lo que garantiza una banda sin defectos.
Los ajustes de la separación del troquel influyen en gran medida en las propiedades mecánicas de la película final. Los operadores deben ajustar la separación, normalmente fijándola entre 1,2 mm y 1,8 mm para las bioresinas, para equilibrar la resistencia en la dirección de la máquina (MD) y en la dirección transversal (TD). Una separación precisa del troquel garantiza un espesor uniforme en todo el ancho de la banda. Esta uniformidad es fundamental para los procesos de conversión posteriores. Las variaciones en el calibre provocarán que los rodillos se telescopen en la bobinadora y atasquen las máquinas de fabricación de bolsas de alta velocidad.
Los anillos de aire de doble labio y los sistemas de enfriamiento de burbujas internas (IBC) son obligatorios para la bioextrusión. Estabilizan eficazmente materiales de baja resistencia al fundido. El diseño de doble labio proporciona una corriente de aire de gran volumen y alta velocidad que bloquea la forma de la burbuja inmediatamente después de salir del troquel. Los sistemas IBC hacen circular aire frío dentro de la burbuja, intercambiando aire interno caliente por aire frío. Este enfriamiento rápido reduce la línea de escarcha y evita que la película caliente se pegue a sí misma (se bloquee) cuando colapsa en los rodillos de presión.
Las unidades de transporte requieren modificaciones específicas para manipular biopelículas. Los rodillos de presión especializados y el control preciso de la tensión evitan que la red caliente se estire o se rompa. Las bioresinas permanecen pegajosas a temperaturas más altas que el polietileno. Los rodillos de presión suelen tener revestimientos especializados de teflón o caucho de silicona para evitar la adhesión. Las células de carga monitorean continuamente la tensión de la red a lo largo del marco colapsado. La velocidad de arrastre se ajusta automáticamente mediante unidades de frecuencia variable (VFD) para evitar tirar demasiado fuerte de la delicada película, lo que causaría una orientación MD no deseada y debilidad TD.
La adopción de tecnología de bioextrusión especializada implica compensaciones financieras y operativas. Los fabricantes deben equilibrar el gasto de capital con las oportunidades de mercado a largo plazo y las realidades operativas. Comprender estos factores económicos garantiza una transición rentable hacia la fabricación sostenible y evita costosos errores de cálculo en relación con la producción y la eficiencia.
Invertir en maquinaria avanzada permite a los convertidores participar en el mercado de plásticos ecológicos en rápido crecimiento. Los consumidores buscan activamente marcas sostenibles y los minoristas exigen envases que se alineen con sus objetivos corporativos de ESG. Los convertidores equipados con capacidades dedicadas de bioextrusión pueden obtener precios superiores para sus productos. Esta prima compensa el mayor costo de las materias primas de bioresina, manteniendo márgenes de beneficio saludables para la planta de fabricación.
Ofrecer películas compostables certificadas proporciona una enorme ventaja competitiva. Las marcas que enfrentan estrictas prohibiciones de plástico de un solo uso buscan activamente estas soluciones sostenibles para seguir cumpliendo. Los municipios de todo el mundo están prohibiendo las bolsas y envoltorios de plástico tradicionales. Los convertidores que pueden suministrar de manera confiable alternativas compostables certificadas obtienen contratos de alto volumen y a largo plazo. Este impulso legislativo garantiza una base de clientes cautivos en crecimiento para los fabricantes de envases de origen biológico.
Las expectativas realistas sobre las velocidades de producción son esenciales para la planificación de la producción. Las líneas de bioresina suelen funcionar más lentamente que las líneas tradicionales de LDPE/HDPE del mismo diámetro de extrusor. El factor limitante casi siempre es la capacidad de enfriamiento, no la potencia del extrusor. Las bioresinas retienen el calor por más tiempo y requieren más tiempo para solidificarse. Los operadores deben aceptar un rendimiento ligeramente menor para mantener la calidad de la película. Empujar la máquina demasiado rápido produce burbujas inestables, variaciones de calibre y rollos rechazados.
Llevar el rendimiento más allá de la capacidad de enfriamiento compromete la integridad mecánica. Esto afecta negativamente a la calidad de las películas PLA y PBAT. La película presentará poca resistencia a la tracción, espesor desigual y bloqueo severo en el rollo. Los operadores deben encontrar el equilibrio óptimo entre la velocidad de la línea y la eficiencia de enfriamiento. Actualizar el sistema de agua fría de la planta para suministrar agua a 10 °C a los intercambiadores de calor de anillos de aire puede ayudar a maximizar el rendimiento sin sacrificar la calidad.
Las máquinas modernas están diseñadas para lograr una alta eficiencia energética para compensar los costos operativos. Utilizan variadores de frecuencia (VFD) en todos los motores principales, incluido el extrusor principal, sopladores y bobinadores. Las eficientes mantas aislantes del barril reducen la pérdida de calor radiante. Estas características reducen el consumo eléctrico general de la línea de extrusión. Un menor uso de energía mejora directamente la rentabilidad de la operación de fabricación al reducir los gastos generales mensuales de servicios públicos.
Los datos del ciclo de vida indican que la producción de películas biodegradables reduce las emisiones de CO2e entre un 30% y un 50% en comparación con los plásticos petroquímicos vírgenes. La eficiencia de la máquina juega un papel importante en estas reducciones. Al combinar materias primas ecológicas con equipos de procesamiento energéticamente eficientes, los convertidores reducen significativamente su huella de carbono corporativa. Este beneficio medioambiental sirve como una poderosa herramienta de marketing a la hora de licitar por contratos con marcas globales conscientes del medio ambiente.
La transición a la bioextrusión introduce nuevos desafíos operativos en la fábrica. Los fabricantes deben abordar estos riesgos de forma proactiva antes de que provoquen una generación masiva de chatarra. La planificación adecuada, la integración de equipos y la capacitación de los operadores evitan costosos tiempos de inactividad y el desperdicio de materias primas.
Las bioresinas son altamente higroscópicas, lo que significa que absorben la humedad directamente del aire. La humedad provoca hidrólisis durante la extrusión, destruyendo literalmente la cadena de polímero dentro del barril calentado. Incluso la humedad ambiental en una planta con clima controlado puede arruinar un lote de PLA o PBAT en cuestión de horas. La resina húmeda produce una película con graves defectos visuales, que incluyen burbujas, lentes y una textura superficial rugosa. La resistencia mecánica cae drásticamente, lo que hace que la película se vuelva quebradiza e inutilizable para aplicaciones de embalaje.
Integrar secadores deshumidificadores desecantes en línea antes de la tolva del extrusor es una necesidad absoluta. Este equipo mantiene niveles de humedad por debajo de 250 ppm. El sistema de secado debe funcionar continuamente, alimentando aire caliente y seco a través del lecho de resina. Los operadores nunca deben pasar por alto la secadora para ahorrar tiempo durante el arranque. El secado adecuado es el paso preparatorio más crítico en la extrusión de bioresina; omitirlo garantiza una producción fallida.
Los operadores acostumbrados a las poliolefinas estándar tendrán dificultades con las ventanas de procesamiento más estrechas de las bioresinas. Las señales visuales para la resolución de problemas son completamente diferentes. Una respuesta estándar a la inestabilidad de las burbujas en PE, como aumentar la velocidad del soplador del anillo de aire, podría provocar un desgarro catastrófico de las burbujas en PBAT. Los operadores deben desaprender viejos hábitos y adaptarse a los requisitos térmicos y reológicos específicos de los biopolímeros.
Implementar estrictos protocolos de capacitación para el equipo de extrusión. Concéntrese en gran medida en los procedimientos de purga de arranque y parada para evitar la degradación del material dentro del barril. Los operadores deben purgar la bioresina con una resina portadora estable, como un LDPE de índice de fusión fraccional o un compuesto de purga comercial exclusivo, antes de apagar los calentadores. Deben aprender a reconocer señales visuales de estrés térmico en la burbuja, como turbiedad, fractura de fusión o baba. La educación continua garantiza altos rendimientos, protege el equipo y minimiza la generación de desechos.
Solicite una prueba de material de 500 kg utilizando su mezcla de resina patentada exacta para verificar la capacidad de mezcla del extrusor y las tasas de producción reales.
Audite las instalaciones del fabricante del equipo para inspeccionar las tolerancias de mecanizado en el troquel del mandril en espiral y los tramos del tornillo de barrera.
Verifique el tamaño del sistema de agua enfriada y los sopladores de enfriamiento de burbujas internos para asegurarse de que coincidan con las velocidades de producción objetivo.
Instale secadores deshumidificadores desecantes en línea directamente sobre la garganta de alimentación para garantizar que los niveles de humedad permanezcan por debajo de 250 ppm durante el funcionamiento continuo.
R: La modernización de máquinas estándar generalmente es ineficaz y no se recomienda en absoluto. Los tornillos estándar generan demasiado calor cortante, lo que degrada rápidamente las bioresinas. Además, los anillos de enfriamiento estándar no pueden estabilizar la baja resistencia al fundido de los materiales biodegradables, lo que provoca frecuentes colapsos de las burbujas y variaciones de calibre. Para una producción estable se requieren máquinas especialmente diseñadas con relaciones L/D especializadas y refrigeración avanzada.
R: Los operadores normalmente ven una reducción del 20 % al 30 % en el rendimiento en comparación con el procesamiento de poliolefinas tradicionales en una extrusora de tamaño similar. Esta caída se produce porque las bioresinas requieren tiempos de enfriamiento más largos y un procesamiento más suave para mantener la integridad mecánica. Intentar forzar velocidades más altas compromete la calidad de la película y provoca bloqueos.
R: Sí. Al ajustar la separación del troquel, modificar la formulación de la resina y ajustar la tensión de transporte, los convertidores pueden cambiar sin problemas entre la producción de envases minoristas duraderos y películas de mantillo agrícola de gran formato en la misma máquina. Esta versatilidad maximiza la utilización de activos en la planta de producción.
R: Los tornillos de barrera de bajo corte especializados cuentan con secciones de mezcla avanzadas, como los mezcladores Maddock. Estas secciones evitan la aglomeración y quema del almidón, asegurando una mezcla homogénea de rellenos de almidón con resinas vírgenes PLA o PBAT. Esta mezcla minuciosa mantiene la resistencia de la película y al mismo tiempo reduce significativamente los costos de materia prima.
R: PLA y PBAT son altamente higroscópicos. Requieren secadores deshumidificadores desecantes en línea para reducir los niveles de humedad por debajo de 250 ppm antes de ingresar a la garganta de alimentación. Si no se seca la resina, se produce hidrólisis dentro del barril, lo que provoca una grave pérdida de resistencia de la película, fragilidad y defectos visuales.
R: Sí. Las películas biodegradables poseen tensiones superficiales diferentes a las de los plásticos tradicionales. Los tratadores de corona deben ajustarse para aplicar niveles de dinas más altos, normalmente con el objetivo de 42 a 44 dinas. Esto garantiza una adhesión adecuada de la tinta para los procesos de impresión posteriores sin quemar ni dañar la sensible superficie de la película.