Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Tarihi: 2026-09-25 Kaynak: Alan
Plastik ambalaj imalatında çıktının ölçeklenmesi bir seçim yapılmasını zorunlu kılmaktadır. Ya tesisinizin kapladığı alanı genişletirsiniz ya da tek bir ekstrüzyon hattının çıktısını maksimuma çıkarırsınız. Tişört torbaları veya çöp torbaları gibi dar enli filmler üretilirken, tek bir kalıp kafası büyük bir ekstruderin tam eritme kapasitesini işleyemez. Zorlamak film kalitesinden ödün verir. Eriyik akışının bölünmesi gerekli hale gelir. Yanlış çok kafalı konfigürasyonun seçilmesi, eşit olmayan film kalınlığına, aşırı hurdaya ve bakım darboğazlarına yol açar.
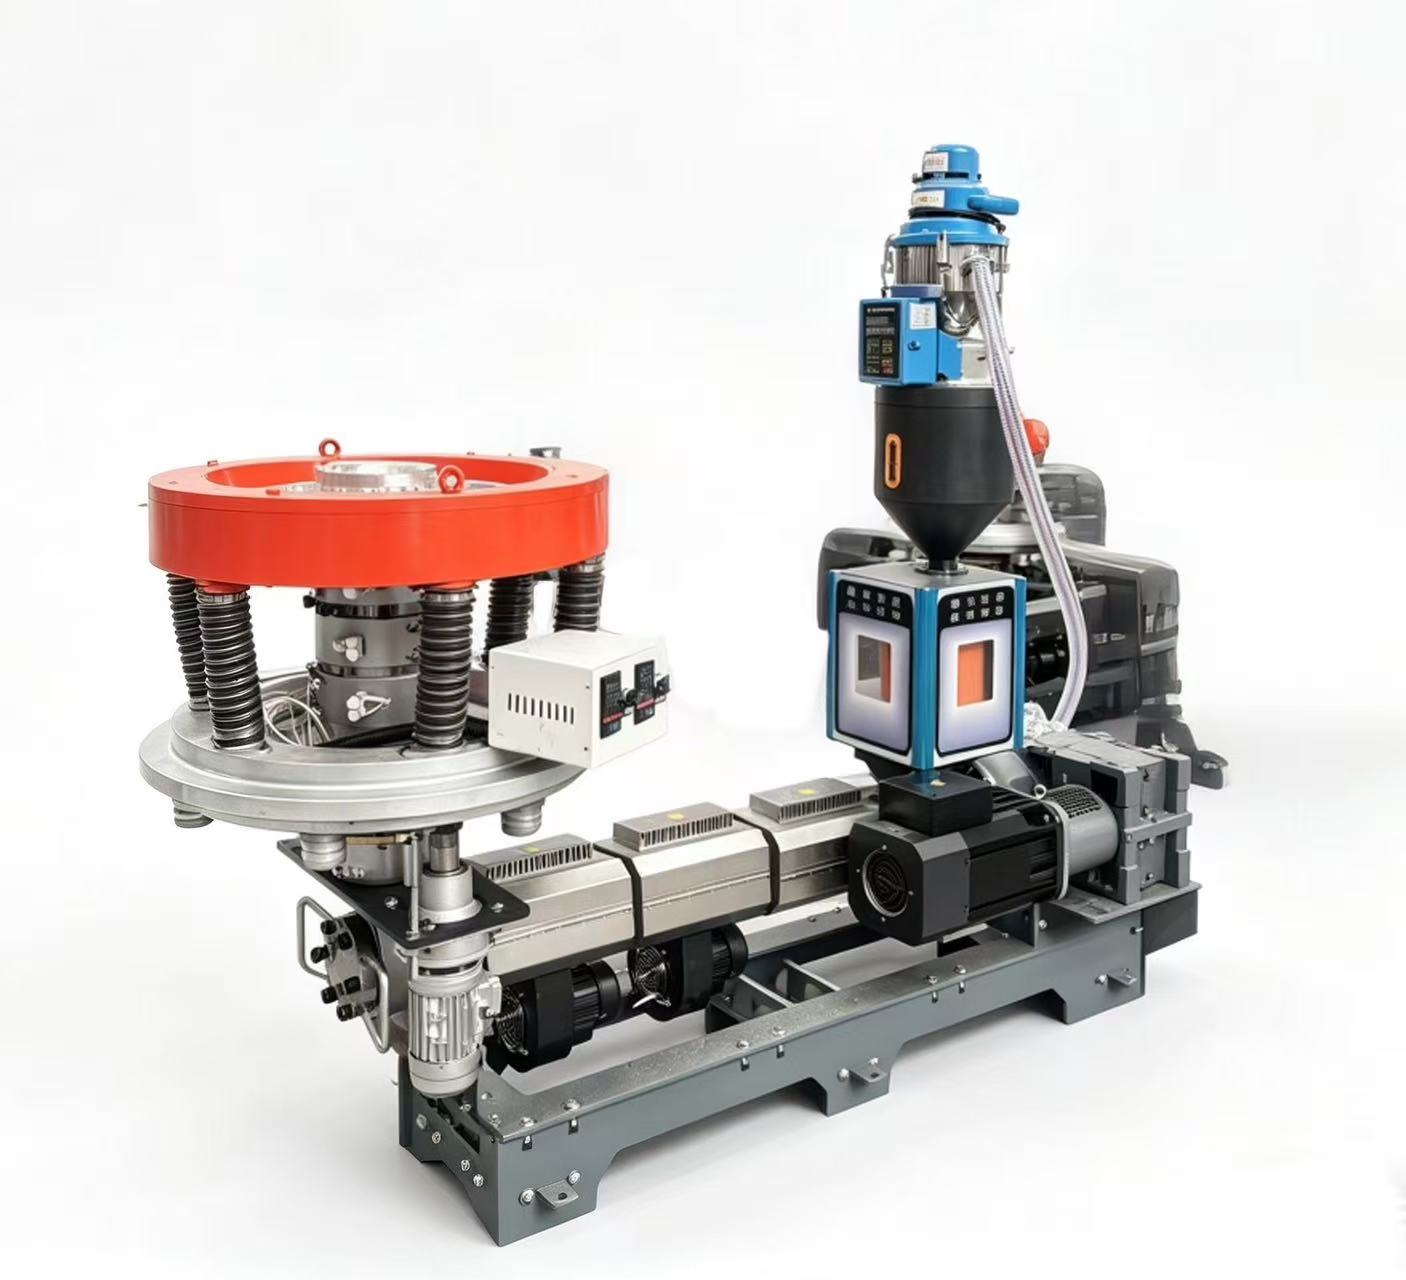
Yüksek üretim verimliliği elde etmek için ekstrüder, kalıp kafası manifoldu ve soğutma sistemleri arasında mükemmel hizalama gerekir. Buradaki bir uyumsuzluk, makine boyutundan bağımsız olarak çıktınızı kısıtlar. Bu kılavuz, aşağıdakilerin teknik bir değerlendirmesini sağlar: ikiz kafa vs dört kafa film üfleme makinesi . Tesisiniz için doğru makineyi belirlemenize yardımcı olmak amacıyla eriyik dağıtımını, soğutma gereksinimlerini, üretim hacmi eşiklerini, işletme giderlerini ve bakım gerçeklerini analiz ediyoruz.
Çıktı ve Genişlik Dengesi: Çok kafalı makineler, dar filmler için ekstruder kapasitesini maksimuma çıkarır; ikiz kafalar genişlik esnekliği ve hacim arasında bir denge sunarken, dört kafalar kesinlikle ultra yüksek hacimli, dar genişlikte üretime yöneliktir.
Eriyik Dağıtımı Karmaşıklığı: İkiden dörde kadar kalıp kafasından hareket etmek, tekdüze eriyik basıncını ve sıcaklığını koruma zorluğunu katlanarak artırır ve yüksek vasıflı operatörler gerektirir.
Soğutma Sistemi Talepleri: Her iki konfigürasyon da, birden fazla tek kafalı makineyi çalıştırmaya kıyasla film kilogramı başına zemin alanını ve güç tüketimini azaltır, ancak çok kafalı kurulumlar (özellikle dört kafalı), kabarcık stabilitesini korumak için son derece uzmanlaşmış, yüksek kapasiteli soğutma altyapısı gerektirir.
Büyük bir ekstruderin tek bir küçük kalıp kafasına çalıştırılması aşırı karşı basınç oluşturur. Polimer eriyiği, yüksek hızda kısıtlayıcı bir açıklıktan zorlanır. Bu uyumsuzluk, fabrikada genellikle köpekbalığı derisi olarak adlandırılan ciddi erime kırılmasına neden olur. Filmin yüzeyi pürüzlü hale gelir ve mekanik özellikler önemli ölçüde bozulur. Ayrıca soğutma sınırlamaları ciddi bir darboğaz haline gelir. Polimer, standart hava halkalarının kabarcığı etkili bir şekilde soğutması için kalıptan çok hızlı çıkar. Donma çizgisi çok yükseğe yükselerek kabarcık dengesizliğine, nefes almaya ve ciddi gösterge değişikliklerine neden olur.
Polimer eriyiğinin bir ekstrüderden birden fazla kalıp kafasına bölünmesi bu temel sorunu çözmektedir. Üreticilerin dar genişlikli ürünler için yüksek kapasiteli ekstrüderleri kullanmalarına olanak tanır PE film şişirme makinesi uygulamaları. Küçük bir kalıp boşluğunu aşmadan büyük bir vidanın yüksek verimini elde edersiniz. Eriyik akışı özel bir manifold aracılığıyla bölünür. Her kalıba yönetilebilir miktarda polimer alınır, bu da kalıp ağzındaki kesme hızını azaltır ve yüzey kusurlarını önler.
Çok kafalı başarı tamamen ekstruder çıktısının manifold dağıtımıyla dengelenmesine bağlıdır. Sistemin her kalıp için bağımsız, hassas işlenmiş hava halkalarına ihtiyacı vardır. Kusursuz bir kurulum, eşit akış yolları gerektirir. Yollardan biri daha uzunsa veya daha yüksek dirence sahipse, kalma süresindeki değişikliklere bağlı olarak polimer bozunacak veya düzensiz bir şekilde akacaktır. Temel başarı kriterleri, tüm baloncuklar genelinde tutarlı ölçüm içerir. Sürekli çalışma sırasında kararlı kabarcık geometrisine ihtiyacınız vardır. Yönetilebilir kalıp ayarı, operatörlerin toleransları korumaları açısından kritik öneme sahiptir. Son olarak senkronize çekme hızları, tüm sarım istasyonlarında eşit rulo gerilimi sağlar.
Yapılandırma |
Eriyik Basınç Yönetimi |
Soğutma Verimliliği |
İdeal Uygulama |
|---|---|---|---|
Tek Kafa (Küçük Kalıp) |
Zayıf (Yüksek karşı basınç) |
Düşük (Don çizgisi çok yüksek) |
Düşük çıktılı özel çalışmalar |
İkiz Kafa |
Mükemmel (Dengeli akış) |
Yüksek (İzole edilmiş hava halkaları) |
Orta ila dar perakende torbalar |
Dört Kafa |
Karmaşık (Hassas manifold gerektirir) |
Orta (Hava girişimi riski) |
Ultra dar, yüksek hacimli çantalar |
Bu kurulum için tipik ekstruder vida çapları 55 mm'den 75 mm'ye kadar değişir. Standart kalıp boyutları, genellikle 200 mm ile 600 mm arasında, kafa başına orta ila dar film genişliklerine uygundur. Yaygın L/D (Uzunluk/Çap) oranları 28:1 veya 30:1 civarındadır. Bu oranlar çift kafalı akış için optimize edilmiş olup, polimer ayırma manifolduna ulaşmadan önce uygun erime homojenizasyonu ve tutarlı viskozite sağlar. Varil ısıtma bölgeleri, bölünmeden önce erken bozulmayı önlemek için kesin bir sıcaklık profilini korumalıdır.
A çift kafalı film üfleme makinesi, erime stabilitesini ve çıktıyı mükemmel şekilde dengeler. HDPE LDPE film üretimi . İki kalıp dudağının tekdüze mikron kalınlığı için ayarlanması deneyimli bir operatör için nispeten basit kalır. Her kafadaki kalıp merkezleme cıvatalarını bağımsız olarak ayarlarsınız. Bu konfigürasyon çok yönlü bir ürün karışımını yönetir. Aynı hatta alışveriş poşetleri, standart çöp poşetleri ve tarımsal malç filmleri üretebilirsiniz. Geçiş süreleri makul olup, tesislerin yeniden kalibrasyon nedeniyle tüm vardiyaları kaybetmeden değişen üretim programlarına uyum sağlamasına olanak tanır.
Üreticiler genellikle bu makineleri tek katmanlı veya basit ABA ortak ekstrüzyon yapıları için kullanırlar. Çift yüksek verimli hava halkalarının entegrasyonu basittir. Kabarcıklar aerodinamik girişimi önlemek için yeterince uzakta kalır. Bir üfleyici tarafından çekilen ortam havası, her iki ağ üzerinde sabit bir donma çizgisi yüksekliğini koruyarak bitişikteki kabarcığın soğumasını engellemez. Her kabarcık için soğutmanın ince ayarını yapmak üzere üfleyici VFD'lerini bağımsız olarak ayarlayabilirsiniz.
Kabarcık soğumasının fiziksel sınırları, iki kafa birbirine yakın durduğunda ortaya çıkar. Tesisinizdeki ortam taslaklarını dikkatli bir şekilde yönetmelisiniz. Tek hatta kıyasla ikili toplama üniteleri ve sarıcılar için taban alanı gereksinimleri artar. Sargı gerilimi kontrolü bağımsız tahrikler gerektirir. İki kabarcık arasındaki en küçük ölçü değişiklikleri bile zamanla farklı rulo çaplarına neden olacak ve yüzey sarıcılarında hassas gerilim geri besleme döngüleri gerektirecektir.
Manifold valflerini açmadan önce ekstruder namlu sıcaklıklarının stabil olduğunu doğrulayın.
Temel ölçüyü elde etmek için A kafasındaki ana kalıp merkezleme cıvatalarını ayarlayın.
Eriyik basınç dönüştürücüyü izleyerek merkezleme işlemini kafa B üzerinde tekrarlayın.
Her iki ağ için de donma çizgisi yüksekliğini kilitlemek amacıyla çift dudaklı hava halkalarına ince ayar yapın.
Her iki sarım istasyonunda eşit gerilim sağlamak için kıstırma silindiri hızlarını senkronize edin.
Bu kurulum, dört kafayı yeterince beslemek için genellikle 75 mm veya daha büyük, yüksek kapasiteli bir ekstrüder gerektirir. Kalıp boyutu ve maksimum film genişliği katı fiziksel sınırlamalarla karşı karşıyadır. Üretim genellikle kafa başına 250 mm'nin altındaki çok dar filmlerle sınırlıdır. Küçük tişört poşetlerine, sürekli borulara veya özel ambalaj kılıflarına bakıyorsunuz. Dört kalıbı yan yana monte etmek için gereken fiziksel alan bu dar sınırları belirler. Daha büyük hava halkalarını çarpışmadan fiziksel olarak yan yana yerleştiremezsiniz.
Teorik çıktı çarpanı çok büyük yüksek hacimli şişirilmiş film üretimi . Tek bir hazneden aynı anda dört rulo dar film üretirsiniz. Bu makine yüksek hacimli, düşük marjlı uygulamalarda mükemmeldir. Süpermarketin, tam verimin karlılığı belirlediği poşetleri veya küçük perakende kasa poşetlerini ürettiğini düşünün. Sürekli olarak tek bir SKU üzerinde çalışırken, fabrikanın metrekare başına çıktısı benzersizdir. Ana tahrik motorunun ve varil ısıtıcılarının çıkışını maksimuma çıkarırsınız.
Dört ayrı kalıba eşit basınç ve sıcaklık sağlayan bir manifold tasarlamak, büyük bir mühendislik zorluğu sunar. Akış kanalları mükemmel şekilde simetrik olmalıdır. Dört kafalı bir manifold, son derece hassas PID sıcaklık kontrolörlerine ihtiyaç duyar. Bir bölge birkaç derece saparsa polimerin viskozitesi değişir. Bu, söz konusu kalıba giden akış hızını değiştirerek bir kabarcığın diğerlerinden daha kalın ve daha hızlı olmasına neden olur. Herhangi bir sapma, polimerin bozunduğu, yandığı ve sonunda filmde siyah noktalar halinde çözüldüğü ölü noktalara neden olur.
Soğutma altyapısı, büyük ortam havası hareketi veya özel soğutucular gerektirir. Dahili Kabarcık Soğutma (IBC), bu kadar küçük kalıp çaplarında nadiren uygulanabilir. Operatörler, dört baloncuğu aynı anda yönetmenin ağır yüküyle karşı karşıyadır. Başlangıç veya ağ kopması sırasında dört kalıp aralığını ayarlamak ve dört sarıcıya iplik geçirmek, yüksek beceri ve muazzam sabır gerektirir. Bir baloncuktaki tek bir hata tüm hattı bozabilir ve dört sarım istasyonunun tamamında art arda arızalara yol açabilir.
Ürün katalogları makine seçimini büyük ölçüde belirler. Dört kafalı makineler katı bir şekilde çalışır. Büyük hacimlerde belirli bir dar ürüne adanmıştır. Her vardiyada torba boyutunu değiştirmek için dört kafalı bir makine satın almazsınız. Dört kalıbı ayarlamak, dört spiral mandreli temizlemek ve dört ağdan diş açmak için gereken kesinti süresi, kazanılan verimliliği yok eder. İkiz kafalar daha geniş çeşitlilikte torba boyutlarına olanak sağlar. Daha hızlı değişimleri kolaylaştırırlar ve değişen pazar taleplerini çok daha az kesinti süresiyle karşılarlar. Çift kafalı bir kurulumda kalıp dudağını çok kısa sürede değiştirebilirsiniz.
Reolojik zorluklar daha fazla kafayla çoğalır. İkiz kafalı konfigürasyon, standart manifold tasarımlarıyla tutarlı ölçüyü korur. Ekstruder elek paketinden kalıp dudaklarına doğru basınç düşüşü yönetilebilir. Dört kafalı makineler ölü noktalara karşı oldukça hassastır. Polimer bozunması ve dört kabarcık boyunca eşit olmayan ölçümler sıklıkla titiz bir ayarlama yapılmadan meydana gelir. Dört ayrı ağı aynı anda stabilize ettiğiniz için başlatma sırasında hurda oranları doğal olarak daha yüksektir. Dört kabarcığın tamamı doğru donma çizgisi yüksekliğine ve ölçüsüne ulaşana kadar, üretilen malzeme doğrudan öğütücüye gider.
Çok kafalı makineler çoğunlukla tek katmanlıdır. Çok katmanlı eriyik akışlarını iki veya dört başlığa yönlendirmek son derece karmaşıktır. Manifold maliyetleri astronomik hale gelir ve katman kararsızlığı riski çok yüksektir. Dört ayrı kalıpta eşit katman dağılımını korumak, mevcut üretim teknolojisinin sınırlarını zorlayan hassas işleme gerektirir. Üretiminiz karmaşık çok katmanlı bariyer filmleri gerektiriyorsa, birden fazla tek kafalı makine endüstri standardı olmaya devam ediyor. Dört kafalı bir blok üzerinde birlikte ekstrüzyonun denenmesi genellikle ciddi katman kıvrılması ve delaminasyonla sonuçlanır.
Bir dört kafalı film şişirme makinesi iki ikiz kafalı makineye göre daha az yer kaplar. Kağıt üzerinde üretilen filmin kilogramı başına daha az kilovat tüketir çünkü yalnızca büyük bir varili ısıtırsınız ve bir ana motoru çalıştırırsınız. Ancak gizli enerji maliyetlerini de hesaba katmalısınız. Dört bitişik baloncuğu soğutmak için gereken yüksek kapasiteli üfleyiciler önemli miktarda güç çeker. Karmaşık manifold temizleme gereklilikleri nedeniyle bakım maliyetleri de daha yüksektir. Dört kafalı bir manifoldun temizlenmesi daha uzun sürer, daha fazla reçine israfına neden olur ve bozulmuş malzemenin dış kanallardan temizlenmesi için pahalı temizleme bileşikleri gerektirir.
İnsan unsuru genel verimlilikte kritik bir rol oynamaktadır. Dört kafalı bir makinedeki web kopması çoğu zaman tüm hattın yavaşlatılmasını veya durdurulmasını gerektirir. Bu, operatör bir baloncuğu düzeltirken aynı anda dört sarıcının hepsinde hurdaya neden olur. Operatörün üzerindeki bilişsel yük çok büyüktür. İkiz kafalar sorunları daha etkili bir şekilde izole eder. Genellikle çalıştırılması daha kolaydır ve küçük kesintilerden daha hızlı kurtarılırlar. Tek bir operatör, çift kafalı bir hattı rahatlıkla yönetebilirken, dört kafalı bir hat, başlatma ve ekran değişiklikleri sırasında genellikle iki operatör gerektirir.
Mevcut darboğazınızı dikkatlice değerlendirin. Ekstruder kapasitesinin, zemin alanının, soğutma kapasitesinin veya operatör kullanılabilirliğinin eksik olup olmadığını belirleyin. Hedef film genişliğini ve mikron kalınlığını analiz edin. Gerekli film genişliğiniz dört kalıplı manifoldun fiziksel sınırlarını aşarsa, dört kafalı kurulum kesinlikle uygun değildir. Tavan yüksekliğini de ölçün. Çok kafalı hatlar, kabarcıkların kıstırma silindirlerine ulaşmadan önce soğuması için yeterli süreye sahip olmasını sağlamak amacıyla sıklıkla özel çekme geometrileri gerektirir. Yetersiz soğutma yüksekliği filmin bloke olmasına veya rulo üzerinde birbirine yapışmasına neden olarak tüm partiyi mahvedecektir.
Manifoldun, kalıpların, özel soğutma halkalarının ve çok istasyonlu sarıcıların başlangıçtaki sermaye harcamalarını karşılaştırın. Devam eden operasyonel maliyetleri analiz edin. Dört kafalı sistemlerde önemli ölçüde daha yüksek olan, başlatma sekansları sırasında reçine atık faktörü. Kalıp temizliği için bakım saatlerini ve vardiya başına genel enerji kullanımını hesaplayın. Sadece makinenin etiket fiyatına bakmayın; günlük olarak çalıştırmanın maliyetini değerlendirin. Kötü çalışan dört kafalı bir makinedeki yüksek hurda oranları, teorik üretim avantajlarını hızla ortadan kaldıracaktır. Karmaşık manifoldlar için yedek ısıtıcı bantların ve termokuplların maliyetindeki faktör.
Sor film üfleme makinesi üreticisine özel teknik sorular. Eşit dağılımı kanıtlamak için dört kafalı manifold için akış simülasyon verilerini isteyin. Kalıp spiralleri için kullanılan CNC toleranslarını sorunuz. Hava halkası tasarımının bitişik kabarcıklar arasındaki aerodinamik etkileşimi nasıl önlediğini sorun. Sevkiyattan önce özellikle çok kafalı gösterge tutarlılığı ve soğutma stabilitesi için sıkı bir fabrika kabul testi talep edin. Sarıcılar üzerindeki gerilim kontrol sistemlerinin her bir ağ için bağımsız olarak çalıştığını doğrulayın. Makineyle birlikte verilen pirinç kazıyıcıların ve bakım aletlerinin kalitesini kontrol edin.
Çok kafalı ekstrüzyon, dar web verimliliği için vazgeçilmez olmaya devam ediyor. Ancak daha fazla tura otomatik olarak daha iyi getiri anlamına gelmez. Üretime dengeli, çok yönlü bir yaklaşım için çift kafalı bir konfigürasyon seçin. Çeşitli ürün boyutlarında yönetilebilir bakım, daha kolay kullanım ve yüksek güvenilirlik sunar. Dört kafalı konfigürasyonu yalnızca ultra dar, yüksek hacimli üretim için özel, sürekli bir sözleşmeniz varsa ve yüksek vasıflı bir bakım ekibine sahipseniz seçin.
Özel dar web üretiminin haklı olup olmadığını belirlemek için ürün karışımınızı genişliğe ve hacme göre denetleyin.
Çok kafalı sistemlerin tesisinizin aşırı ısınmasını önlemek için mevcut taban alanınızı ve ortam soğutma kapasitesini hesaplayın.
Kısa listedeki makine iş ortaklarınızdan spesifik manifold mühendisliği verileri ve akış simülasyonları talep edin.
Mevcut operatör beceri seviyenizi değerlendirin ve çok kafalı yönetim için ek eğitim gerekip gerekmediğini belirleyin.
C: Çift kafalı bir makine, zemin alanı gereksinimlerini önemli ölçüde azaltır. İki yerine bir ana ekstruder motoru ve ısıtma bölgesi kullanarak toplam güç tüketimini azaltır. Aynı zamanda malzeme beslemeyi merkezileştirerek operatörler için reçine taşıma sürecini kolaylaştırır ve izlenmesi gereken hazne sayısını azaltır.
C: Evet, mümkün. Ancak manifold ve kalıp tasarımının polimerin reolojisine göre özel olarak optimize edilmesi gerekir. HDPE, erime mukavemeti ve ince alışveriş poşetlerindeki tipik kullanımı nedeniyle bu dar genişlikli uygulamalar için çok daha yaygındır. LDPE farklı kalıp boşluğu açıklıkları gerektirir.
C: ABA çift kafalı makineler mevcut olsa da, çok kafalı kurulumlar çoğunlukla tek katmanlı filmler üretir. Çok katmanlı eriyik akışlarını birkaç kalıba bölmek, aşırı mühendislik karmaşıklığı ve maliyeti ortaya çıkararak, tek kafalı ko-ekstrüzyon hatlarını çok katmanlı bariyer ihtiyaçları için çok daha pratik hale getirir.
C: IBC, büyük tek kafalı makineler için oldukça etkilidir ancak kalıp çaplarının çok küçük olması nedeniyle dört kafalı makinelerde nadiren uygulanır. Kalıp boyutu yeterince büyükse, ikiz kafalar bazen IBC'yi barındırabilir, ancak gelişmiş çift dudaklı harici hava halkaları soğutma için standart olmaya devam etmektedir.
C: Sistem oldukça karmaşık bir manifolda dayanıyor. Bu manifold, polimer eriyiğini hassas bir şekilde tasarlanmış akış kanalları aracılığıyla dört yola böler. Malzeme bozulmasını önlemek ve tüm kalıplarda tekdüze film ölçüsü sağlamak için her yol için eşit basınç, sıcaklık ve kalış süresini korumalıdır.
C: Evet. Dört ayrı kalıp aralığını aynı anda yönetmek, önemli düzeyde operatör becerisi gerektirir. Manifold sıcaklığındaki veya ortam hava akımlarındaki en ufak bir değişiklik, dört baloncukta gösterge dalgalanmalarına neden olabilir, bu da kontrolü tek veya çift kafalı kurulumdan çok daha zor hale getirir.