Lượt xem: 0 Tác giả: Site Editor Thời gian xuất bản: 19-08-2026 Nguồn gốc: Địa điểm
Các nhà sản xuất bao bì phải đối mặt với áp lực lớn trong việc thay thế polyolefin truyền thống bằng các chất thay thế dựa trên sinh học. Tuy nhiên, việc vận hành nhựa sinh học trên dây chuyền thổi màng tiêu chuẩn sẽ gây ra lỗi vận hành ngay lập tức. Người vận hành phải đối mặt với tình trạng suy thoái nhiệt nghiêm trọng, độ nhớt nóng chảy thất thường và sự mất ổn định liên tục của bong bóng. Những hành vi vật chất này gây ra tỷ lệ phế liệu lớn và phá hủy tính toàn vẹn của màng trên sàn sản xuất. Bạn không thể đơn giản thả các polyme nhạy nhiệt vào máy đùn LDPE thông thường và mong đợi các cuộn có thể bán được. Để vượt qua những rào cản kỹ thuật này đòi hỏi phải có thiết bị ép đùn chuyên dụng được chế tạo đặc biệt cho tính lưu biến độc đáo của polyme sinh học. Hướng dẫn này chia nhỏ các yêu cầu kỹ thuật để chọn một máy thổi màng phân hủy sinh học . Chúng tôi đánh giá khả năng thông lượng, số liệu chất lượng phim, tính linh hoạt của người sử dụng cuối và tính kinh tế vận hành để giúp bạn định cấu hình dây chuyền thực sự hoạt động có lợi nhuận và nhất quán.
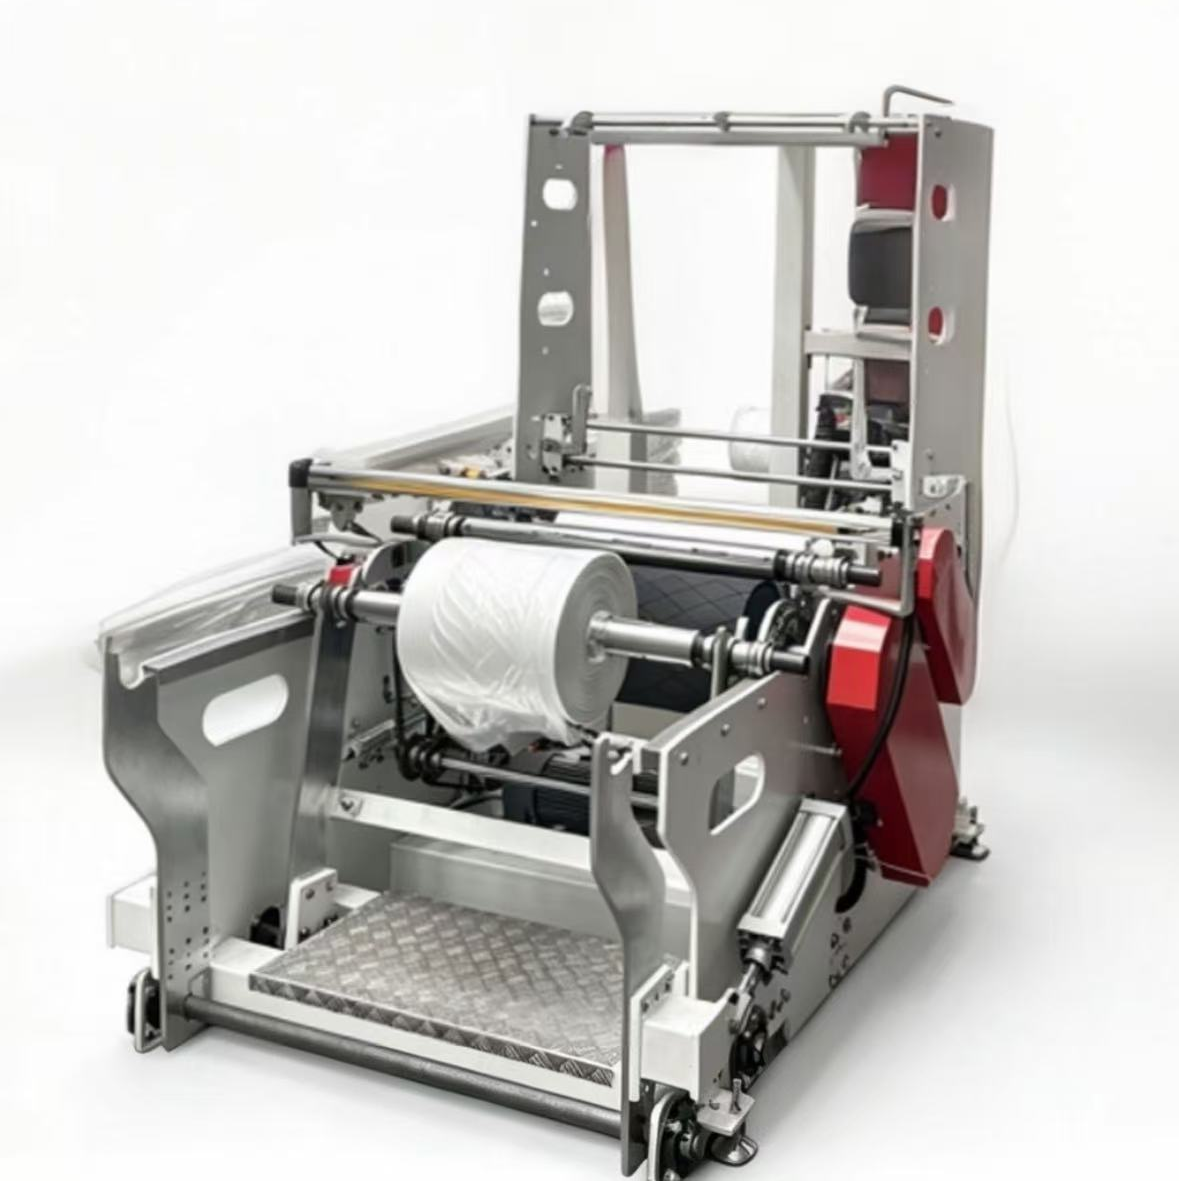
Máy thổi màng phân hủy sinh học chuyên dụng được thiết kế với thiết kế vít chuyên dụng và bộ điều khiển nhiệt để ngăn chặn sự xuống cấp của nhựa sinh học nhạy cảm với lực cắt.
Để đạt được lợi nhuận trong sản xuất màng có thể phân hủy đòi hỏi thiết bị có khả năng xử lý các hỗn hợp phức tạp, chủ yếu là các công thức màng PLA và màng PBAT, thường kết hợp tỷ lệ cao chất độn gốc tinh bột.
Việc đánh giá một máy đòi hỏi phải phân tích cấu hình đầu khuôn, vòng làm mát chuyên dụng và hệ thống sấy nội tuyến để giảm thiểu tính chất hút ẩm của polyme phân hủy sinh học.
Đầu tư vào công nghệ ép đùn sinh học cho phép các nhà chuyển đổi nắm bắt các thị trường cao cấp trên nhiều ứng dụng khác nhau, từ bao bì bán lẻ đến màng phủ nông nghiệp, đồng thời giảm đáng kể lượng khí thải CO2e.
sản xuất bao bì bền vững đòi hỏi phải đáp ứng các đặc tính vật lý cơ bản nghiêm ngặt. Các nhà sản xuất phải đạt được độ dày đo nhất quán, độ bền kéo cao và đặc tính quang học rõ ràng để cạnh tranh với nhựa truyền thống. Máy đùn polyolefin tiêu chuẩn hoàn toàn thất bại khi xử lý nhựa sinh học. Tính chất vật lý cơ bản của polyme sinh học đòi hỏi một phương pháp ép đùn hoàn toàn khác. Cố gắng vận hành những vật liệu nhạy cảm này trên dây chuyền thông thường sẽ dẫn đến lỗi chất lượng ngay lập tức và gây kẹt thiết bị.
Cấu hình ép đùn tiêu chuẩn gây ra sự nóng chảy sớm và suy thoái vật liệu nghiêm trọng. Polyme sinh học chịu áp lực cắt quá mức. Vít truyền thống, thường được thiết kế với tỷ lệ Chiều dài trên Đường kính (L/D) 24:1 hoặc 26:1, tạo ra ma sát cơ học cao để làm tan chảy polyetylen. Ma sát tương tự này đốt cháy các loại nhựa sinh học nhạy cảm rất lâu trước khi chúng chạm tới đầu khuôn. Polyme bị phân hủy thu được có độ bền cơ học kém, sự đổi màu nghiêm trọng và mùi cháy mạnh. Người vận hành không thể đơn giản hạ nhiệt độ thùng để khắc phục sự cố này. Việc giảm nhiệt độ trên trục vít tiêu chuẩn dẫn đến các hạt không tan chảy, hình thành gel lớn và cuối cùng là quá tải động cơ khi ổ đĩa gặp khó khăn trong việc đẩy nhựa lạnh.
Vật liệu phân hủy sinh học vốn có độ bền nóng chảy cực thấp. Vòng làm mát môi đơn tiêu chuẩn không thể ổn định bong bóng trong quá trình ép đùn. Sự mất ổn định này gây ra tình trạng rớt dây thường xuyên, trong đó bong bóng rơi xuống khuôn, buộc người vận hành phải xâu lại toàn bộ dây chuyền. Chất polyme nóng chảy thoát ra khỏi khuôn ở trạng thái rất lỏng, gần giống như nước. Nếu không làm mát nhanh chóng và chuyên dụng, bong bóng sẽ bị chùng xuống dưới sức nặng của chính nó. Người vận hành đấu tranh để duy trì chiều cao đường sương phù hợp. Sự biến động liên tục này phá hủy tính nhất quán của máy đo, làm hỏng năng suất sản xuất và tạo ra các cuộn có dải đo nghiêm trọng không thể xử lý được trên các máy làm túi ở khâu cuối.
Vít tiêu chuẩn tạo ra nhiệt cắt quá mức, gây đứt gãy chuỗi polyme trong PLA và PBAT.
Vòng không khí thông thường thiếu vận tốc và thể tích cần thiết để đóng băng bong bóng có độ nóng chảy thấp.
Đầu khuôn tiêu chuẩn chứa các điểm chết nơi nhựa sinh học ứ đọng, cacbon hóa và tạo ra các đốm đen.
Thiếu sấy khô nội tuyến dẫn đến quá trình thủy phân ngay lập tức do hơi ẩm gây ra bên trong thùng được làm nóng.
Con lăn kẹp tiêu chuẩn khiến màng sinh học dính, ấm bị chặn hoặc dính vào nhau trong quá trình vận chuyển.
Các dây chuyền thông thường dựa vào vít có độ cắt cao và vòng đệm khí tiêu chuẩn. Dây chuyền được tối ưu hóa sinh học sử dụng vít chắn cắt thấp, bộ điều khiển nhiệt chính xác và đầu khuôn chuyên dụng. Những khác biệt về kỹ thuật này quyết định sự thành công của quá trình ép đùn. Máy móc được chế tạo có mục đích giải quyết các đặc tính lưu biến cụ thể của nhựa sinh học. Chúng cung cấp khả năng xử lý nhẹ nhàng, trộn kỹ và làm mát nhanh cần thiết để sản xuất ổn định, liên tục.
Xử lý Màng PLA yêu cầu hình dạng vít cụ thể để duy trì độ cứng và độ trong. Axit polylactic giòn, rất nhạy cảm với độ ẩm và dễ bị phân hủy nhiệt. Máy đùn phải làm tan chảy PLA một cách nhẹ nhàng mà không làm đứt chuỗi polyme của nó. Kiểm soát nhiệt độ chính xác giúp vật liệu không bị mờ hoặc mất tính toàn vẹn về cấu trúc. Phần cấp liệu của trục vít phải có rãnh sâu để đảm bảo lượng viên nạp vào ổn định mà không bị tan chảy sớm ở họng cấp liệu.
Xử lý Màng PBAT yêu cầu quản lý nhiệt độ cẩn thận để duy trì tính linh hoạt và độ giãn dài. Polybutylene adipate terephthalate cung cấp độ giãn cần thiết cho các ứng dụng đóng gói linh hoạt. Máy phải xử lý chất đàn hồi này mà không tạo ra liên kết ngang nhiệt. Việc ép đùn thích hợp đảm bảo PBAT vẫn giữ được khả năng chống rách cao và độ bền va đập của phi tiêu. Người vận hành thường chạy PBAT ở nhiệt độ thấp hơn so với polyetylen, đòi hỏi quạt làm mát thùng có độ phản hồi cao.
Máy móc phải đồng nhất các hỗn hợp phức tạp một cách hiệu quả. Trộn PLA nguyên chất và PBAT với chất độn tinh bột ngô tỷ lệ cao đòi hỏi xử lý tốc độ cao mà không bị kết tụ. Các phần trộn tiên tiến trong trục vít, chẳng hạn như máy trộn Maddock hoặc dứa, phân tán tinh bột đều khắp nền tan chảy. Điều này ngăn ngừa hiện tượng cháy cục bộ và các điểm yếu trong sản phẩm cuối cùng. Sự đồng nhất triệt để đảm bảo tính đồng nhất màng phân hủy sinh học đồng thời tối ưu hóa chi phí nguyên liệu thô bằng cách cho phép sử dụng tỷ lệ chất độn tinh bột rẻ tiền cao hơn.
Tỷ lệ L/D chuyên dụng được thiết kế riêng cho nhựa sinh học. Tỷ lệ 30:1 hoặc 32:1 cung cấp thời gian lưu cần thiết để tan chảy nhẹ nhàng. Thùng ngắn hơn buộc phải nung nóng mạnh, phá hủy cấu trúc polymer. Chiều dài mở rộng cho phép truyền nhiệt dần dần từ bộ gia nhiệt thùng sang nhựa. Điều này bảo vệ trọng lượng phân tử của nhựa sinh học, đảm bảo màng cuối cùng vẫn giữ được các đặc tính cơ học được thiết kế.
Vít rào cản cắt thấp giúp trộn kỹ ở nhiệt độ xử lý thấp hơn. Chuyến bay rào cản về mặt vật lý ngăn cách lớp viên rắn khỏi bể polymer nóng chảy. Điều này ngăn chặn các viên chưa tan chảy tràn qua khuôn và tạo ra gel. Thiết kế giảm thiểu ma sát cơ học. Nó dựa vào nhiệt dẫn từ thùng thay vì nhiệt cắt do trục vít tạo ra để làm nóng chảy nhựa. Quá trình nấu chảy nhẹ nhàng này là không thể thay đổi đối với các hỗn hợp có thể phân hủy nhạy cảm với nhiệt.
Bộ điều khiển nhiệt độ PID đa vùng, có độ phản hồi cao quản lý cấu hình nhiệt. Chúng ngăn chặn sự liên kết ngang hoặc cháy của polymer trong quá trình ép đùn. Nhựa sinh học có thể tạo ra phản ứng tỏa nhiệt dưới áp suất, khiến nhiệt độ tăng đột ngột. Bộ điều khiển PID liên tục theo dõi nhiệt độ thùng thông qua cặp nhiệt điện đặt sâu. Chúng kích hoạt máy thổi làm mát CFM cao ngay lập tức để tản nhiệt dư thừa. Việc quản lý nhiệt chính xác này giữ cho tan chảy trong phạm vi cửa sổ xử lý hẹp, thường là từ 140°C đến 165°C tùy thuộc vào công thức cụ thể.
Khả năng của máy kết nối trực tiếp với các loại sản phẩm phân hủy sinh học có nhu cầu cao. Bộ chuyển đổi có thể nhắm mục tiêu vào các thị trường cụ thể bằng cách điều chỉnh công thức, khoảng trống khuôn và các thông số xử lý. Dây chuyền ép đùn đa năng tối đa hóa việc sử dụng tài sản trên sàn nhà máy. Nó cho phép các nhà sản xuất chuyển đổi giữa các loại sản phẩm khác nhau dựa trên nhu cầu theo mùa, xu hướng thị trường hoặc hợp đồng khách hàng cụ thể.
Máy móc chuyên dụng xử lý các yêu cầu nghiêm ngặt về máy đo cho lĩnh vực bán lẻ. Chúng cung cấp độ bền cơ học cần thiết cho túi có thể phân hủy hạng nặng và túi mang đi bán lẻ. Các ứng dụng này thường yêu cầu độ dày từ 20 đến 50 micron. Máy đùn phải trộn PBAT để tạo độ giãn và PLA để tạo khả năng chịu tải. Các túi thu được đáp ứng mong đợi của người tiêu dùng về độ bền, khả năng chống đâm thủng và độ bền bịt kín trong khi vẫn có thể phân hủy hoàn toàn tại các cơ sở của thành phố.
Những máy này sản xuất màng nông nghiệp khổ rộng, có thể phân hủy trong đất. Điều này giúp loại bỏ các quá trình thu hồi và xử lý tốn kém cho ngành nông nghiệp. Màng phủ yêu cầu độ mỏng cực cao, thường được kéo xuống còn 10 hoặc 12 micron. Máy phải duy trì độ ổn định bong bóng hoàn hảo để đạt được thước đo mỏng này mà không bị rách. Nông dân cày màng phân hủy trực tiếp vào đất sau khi thu hoạch, nơi vi khuẩn đất tiêu thụ nó. Ứng dụng này đại diện cho một lĩnh vực tăng trưởng lớn, khối lượng lớn cho các hoạt động ép đùn sinh học.
Bộ chuyển đổi tạo ra màng có độ trong cao, an toàn thực phẩm cho giấy gói dụng cụ dùng một lần. Bao bì thực phẩm sơ cấp và các mặt hàng thân thiện với môi trường dùng một lần cũng được hưởng lợi từ các dây chuyền ép đùn tiên tiến này. Máy móc phải xử lý PLA nguyên chất hoặc hỗn hợp có độ trong cao mà không gây ra sương mù hoặc biến dạng quang học. Kiểm soát nhiệt độ nghiêm ngặt ngăn ngừa sự hình thành các khuyết tật quang học như đường dòng hoặc gel. Những màng này cung cấp đặc tính rào cản tuyệt vời cho các sản phẩm thực phẩm có thời hạn sử dụng ngắn, thay thế các loại giấy gói PET hoặc polystyrene truyền thống.
Các thành phần máy cụ thể ánh xạ trực tiếp đến kết quả sản xuất. Việc tuân thủ các tiêu chuẩn như ASTM D6400 và EN 13432 phụ thuộc vào cấu hình thiết bị chính xác. Người mua phải đánh giá thiết kế cơ khí của máy đùn từ đầu. Mọi thành phần từ phễu nạp đến máy cuộn bề mặt đều ảnh hưởng đến chất lượng màng cuối cùng và hiệu quả tổng thể của Quy trình sản xuất màng có thể phân hủy .
Thành phần hệ thống |
Máy đùn Polyolefin tiêu chuẩn |
Máy đùn màng phân hủy sinh học |
|---|---|---|
Thiết kế vít |
24:1 L/D, Độ cắt cao, chuyến bay trộn tiêu chuẩn |
30:1 hoặc 32:1 L/D, cắt thấp, bay rào cản chuyên dụng |
Hệ thống làm mát |
Vòng khí một môi tiêu chuẩn |
Vòng khí hai môi, tích hợp IBC công suất cao |
Kiểm soát độ ẩm |
Yêu cầu sấy khô tối thiểu (phễu xung quanh) |
Cần thiết phải sấy khô bằng chất hút ẩm nội tuyến (độ ẩm <250 ppm) |
đầu chết |
Trục xoắn ốc tiêu chuẩn, đánh bóng tiêu chuẩn |
Các kênh dòng chảy được tối ưu hóa, độ bóng cao cho sự tan chảy có độ nhớt thấp |
Con lăn Nip kéo |
Thép và cao su tiêu chuẩn |
Cao su silicon chống dính phủ Teflon hoặc chuyên dụng |
Kiểm soát nhiệt độ |
Rơle tiêu chuẩn, làm mát không khí cơ bản |
Máy thổi thùng có mục tiêu PID trạng thái rắn, CFM cao |
Đầu khuôn trục xoắn ốc được tối ưu hóa cho tính lưu biến cụ thể của chất nóng chảy có khả năng phân hủy sinh học. Chúng đảm bảo dòng chảy đồng đều và giảm các đường hàn làm suy yếu màng. Nhựa sinh học chảy khác với polyetylen; chúng thể hiện các hành vi cắt mỏng khác nhau. Các kênh khuôn phải được đánh bóng cao và được sắp xếp hợp lý về mặt khí động học để ngăn chặn sự ứ đọng vật liệu. Nhựa sinh học ứ đọng sẽ phân hủy nhanh chóng, gây ra các đốm đen và cặn cacbon cứng trong màng. Đầu khuôn được tối ưu hóa duy trì dòng nguyên liệu liên tục, trơn tru, đảm bảo màng không có khuyết tật.
Việc điều chỉnh khe hở khuôn ảnh hưởng lớn đến tính chất cơ học của màng cuối cùng. Người vận hành phải tinh chỉnh khoảng cách, thường đặt nó trong khoảng từ 1,2 mm đến 1,8 mm đối với nhựa sinh học, để cân bằng độ bền hướng máy (MD) và hướng ngang (TD). Khoảng cách khuôn chính xác đảm bảo độ dày đồng đều trên toàn bộ chiều rộng của web. Tính đồng nhất này rất quan trọng đối với các quá trình chuyển đổi tiếp theo. Những thay đổi về thước đo sẽ gây ra các cuộn ống lồng trên máy đánh ống và làm kẹt máy làm túi tốc độ cao.
Vòng khí hai môi và hệ thống làm mát bằng bong bóng bên trong (IBC) là bắt buộc đối với quá trình ép đùn sinh học. Chúng ổn định hiệu quả các vật liệu có độ nóng chảy thấp. Thiết kế hai môi cung cấp luồng không khí tốc độ cao, lưu lượng lớn, khóa hình dạng bong bóng ngay lập tức khi thoát ra khỏi khuôn. Hệ thống IBC lưu thông không khí lạnh bên trong bong bóng, trao đổi không khí nóng bên trong lấy không khí lạnh. Việc làm mát nhanh chóng này làm giảm đường băng và ngăn màng ấm dính vào chính nó (chặn) khi nó xẹp xuống ở các con lăn kẹp.
Các thiết bị vận chuyển yêu cầu những sửa đổi cụ thể để xử lý màng sinh học. Con lăn kẹp chuyên dụng và khả năng kiểm soát độ căng chính xác giúp ngăn ngừa giãn hoặc rách vải ấm. Nhựa sinh học vẫn dính ở nhiệt độ cao hơn polyetylen. Các con lăn nip thường có lớp phủ Teflon chuyên dụng hoặc cao su silicon để chống bám dính. Các tế bào tải sẽ theo dõi độ căng của lưới liên tục trên khung bị sập. Tốc độ kéo ra được điều chỉnh tự động thông qua các bộ truyền động tần số thay đổi (VFD) để tránh kéo màng mỏng quá mạnh, điều này có thể gây ra điểm yếu TD và định hướng MD không mong muốn.
Việc áp dụng công nghệ ép đùn sinh học chuyên dụng đòi hỏi phải đánh đổi về mặt tài chính và vận hành. Các nhà sản xuất phải cân bằng chi tiêu vốn với các cơ hội thị trường dài hạn và thực tế hoạt động. Hiểu được các yếu tố kinh tế này đảm bảo quá trình chuyển đổi có lợi sang sản xuất bền vững và ngăn ngừa những tính toán sai lầm tốn kém về sản lượng và hiệu quả.
Đầu tư vào máy móc tiên tiến cho phép các nhà chuyển đổi tham gia vào thị trường nhựa thân thiện với môi trường đang phát triển nhanh chóng. Người tiêu dùng tích cực tìm kiếm các thương hiệu bền vững và các nhà bán lẻ yêu cầu bao bì phù hợp với mục tiêu ESG của công ty họ. Các bộ chuyển đổi được trang bị khả năng ép đùn sinh học chuyên dụng có thể đưa ra mức giá cao cho sản phẩm của họ. Khoản phí bảo hiểm này bù đắp chi phí cao hơn của nguyên liệu nhựa sinh học, duy trì tỷ suất lợi nhuận tốt cho nhà máy sản xuất.
Cung cấp màng có thể phân hủy được chứng nhận mang lại lợi thế cạnh tranh lớn. Các thương hiệu phải đối mặt với lệnh cấm nhựa sử dụng một lần nghiêm ngặt đang tích cực tìm kiếm các giải pháp bền vững này để duy trì tuân thủ. Các thành phố trên toàn thế giới đang cấm túi và giấy gói nhựa truyền thống. Những nhà chuyển đổi có thể cung cấp các sản phẩm thay thế có thể phân hủy được chứng nhận một cách đáng tin cậy sẽ đảm bảo được các hợp đồng dài hạn, khối lượng lớn. Sự thúc đẩy lập pháp này đảm bảo cơ sở khách hàng ngày càng tăng cho các nhà sản xuất bao bì dựa trên sinh học.
Những kỳ vọng thực tế về tốc độ đầu ra là điều cần thiết cho việc lập kế hoạch sản xuất. Dây chuyền nhựa sinh học thường chạy chậm hơn dây chuyền LDPE/HDPE truyền thống có cùng đường kính máy đùn. Yếu tố hạn chế hầu như luôn là công suất làm mát chứ không phải công suất truyền động của máy đùn. Nhựa sinh học giữ nhiệt lâu hơn và cần nhiều thời gian hơn để đông đặc. Người vận hành phải chấp nhận thông lượng thấp hơn một chút để duy trì chất lượng phim. Đẩy máy quá nhanh dẫn đến bong bóng không ổn định, thước đo thay đổi và các cuộn bị loại bỏ.
Đẩy thông lượng vượt quá khả năng làm mát sẽ làm ảnh hưởng đến tính toàn vẹn cơ học. Điều này tác động tiêu cực đến chất lượng màng PLA và PBAT. Màng sẽ có độ bền kéo kém, độ dày không đồng đều và bị chặn nghiêm trọng trên cuộn. Người vận hành phải tìm ra sự cân bằng tối ưu giữa tốc độ đường truyền và hiệu quả làm mát. Nâng cấp hệ thống nước lạnh của nhà máy để cung cấp nước 10°C cho bộ trao đổi nhiệt vòng không khí có thể giúp tối đa hóa sản lượng mà không làm giảm chất lượng.
Máy móc hiện đại được thiết kế để đạt hiệu quả năng lượng cao nhằm bù đắp chi phí vận hành. Họ sử dụng các bộ truyền động tần số thay đổi (VFD) trên tất cả các động cơ chính, bao gồm bộ truyền động máy đùn chính, máy thổi và máy cuộn. Chăn cách nhiệt thùng hiệu quả làm giảm thất thoát nhiệt bức xạ. Những tính năng này làm giảm mức tiêu thụ điện tổng thể của dây chuyền ép đùn. Việc sử dụng năng lượng thấp hơn trực tiếp cải thiện lợi nhuận của hoạt động sản xuất bằng cách giảm chi phí tiện ích hàng tháng.
Dữ liệu vòng đời chỉ ra rằng việc sản xuất màng phân hủy sinh học giúp giảm lượng khí thải CO2e từ 30% đến 50% so với nhựa hóa dầu nguyên chất. Hiệu suất máy đóng vai trò chính trong việc giảm thiểu này. Bằng cách kết hợp các nguyên liệu thô thân thiện với môi trường với thiết bị xử lý tiết kiệm năng lượng, các bộ chuyển đổi đã giảm đáng kể lượng khí thải carbon của công ty. Lợi ích môi trường này đóng vai trò như một công cụ tiếp thị mạnh mẽ khi đấu thầu hợp đồng với các thương hiệu toàn cầu có ý thức về môi trường.
Việc chuyển sang ép đùn sinh học đặt ra những thách thức vận hành mới tại nhà máy. Các nhà sản xuất phải chủ động giải quyết những rủi ro này trước khi chúng gây ra lượng phế liệu lớn. Lập kế hoạch phù hợp, tích hợp thiết bị và đào tạo người vận hành giúp ngăn chặn thời gian ngừng hoạt động tốn kém và lãng phí nguyên liệu thô.
Nhựa sinh học có khả năng hút ẩm cao, nghĩa là chúng hấp thụ độ ẩm trực tiếp từ không khí. Độ ẩm gây ra hiện tượng thủy phân trong quá trình ép đùn, phá hủy chuỗi polymer bên trong thùng được gia nhiệt theo đúng nghĩa đen. Ngay cả độ ẩm xung quanh trong nhà máy được kiểm soát khí hậu cũng có thể làm hỏng một mẻ PLA hoặc PBAT trong vòng vài giờ. Nhựa ướt tạo ra màng có khiếm khuyết nghiêm trọng về thị giác, bao gồm bong bóng, thấu kính và kết cấu bề mặt thô ráp. Độ bền cơ học giảm mạnh, làm cho màng trở nên giòn và không thể sử dụng được cho các ứng dụng đóng gói.
Việc tích hợp máy sấy hút ẩm hút ẩm nội tuyến trước phễu máy đùn là một điều hết sức cần thiết. Thiết bị này duy trì độ ẩm dưới 250 ppm. Hệ thống sấy phải chạy liên tục, cấp không khí nóng, khô qua lớp nhựa. Người vận hành không bao giờ nên bỏ qua máy sấy để tiết kiệm thời gian trong quá trình khởi động. Sấy khô đúng cách là bước chuẩn bị quan trọng nhất trong quá trình ép đùn nhựa sinh học; bỏ qua nó đảm bảo quá trình sản xuất không thành công.
Những người vận hành đã quen với polyolefin tiêu chuẩn sẽ gặp khó khăn với phạm vi xử lý hẹp hơn của nhựa sinh học. Các dấu hiệu trực quan để khắc phục sự cố là hoàn toàn khác nhau. Phản ứng tiêu chuẩn đối với sự mất ổn định của bong bóng trong PE—chẳng hạn như tăng tốc độ quạt gió vòng—có thể gây ra hiện tượng rách bong bóng thảm khốc trong PBAT. Người vận hành phải từ bỏ những thói quen cũ và thích ứng với các yêu cầu về nhiệt và lưu biến cụ thể của polyme sinh học.
Thực hiện các quy trình đào tạo nghiêm ngặt cho đội ép đùn. Tập trung nhiều vào các quy trình thanh lọc khởi động và tắt máy để ngăn chặn sự xuống cấp của vật liệu bên trong thùng. Người vận hành phải thanh lọc nhựa sinh học bằng nhựa mang ổn định, như LDPE có chỉ số tan chảy phân đoạn hoặc hợp chất tẩy thương mại chuyên dụng, trước khi tắt lò sưởi. Họ phải học cách nhận biết các dấu hiệu trực quan về ứng suất nhiệt trong bong bóng, chẳng hạn như độ mờ, vết nứt tan chảy hoặc nước dãi chết. Đào tạo liên tục đảm bảo năng suất cao, bảo vệ thiết bị và giảm thiểu phát sinh phế liệu.
Yêu cầu chạy thử vật liệu 500kg bằng cách sử dụng hỗn hợp nhựa độc quyền chính xác của bạn để xác minh khả năng trộn của máy đùn và tốc độ đầu ra thực tế.
Kiểm tra cơ sở của nhà sản xuất thiết bị để kiểm tra dung sai gia công trên khuôn trục xoắn ốc và các chuyến bay vít chắn.
Xác minh kích thước của hệ thống nước lạnh và máy thổi làm mát bong bóng bên trong để đảm bảo chúng phù hợp với tốc độ sản xuất mục tiêu của bạn.
Lắp đặt máy sấy hút ẩm hút ẩm nội tuyến ngay phía trên họng cấp liệu để đảm bảo độ ẩm duy trì dưới 250 ppm trong quá trình hoạt động liên tục.
Trả lời: Việc trang bị thêm các máy tiêu chuẩn thường không hiệu quả và rất không được khuyến khích. Vít tiêu chuẩn tạo ra quá nhiều nhiệt cắt, làm nhựa sinh học xuống cấp nhanh chóng. Ngoài ra, các vòng làm mát tiêu chuẩn không thể ổn định độ nóng chảy thấp của vật liệu phân hủy sinh học, dẫn đến hiện tượng bong bóng thường xuyên bị xẹp và máy đo thay đổi. Cần có máy móc chuyên dụng với tỷ lệ L/D chuyên dụng và khả năng làm mát tiên tiến để sản xuất ổn định.
Trả lời: Người vận hành thường thấy thông lượng giảm từ 20% đến 30% so với chạy polyolefin truyền thống trên máy đùn có kích thước tương tự. Sự sụt giảm này xảy ra do nhựa sinh học yêu cầu thời gian làm mát lâu hơn và xử lý nhẹ nhàng hơn để duy trì tính toàn vẹn cơ học. Cố gắng ép tốc độ cao hơn sẽ làm giảm chất lượng phim và gây ra tình trạng chặn.
Đ: Vâng. Bằng cách điều chỉnh khe hở khuôn, sửa đổi công thức nhựa và điều chỉnh độ căng khi kéo, bộ chuyển đổi có thể chuyển đổi liền mạch giữa sản xuất bao bì bán lẻ bền và màng phủ nông nghiệp khổ rộng trên cùng một máy. Tính linh hoạt này tối đa hóa việc sử dụng tài sản trên sàn sản xuất.
Trả lời: Vít rào chắn cắt thấp chuyên dụng có các bộ phận trộn tiên tiến, chẳng hạn như máy trộn Maddock. Những phần này ngăn chặn sự kết tụ và cháy của tinh bột, đảm bảo sự pha trộn đồng nhất của chất độn tinh bột với nhựa PLA hoặc PBAT nguyên chất. Sự trộn kỹ lưỡng này duy trì độ bền của màng đồng thời giảm đáng kể chi phí nguyên liệu thô.
Trả lời: PLA và PBAT có tính hút ẩm cao. Họ yêu cầu máy sấy hút ẩm hút ẩm nội tuyến để giảm độ ẩm xuống dưới 250 ppm trước khi đi vào họng cấp liệu. Nhựa không được làm khô sẽ gây ra hiện tượng thủy phân bên trong thùng, dẫn đến mất độ bền màng nghiêm trọng, độ giòn và các khiếm khuyết về thị giác.
Đ: Vâng. Màng phân hủy sinh học có sức căng bề mặt khác với nhựa truyền thống. Chất xử lý Corona phải được điều chỉnh để áp dụng mức dyne cao hơn, thường nhắm tới 42 đến 44 dynes. Điều này đảm bảo độ bám mực thích hợp cho các quy trình in tiếp theo mà không làm cháy hoặc làm hỏng bề mặt màng nhạy cảm.