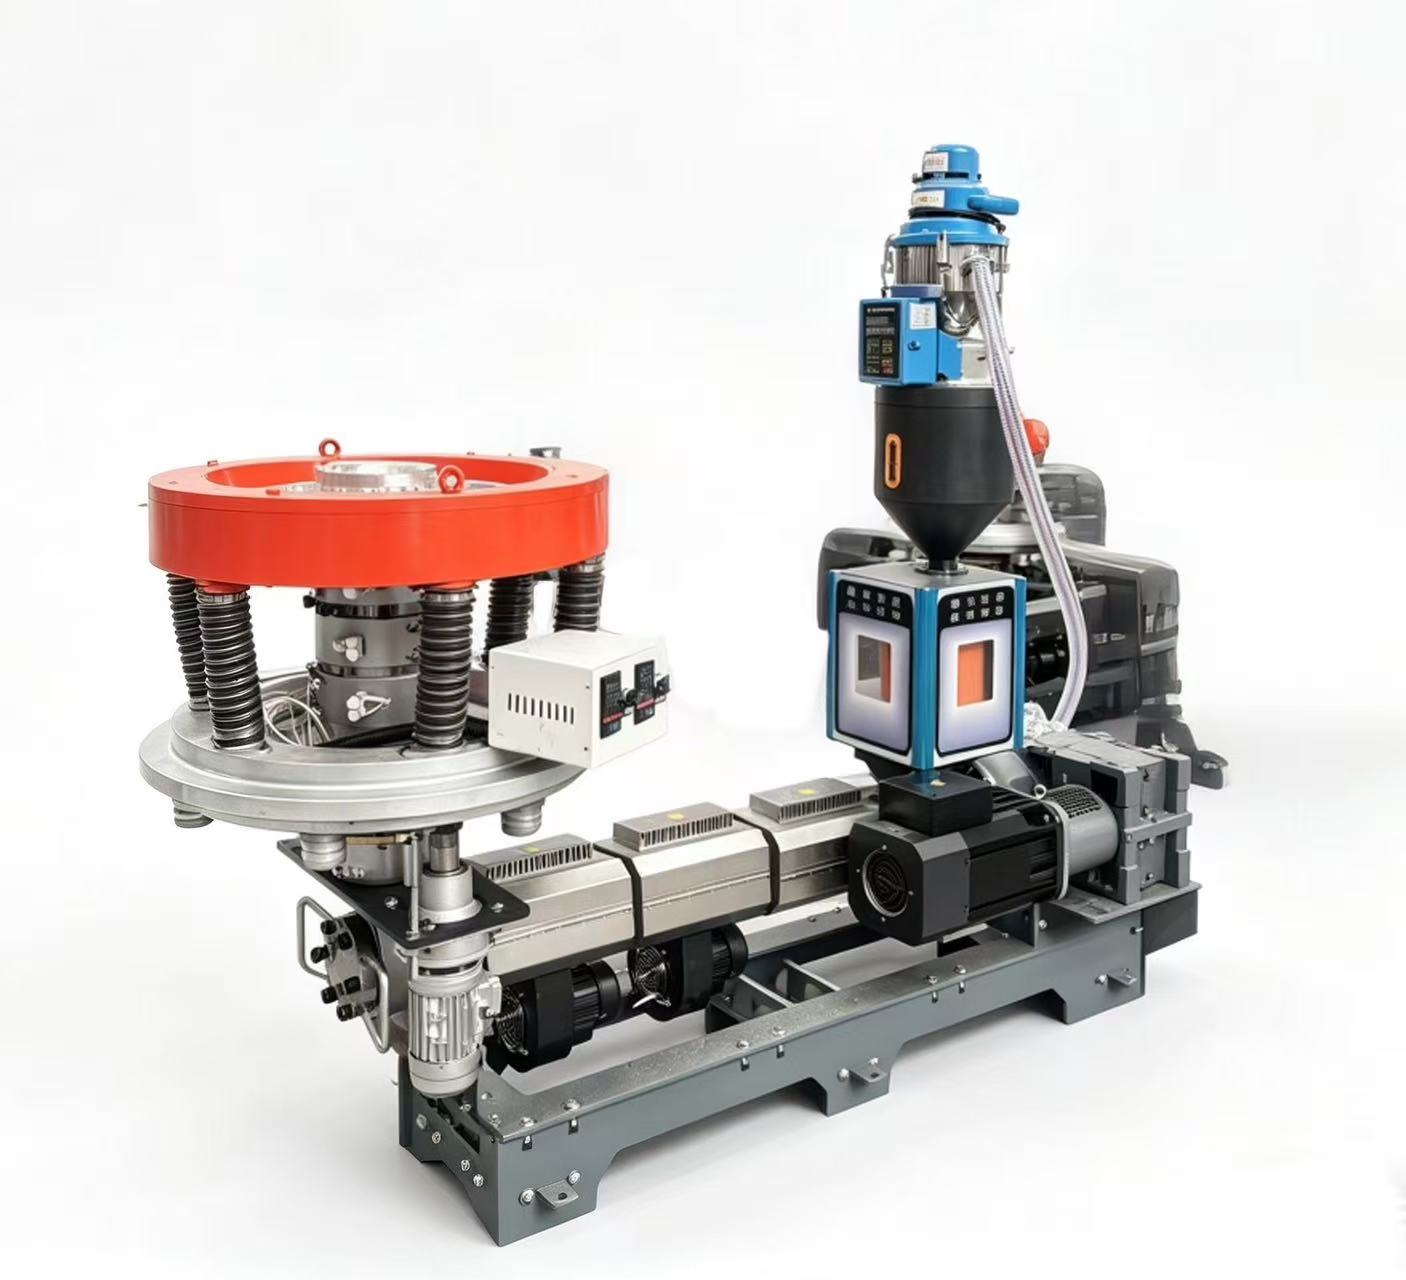
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-25 Origen: Sitio
El aumento de la producción en la fabricación de envases de plástico obliga a tomar una decisión. Puede ampliar el espacio de sus instalaciones o maximizar la producción de una sola línea de extrusión. Cuando se producen películas de ancho estrecho, como bolsas para camisetas o bolsas de basura, un solo cabezal de troquel no puede procesar toda la capacidad de fusión de una extrusora grande. Forzarlo compromete la calidad de la película. Se hace necesario dividir la corriente fundida. Elegir la configuración incorrecta de cabezales múltiples genera espesores de película desiguales, desechos excesivos y cuellos de botella en el mantenimiento.
Lograr una alta eficiencia de producción requiere una alineación perfecta entre la extrusora, el colector del cabezal de troquel y los sistemas de enfriamiento. Una discrepancia aquí limita la producción, independientemente del tamaño de la máquina. Esta guía proporciona una evaluación técnica de la Máquina sopladora de película de dos cabezales frente a cuatro cabezales . Analizamos la distribución de la masa fundida, los requisitos de refrigeración, los umbrales de volumen de producción, los gastos operativos y las realidades de mantenimiento para ayudarle a especificar la maquinaria correcta para su planta.
Compensación entre producción y ancho: las máquinas con cabezales múltiples maximizan la capacidad del extrusor para películas estrechas; Los cabezales gemelos ofrecen un equilibrio entre flexibilidad de ancho y volumen, mientras que los de cuatro cabezales son estrictamente para producción de volumen ultraalto y ancho estrecho.
Complejidad de la distribución del fundido: pasar de dos a cuatro cabezales de troquel aumenta exponencialmente la dificultad de mantener una presión y temperatura uniformes del fundido, lo que requiere operadores altamente capacitados.
Demandas del sistema de enfriamiento: Ambas configuraciones reducen el espacio y el consumo de energía por kilogramo de película en comparación con el funcionamiento de múltiples máquinas de un solo cabezal, pero las configuraciones de múltiples cabezales, especialmente las de cuatro cabezales, requieren una infraestructura de enfriamiento altamente especializada y de alta capacidad para mantener la estabilidad de la burbuja.
Colocar una extrusora grande en un único cabezal de troquel pequeño crea una contrapresión excesiva. La masa fundida de polímero se fuerza a través de una abertura restrictiva a alta velocidad. Este desajuste provoca una grave fractura en la masa fundida, a menudo denominada piel de tiburón en la fábrica. La superficie de la película se vuelve rugosa y las propiedades mecánicas se degradan significativamente. Además, las limitaciones de refrigeración se convierten en un difícil cuello de botella. El polímero sale del molde demasiado rápido para que los anillos de aire estándar enfríen la burbuja de manera efectiva. La línea de escarcha se eleva demasiado, lo que provoca inestabilidad de las burbujas, respiración y variaciones severas del calibre.
Dividir el polímero fundido de una extrusora en múltiples cabezales resuelve este problema fundamental. Permite a los fabricantes utilizar extrusoras de alta capacidad para anchos estrechos. Aplicaciones de la máquina sopladora de película de PE . Obtendrá el alto rendimiento de un tornillo grande sin sobrecargar un espacio pequeño en el troquel. La corriente fundida se divide a través de un colector especializado. Cada troquel recibe un volumen manejable de polímero, lo que reduce la velocidad de corte en el labio del troquel y previene defectos en la superficie.
El éxito de los cabezales múltiples depende completamente del equilibrio de la producción del extrusor con la distribución múltiple. El sistema necesita anillos de aire independientes mecanizados con precisión para cada matriz. Una configuración impecable requiere rutas de flujo iguales. Si un camino es más largo o tiene mayor resistencia, el polímero se degradará o fluirá de manera desigual debido a los cambios en el tiempo de residencia. Los criterios básicos de éxito incluyen un indicador consistente en todas las burbujas. Necesita una geometría de burbuja estable en funcionamiento continuo. El ajuste manejable del troquel es fundamental para que los operadores mantengan las tolerancias. Finalmente, las velocidades de arrastre sincronizadas garantizan una tensión uniforme del rollo en todas las estaciones de bobinado.
Configuración |
Gestión de la presión de fusión |
Eficiencia de enfriamiento |
Aplicación ideal |
|---|---|---|---|
Cabeza única (troquel pequeño) |
Pobre (contrapresión alta) |
Bajo (línea de escarcha demasiado alta) |
Ejecuciones especializadas de bajo rendimiento |
Cabeza gemela |
Excelente (flujo equilibrado) |
Alto (anillos de aire aislados) |
Bolsas minoristas medianas a estrechas |
cuatro cabezas |
Complejo (Requiere colector de precisión) |
Moderado (Riesgo de interferencia del aire) |
Bolsas ultra estrechas y de gran volumen |
Los diámetros típicos de los tornillos extrusores para esta configuración varían de 55 mm a 75 mm. Los tamaños de troquel estándar se adaptan a anchos de película por cabezal de medianos a estrechos, generalmente entre 200 mm y 600 mm. Las relaciones L/D (longitud/diámetro) comunes se sitúan en torno a 28:1 o 30:1. Estas relaciones están optimizadas para el flujo de doble cabezal, lo que garantiza una homogeneización adecuada de la masa fundida y una viscosidad constante antes de que el polímero llegue al colector de división. Las zonas de calentamiento del barril deben mantener un perfil de temperatura preciso para evitar una degradación prematura antes de la división.
A La máquina sopladora de película de doble cabezal equilibra perfectamente la estabilidad de la masa fundida y la producción para Producción de películas HDPE LDPE . Ajustar dos labios de matriz para lograr un espesor uniforme en micras sigue siendo relativamente sencillo para un operador experimentado. Los pernos de centrado del troquel se ajustan en cada cabeza de forma independiente. Esta configuración maneja una combinación de productos versátil. Puede producir bolsas de compras, bolsas de basura estándar y películas de abono agrícola en la misma línea. Los tiempos de cambio son razonables, lo que permite que las instalaciones se adapten a los cambios en los programas de producción sin perder turnos completos para la recalibración.
Los fabricantes suelen utilizar estas máquinas para estructuras de coextrusión ABA monocapa o simples. La integración de anillos de aire duales de alta eficiencia es sencilla. Las burbujas permanecen lo suficientemente separadas para evitar interferencias aerodinámicas. El aire ambiente aspirado por un soplador no interrumpe el enfriamiento de la burbuja adyacente, manteniendo una altura estable de la línea de escarcha en ambas redes. Puede ajustar los VFD del soplador de forma independiente para ajustar el enfriamiento de cada burbuja.
Los límites físicos del enfriamiento de las burbujas surgen cuando dos cabezas se encuentran muy cerca. Debe gestionar cuidadosamente las corrientes de aire en sus instalaciones. Los requisitos de espacio aumentan para las unidades de recogida y bobinadoras dobles en comparación con una sola línea. El control de la tensión del devanado requiere accionamientos independientes. Incluso ligeras variaciones de calibre entre las dos burbujas causarán diferentes diámetros de rollo con el tiempo, lo que requerirá bucles de retroalimentación de tensión precisos en las bobinadoras de superficie.
Verifique que las temperaturas del cilindro del extrusor sean estables antes de abrir las válvulas del colector.
Ajuste los pernos de centrado del troquel primario en la cabeza A para lograr el calibre de referencia.
Repita el proceso de centrado en el cabezal B, monitoreando el transductor de presión de fusión.
Ajuste los anillos de aire de doble labio para fijar la altura de la línea de escarcha para ambas redes.
Sincronice las velocidades del rodillo prensador para garantizar la misma tensión en ambas estaciones de bobinado.
Esta configuración exige una extrusora de alta capacidad, normalmente de 75 mm o más, para alimentar cuatro cabezales adecuadamente. El tamaño del troquel y el ancho máximo de la película enfrentan estrictas limitaciones físicas. La producción suele limitarse a películas muy estrechas, normalmente de menos de 250 mm por cabezal. Se trata de bolsas tipo camiseta pequeñas, tubos continuos o fundas de embalaje especializadas. El espacio físico necesario para montar cuatro troqueles uno al lado del otro dicta estos estrechos límites. No se pueden colocar físicamente anillos de aire más grandes uno al lado del otro sin que choquen.
El multiplicador de producción teórico es enorme para Producción de película soplada de alto volumen . Produce cuatro rollos de película estrecha simultáneamente desde una única tolva. Esta máquina destaca en aplicaciones de alto volumen y bajo margen. Piense en las bolsas de productos de los supermercados o en las pequeñas bolsas de pago de las tiendas minoristas, donde el puro rendimiento dicta la rentabilidad. Cuando se ejecuta continuamente con un solo SKU, la producción por metro cuadrado de planta de fábrica es incomparable. Maximiza la salida del motor de accionamiento principal y los calentadores de barril.
Diseñar un colector que proporcione la misma presión y temperatura a cuatro matrices separadas presenta un enorme desafío de ingeniería. Los canales de flujo deben ser perfectamente simétricos. Un colector de cuatro cabezales necesita controladores de temperatura PID de alta precisión. Si una zona está desviada unos pocos grados, la viscosidad del polímero cambia. Esto altera el caudal de ese dado específico, lo que hace que una burbuja sea más espesa y más rápida que el resto. Cualquier desviación provoca puntos muertos donde el polímero se degrada, se quema y, finalmente, se desprende como motas negras en la película.
La infraestructura de refrigeración requiere un movimiento masivo de aire ambiente o enfriadores especializados. El enfriamiento por burbujas internas (IBC) rara vez es factible en diámetros de matriz tan pequeños. Los operadores se enfrentan a la pesada carga de gestionar simultáneamente cuatro burbujas. Ajustar cuatro espacios entre matrices y enhebrar cuatro bobinadoras durante el arranque o la rotura de la banda exige gran habilidad y una inmensa paciencia. Un solo error en una burbuja puede interrumpir toda la línea, provocando fallas en cascada en las cuatro estaciones de bobinado.
Los catálogos de productos dictan en gran medida la elección de maquinaria. Las máquinas de cuatro cabezales funcionan de forma rígida. Están dedicados a un producto limitado específico en volúmenes masivos. No se compra una máquina de cuatro cabezales para cambiar el tamaño de las bolsas en cada turno. El tiempo de inactividad necesario para ajustar cuatro troqueles, limpiar cuatro mandriles en espiral y enhebrar cuatro redes destruye cualquier eficiencia obtenida. Los cabezales gemelos permiten una variedad más amplia de tamaños de bolsas. Facilitan cambios más rápidos y se adaptan a las cambiantes demandas del mercado con mucho menos tiempo de inactividad. Puede cambiar el labio del troquel en una configuración de dos cabezales en una fracción del tiempo.
Los desafíos reológicos se multiplican con más cabezas. Una configuración de doble cabezal mantiene un calibre constante con diseños de colectores estándar. La caída de presión desde el paquete de malla del extrusor hasta los labios del troquel es manejable. Las máquinas de cuatro cabezales siguen siendo muy susceptibles a los puntos muertos. La degradación del polímero y el calibre desigual entre las cuatro burbujas ocurren con frecuencia sin un ajuste meticuloso. Las tasas de desperdicio durante el inicio son inherentemente más altas porque se estabilizan cuatro redes separadas simultáneamente. Hasta que las cuatro burbujas alcancen la altura y el calibre correctos de la línea de escarcha, el material producido va directamente al molinillo.
Las máquinas multicabezal son predominantemente monocapa. Dirigir corrientes fundidas multicapa hacia dos o cuatro cabezales es prohibitivamente complejo. Los múltiples costes se vuelven astronómicos y el riesgo de inestabilidad de la capa es demasiado alto. Mantener una distribución uniforme de las capas en cuatro troqueles separados requiere un mecanizado de precisión que supere los límites de la tecnología de fabricación actual. Si su producción requiere películas barrera multicapa complejas, el estándar de la industria sigue siendo el uso de varias máquinas de un solo cabezal. Intentar la coextrusión en un bloque de cuatro cabezales normalmente da como resultado un grave rizado y delaminación de la capa.
Uno La máquina sopladora de película de cuatro cabezales ocupa menos espacio que dos máquinas de dos cabezales. Consume menos kilovatios por kilogramo de película producida en papel porque sólo se calienta un barril grande y se acciona un motor principal. Sin embargo, debe tener en cuenta los costos de energía ocultos. Los sopladores de alta capacidad necesarios para enfriar cuatro burbujas adyacentes consumen una energía significativa. Los costos de mantenimiento también son más altos debido a los complejos requisitos de limpieza de los múltiples. La purga de un colector de cuatro cabezales lleva más tiempo, desperdicia más resina y requiere compuestos de purga costosos para eliminar el material degradado de los canales externos.
El elemento humano juega un papel fundamental en la eficiencia general. Una rotura de banda en una máquina de cuatro cabezales a menudo requiere reducir la velocidad o detener toda la línea. Esto provoca desechos en las cuatro bobinadoras simultáneamente mientras el operador arregla una burbuja. La carga cognitiva del operador es inmensa. Las cabezas gemelas aíslan los problemas de forma más eficaz. Generalmente son más fáciles de operar y se recuperan más rápido de interrupciones menores. Un solo operador puede manejar cómodamente una línea de dos cabezales, mientras que una línea de cuatro cabezales a menudo requiere dos operadores durante el arranque y los cambios de pantalla.
Evalúe cuidadosamente su cuello de botella actual. Determine si le falta capacidad de extrusor, espacio, capacidad de enfriamiento o disponibilidad del operador. Analice el ancho de la película objetivo y el espesor de micras. Si el ancho de película requerido excede los límites físicos de un colector de cuatro troqueles, una configuración de cuatro cabezales simplemente no es viable. Mide también la altura del techo. Las líneas de cabezales múltiples a menudo requieren geometrías de extracción específicas para garantizar que las burbujas tengan suficiente tiempo para enfriarse antes de llegar a los rodillos de presión. Una altura de enfriamiento insuficiente hará que la película se bloquee o se pegue en el rollo, arruinando todo el lote.
Compare el gasto de capital inicial del colector, las matrices, los anillos de enfriamiento especializados y las bobinadoras de estaciones múltiples. Analizar los costos operativos en curso. Tenga en cuenta el desperdicio de resina durante las secuencias de inicio, que es significativamente mayor en los sistemas de cuatro cabezales. Calcule las horas de mantenimiento para la limpieza de troqueles y el uso general de energía por turno. No se limite a mirar el precio de etiqueta de la máquina; Evalúe el costo de ejecutarlo diariamente. Las altas tasas de desperdicio en una máquina de cuatro cabezales que funciona mal borrarán rápidamente cualquier ventaja teórica de rendimiento. Considere el costo de reemplazo de bandas calefactoras y termopares para los colectores complejos.
Pregunta a tu del fabricante de la máquina de soplado de película . Preguntas técnicas específicas Solicite datos de simulación de flujo para su colector de cuatro cabezales para demostrar una distribución equitativa. Consulte sobre las tolerancias CNC utilizadas para las espirales del troquel. Pregunte cómo el diseño de su anillo de aire evita la interferencia aerodinámica entre burbujas adyacentes. Exija una rigurosa prueba de aceptación en fábrica específica para verificar la consistencia del calibre de múltiples cabezales y la estabilidad del enfriamiento antes del envío. Verifique que los sistemas de control de tensión en las bobinadoras funcionen de forma independiente para cada banda. Verifique la calidad de los raspadores de latón y de las herramientas de mantenimiento suministradas con la máquina.
La extrusión de cabezales múltiples sigue siendo esencial para la eficiencia de banda estrecha. Sin embargo, más cabezas no equivalen automáticamente a mejores rendimientos. Elija una configuración de cabezal doble para lograr un enfoque de producción equilibrado y versátil. Ofrece mantenimiento manejable, operación más sencilla y alta confiabilidad en varios tamaños de productos. Elija una configuración de cuatro cabezales solo si tiene un contrato continuo y exclusivo para una producción de gran volumen y ultra estrecha y posee un equipo de mantenimiento altamente capacitado.
Audite su combinación de productos por ancho y volumen para determinar si se justifica una producción dedicada de banda estrecha.
Calcule el espacio disponible y la capacidad de enfriamiento ambiental para garantizar que los sistemas de cabezales múltiples no sobrecalienten sus instalaciones.
Solicite datos de ingeniería de colectores específicos y simulaciones de flujo a sus socios de maquinaria preseleccionados.
Evalúe sus niveles actuales de habilidad del operador y determine si se requiere capacitación adicional para la gestión de cabezales múltiples.
R: Una máquina de doble cabezal reduce significativamente los requisitos de espacio. Reduce el consumo total de energía al utilizar un motor extrusor principal y zonas de calentamiento en lugar de dos. También centraliza la alimentación de material, agilizando el proceso de manejo de resina para los operadores y reduciendo la cantidad de tolvas que necesitan monitoreo.
R: Sí, es posible. Sin embargo, el diseño del colector y de la matriz debe optimizarse específicamente para la reología del polímero. El HDPE es mucho más común para estas aplicaciones de ancho estrecho debido a su resistencia al derretimiento y su uso típico en bolsas delgadas para supermercado. El LDPE requiere diferentes espacios entre los troqueles.
R: Si bien existen máquinas ABA de doble cabezal, las configuraciones de múltiples cabezales producen abrumadoramente películas monocapa. Dividir flujos de fusión multicapa en varios troqueles introduce una complejidad y un costo de ingeniería extremos, lo que hace que las líneas de coextrusión de un solo cabezal sean mucho más prácticas para las necesidades de barreras multicapa.
R: El IBC es muy eficaz para máquinas grandes de un solo cabezal, pero rara vez se implementa en máquinas de cuatro cabezales debido a los diámetros de matriz muy pequeños. Los cabezales gemelos a veces pueden acomodar IBC si el tamaño del troquel es lo suficientemente grande, pero los anillos de aire externos avanzados de doble labio siguen siendo el estándar para la refrigeración.
R: El sistema se basa en una variedad muy compleja. Este colector divide el polímero fundido en cuatro direcciones a través de canales de flujo diseñados con precisión. Debe mantener la misma presión, temperatura y tiempo de residencia para cada ruta para evitar la degradación del material y garantizar un calibre de película uniforme en todos los troqueles.
R: Sí. La gestión simultánea de cuatro espacios de troquel separados requiere una gran habilidad del operador. Cualquier ligera variación en la temperatura del colector o en las corrientes de aire ambiental puede provocar fluctuaciones en el calibre en las cuatro burbujas, lo que hace que sea mucho más difícil de controlar que una configuración de cabezal único o doble.