Lượt xem: 100 Tác giả: Site Editor Thời gian xuất bản: 25-06-2026 Nguồn gốc: Địa điểm
Quá trình ép đùn ABA về cơ bản sẽ thay đổi nền kinh tế vật liệu trên sàn nhà máy. Các nhà sản xuất thường xuyên sử dụng nhựa tái chế hoặc canxi cacbonat trong lớp B lõi. Trong khi đó, lớp A nguyên chất duy trì chất lượng bề mặt cao cấp và khả năng in ấn quan trọng. Tuy nhiên, việc đẩy các giới hạn lớp B này thường gây ra sự mất ổn định cơ học nghiêm trọng. Những người vận hành bỏ qua việc hiệu chỉnh đầu khuôn phù hợp sẽ nhanh chóng gặp phải tỷ lệ phế liệu không thể chấp nhận được. Những biến chứng tiềm ẩn này tạo ra tình trạng tắc nghẽn sản xuất làm tê liệt toàn bộ cơ sở của bạn.
Chúng tôi đã xây dựng khung xử lý sự cố dựa trên bằng chứng, có hệ thống này dành riêng cho các nhà quản lý nhà máy và kỹ sư ép đùn. Bạn sẽ học cách chẩn đoán chính xác nguyên nhân gốc rễ đằng sau những lỗi quy trình phổ biến. Chúng tôi chỉ cho bạn những điều chỉnh thực tế để khôi phục hiệu quả dây chuyền một cách nhanh chóng. Hơn nữa, chúng tôi phác thảo chính xác cách đánh giá thiết lập phần cứng hiện tại của bạn. Bạn sẽ biết chính xác khi nào việc bảo trì chuyên biệt hoặc nâng cấp thiết bị hoàn chỉnh trở nên cần thiết để duy trì tính cạnh tranh.
Hầu hết các sự cố của máy thổi màng ABA đều xuất phát từ sự không khớp nhiệt giữa lớp A và B hoặc định tâm đầu khuôn không đúng.
Việc tối đa hóa tỷ lệ lớp B đòi hỏi phải có thiết kế vít chuyên dụng và định lượng trọng lượng để ngăn ngừa hiện tượng đứt gãy do nóng chảy và biến đổi của máy đo.
Việc đạt được sản lượng phim thổi ổn định phụ thuộc vào khả năng làm mát môi trường ổn định (hiệu chỉnh vòng khí) và kiểm soát độ căng chính xác.
Hợp tác với một nhà cung cấp cung cấp dịch vụ kỹ thuật phim thổi đáp ứng nhanh giúp giảm Thời gian phục hồi trung bình (MTTR) trong các lỗi ép đùn phức tạp.
Sức hấp dẫn chính của đồng đùn ABA nằm ở việc sử dụng lớp B rẻ hơn. Tuy nhiên, chiến lược tiết kiệm chi phí mạnh mẽ này lại phản tác dụng dữ dội khi máy móc mất ổn định. Tỷ lệ phế liệu cao dễ dàng cản trở việc tiết kiệm vật liệu phụ. Các cạnh cuộn không đều sẽ phá hủy quá trình chuyển đổi xuôi dòng. Người vận hành thường dành hàng giờ để điều chỉnh các thông số nhiệt một cách mù quáng. Cách tiếp cận thử và sai này làm lãng phí thời gian sản xuất quý giá và nhựa lớp A cao cấp.
Hoạt động lành mạnh có những đặc điểm rất cụ thể và có thể đo lường được. Bạn sẽ thấy hoạt động liên tục đạt được tốc độ kilogam trên giờ được nhắm mục tiêu một cách nhất quán. Dây chuyền ép đùn tuyệt vời giữ độ dày màng đồng đều trong phạm vi dung sai nghiêm ngặt ±3-5%. Họ cũng sản xuất những cuộn bánh cuộn chặt chẽ, hoàn hảo. Những cuộn giấy tốt không bao giờ có hiện tượng cong hoặc cong mép. Để đạt được những mục tiêu này đòi hỏi kỷ luật cơ học nghiêm ngặt và kiểm soát nguyên liệu thô tuyệt vời.
Các khiếm khuyết dai dẳng buộc nhà máy phải đánh giá nghiêm trọng. Các kỹ sư nhà máy phải phân biệt chính xác giữa lỗi cơ bản của người vận hành, công thức vật liệu kém và các hạn chế cơ bản của phần cứng. Bỏ qua sự khác biệt quan trọng này sẽ dẫn đến lãng phí thời gian chẩn đoán. Chúng tôi thực sự khuyên bạn nên chuẩn hóa các quy trình khắc phục sự cố hàng ngày của mình. Quy trình chẩn đoán nhất quán sẽ nhanh chóng cô lập nguyên nhân gốc rễ và ngăn cản người vận hành thực hiện những điều chỉnh cơ học không cần thiết.
Nhiều nhà khai thác phải đối mặt với sự thất vọng mãnh liệt khi giải quyết Sự cố máy thổi màng ABA do sự tương tác tiềm ẩn của các lớp nhiệt. Bạn phải tách biệt các triệu chứng thị giác cụ thể để áp dụng biện pháp khắc phục cơ học chính xác.
Bong bóng không ổn định sẽ làm gián đoạn toàn bộ nhịp đùn ngay lập tức. Chúng làm hỏng hình dạng cuộn và tạo ra các xung đột nghiêm trọng.
Triệu chứng: Bong bóng thở hoặc đập rõ ràng. Nó có thể sụp đổ hoàn toàn mà không có cảnh báo. Các nếp nhăn hình thành gần khung bị sập hoặc truyền trực tiếp qua các con lăn kẹp.
Nguyên nhân cốt lõi: Luồng khí vòng làm mát không đồng đều làm gián đoạn sự ổn định khí động học. Các luồng gió chéo giữa các nhà máy trong môi trường làm dịch chuyển bong bóng ra khỏi trung tâm. Các khung hình bị xẹp không thẳng hàng sẽ ép phim không đều. Độ căng của con lăn nip không đúng sẽ tạo ra các nếp nhăn cứng và vĩnh viễn.
Giải pháp: Hiệu chỉnh vòng khí hai môi một cách cẩn thận. Cô lập toàn bộ khu vực ép đùn bằng tấm chắn vật lý. Xác minh độ song song của cuộn nip bằng thước đo căn chỉnh chính xác. Điều chỉnh tốc độ quạt tăng dần.
Triệu chứng có thể nhìn thấy |
Điểm kiểm tra chính |
Hành động ngay lập tức |
|---|---|---|
Thở bong bóng nhanh |
Độ ổn định của vòng gió |
Làm sạch bộ lọc không khí và xác minh cài đặt biến tần |
Các nếp nhăn cứng chéo |
Thu gọn căn chỉnh khung |
Căn chỉnh lại các thanh gỗ/sợi carbon cho đều |
Nếp nhăn ngang |
Độ căng của con lăn Nip |
Điều chỉnh áp suất xi lanh khí nén ở cả hai bên |
Độ dày màng không đồng đều gây ra những vấn đề đau đầu trong quá trình sản xuất và in túi ở khâu tiếp theo.
Triệu chứng: Phim dày hơn ở một bên một cách nhất quán. Cuộn kính thiên văn xảy ra thường xuyên ở cuộn dây. Thiết bị chuyển đổi hạ lưu bị bịt kín phía yếu.
Nguyên nhân cốt lõi: Người vận hành để lại khoảng trống khuôn được điều chỉnh không đúng cách trong quá trình khởi động. Khối môi chết bẩn sẽ chảy chảy một phần. Nhiệt độ nóng chảy không nhất quán giữa các máy đùn làm thay đổi độ nhớt của polyme cục bộ.
Giải pháp: Thực hiện định tâm khuôn trạng thái nóng một cách tỉ mỉ. Chạy các hợp chất tẩy rửa thường xuyên qua thùng. Hành động làm sạch này loại bỏ sự tích tụ cacbon hóa một cách hiệu quả. Xác minh tất cả các dải sưởi gốm hoạt động bình thường bằng máy ảnh nhiệt cầm tay.
Các khuyết tật bề mặt làm ảnh hưởng đến vẻ đẹp bên ngoài và tính toàn vẹn cơ học của sản phẩm đóng gói cuối cùng.
Triệu chứng: Bạn nhận thấy kết cấu 'da cá mập' thô ráp trên bề mặt phim. Gel không tan chảy sẽ tạo thành cuộn thành phẩm. Sự phân tách xảy ra rõ ràng giữa lớp A và lớp B.
Nguyên nhân cốt lõi: Lớp B chứa quá nhiều canxi cacbonat (CaCO3). Việc nghiền lại cấp độ thấp gây ra sự nhiễm bẩn nghiêm trọng. Nhiệt độ đùn không chính xác gây sốc cho hồ sơ tan chảy. Các chỉ số dòng chảy không tương thích (MFI) phân chia các lớp riêng biệt.
Giải pháp: Tối ưu hóa dần dần cấu hình nhiệt độ từ A đến B trên cả hai thùng. Điều chỉnh tỷ lệ MFI của nhựa đã pha trộn của bạn một cách cẩn thận. Xem xét bổ sung các chất hỗ trợ xử lý polyme chuyên dụng (PPA) để làm dịu dòng chảy rối. Kiểm tra bộ thay đổi màn hình xem các gói lưới có bị vỡ không.
Việc đóng gói quá mức lớp B lõi bằng các chất độn rẻ tiền vẫn rất hấp dẫn. Tuy nhiên, giới hạn vật lý nghiêm ngặt quyết định thực tế sản xuất hàng ngày. Việc tăng nồng độ CaCO3 hoặc sử dụng hỗn hợp LDPE tái chế có độ phân hủy cao sẽ gây ra sự sụt giảm độ bền kéo nghiêm trọng. Bộ phim trở nên rất giòn. Nó dễ bị rách khi độ căng thay đổi nhanh chóng trên bộ cuốn.
Bạn phải triển khai phần cứng mạnh mẽ để xử lý các vật liệu khắc nghiệt, dễ mài mòn. Thực hiện theo các bước quan trọng sau để giảm thiểu rủi ro thiết bị:
Lắp đặt bộ thay đổi màn hình liên tục, chất lượng cao để loại bỏ các chất gây ô nhiễm không tan chảy ngay lập tức.
Sử dụng vít lưỡng kim chuyên dụng được thiết kế đặc biệt để chống lại các vật liệu độn có độ mài mòn cao.
Theo dõi liên tục cường độ tải của động cơ máy đùn để phát hiện sớm các dấu hiệu của sự dâng trào vật liệu.
Trộn nguyên liệu thô bằng cách sử dụng máy cấp liệu trọng lượng tự động thay vì dựa vào việc trộn thể tích thủ công.
Những bước chủ động này giúp ngăn ngừa tình trạng nòng súng bị mài mòn sớm. Chúng giúp dây chuyền sản xuất của bạn hoạt động theo dự đoán và bảo vệ khoản đầu tư cơ khí của bạn.
Một số nhà sản xuất mạnh dạn khẳng định thiết bị của họ xử lý được 70% công suất lớp B. Hoạt động ổn định trong thế giới thực đòi hỏi một cách tiếp cận thận trọng hơn nhiều. Tỷ lệ trộn tối ưu phụ thuộc hoàn toàn vào chất lượng nhựa cụ thể và các yêu cầu cơ học cuối cùng. Mong đợi hiệu suất hoàn hảo ở công suất nạp tối đa tuyệt đối thường dẫn đến sự thất vọng dữ dội. Chúng tôi khuyên bạn nên thiết lập độ ổn định cơ bản ở mức phụ 40% trước khi tăng tỷ lệ lên.
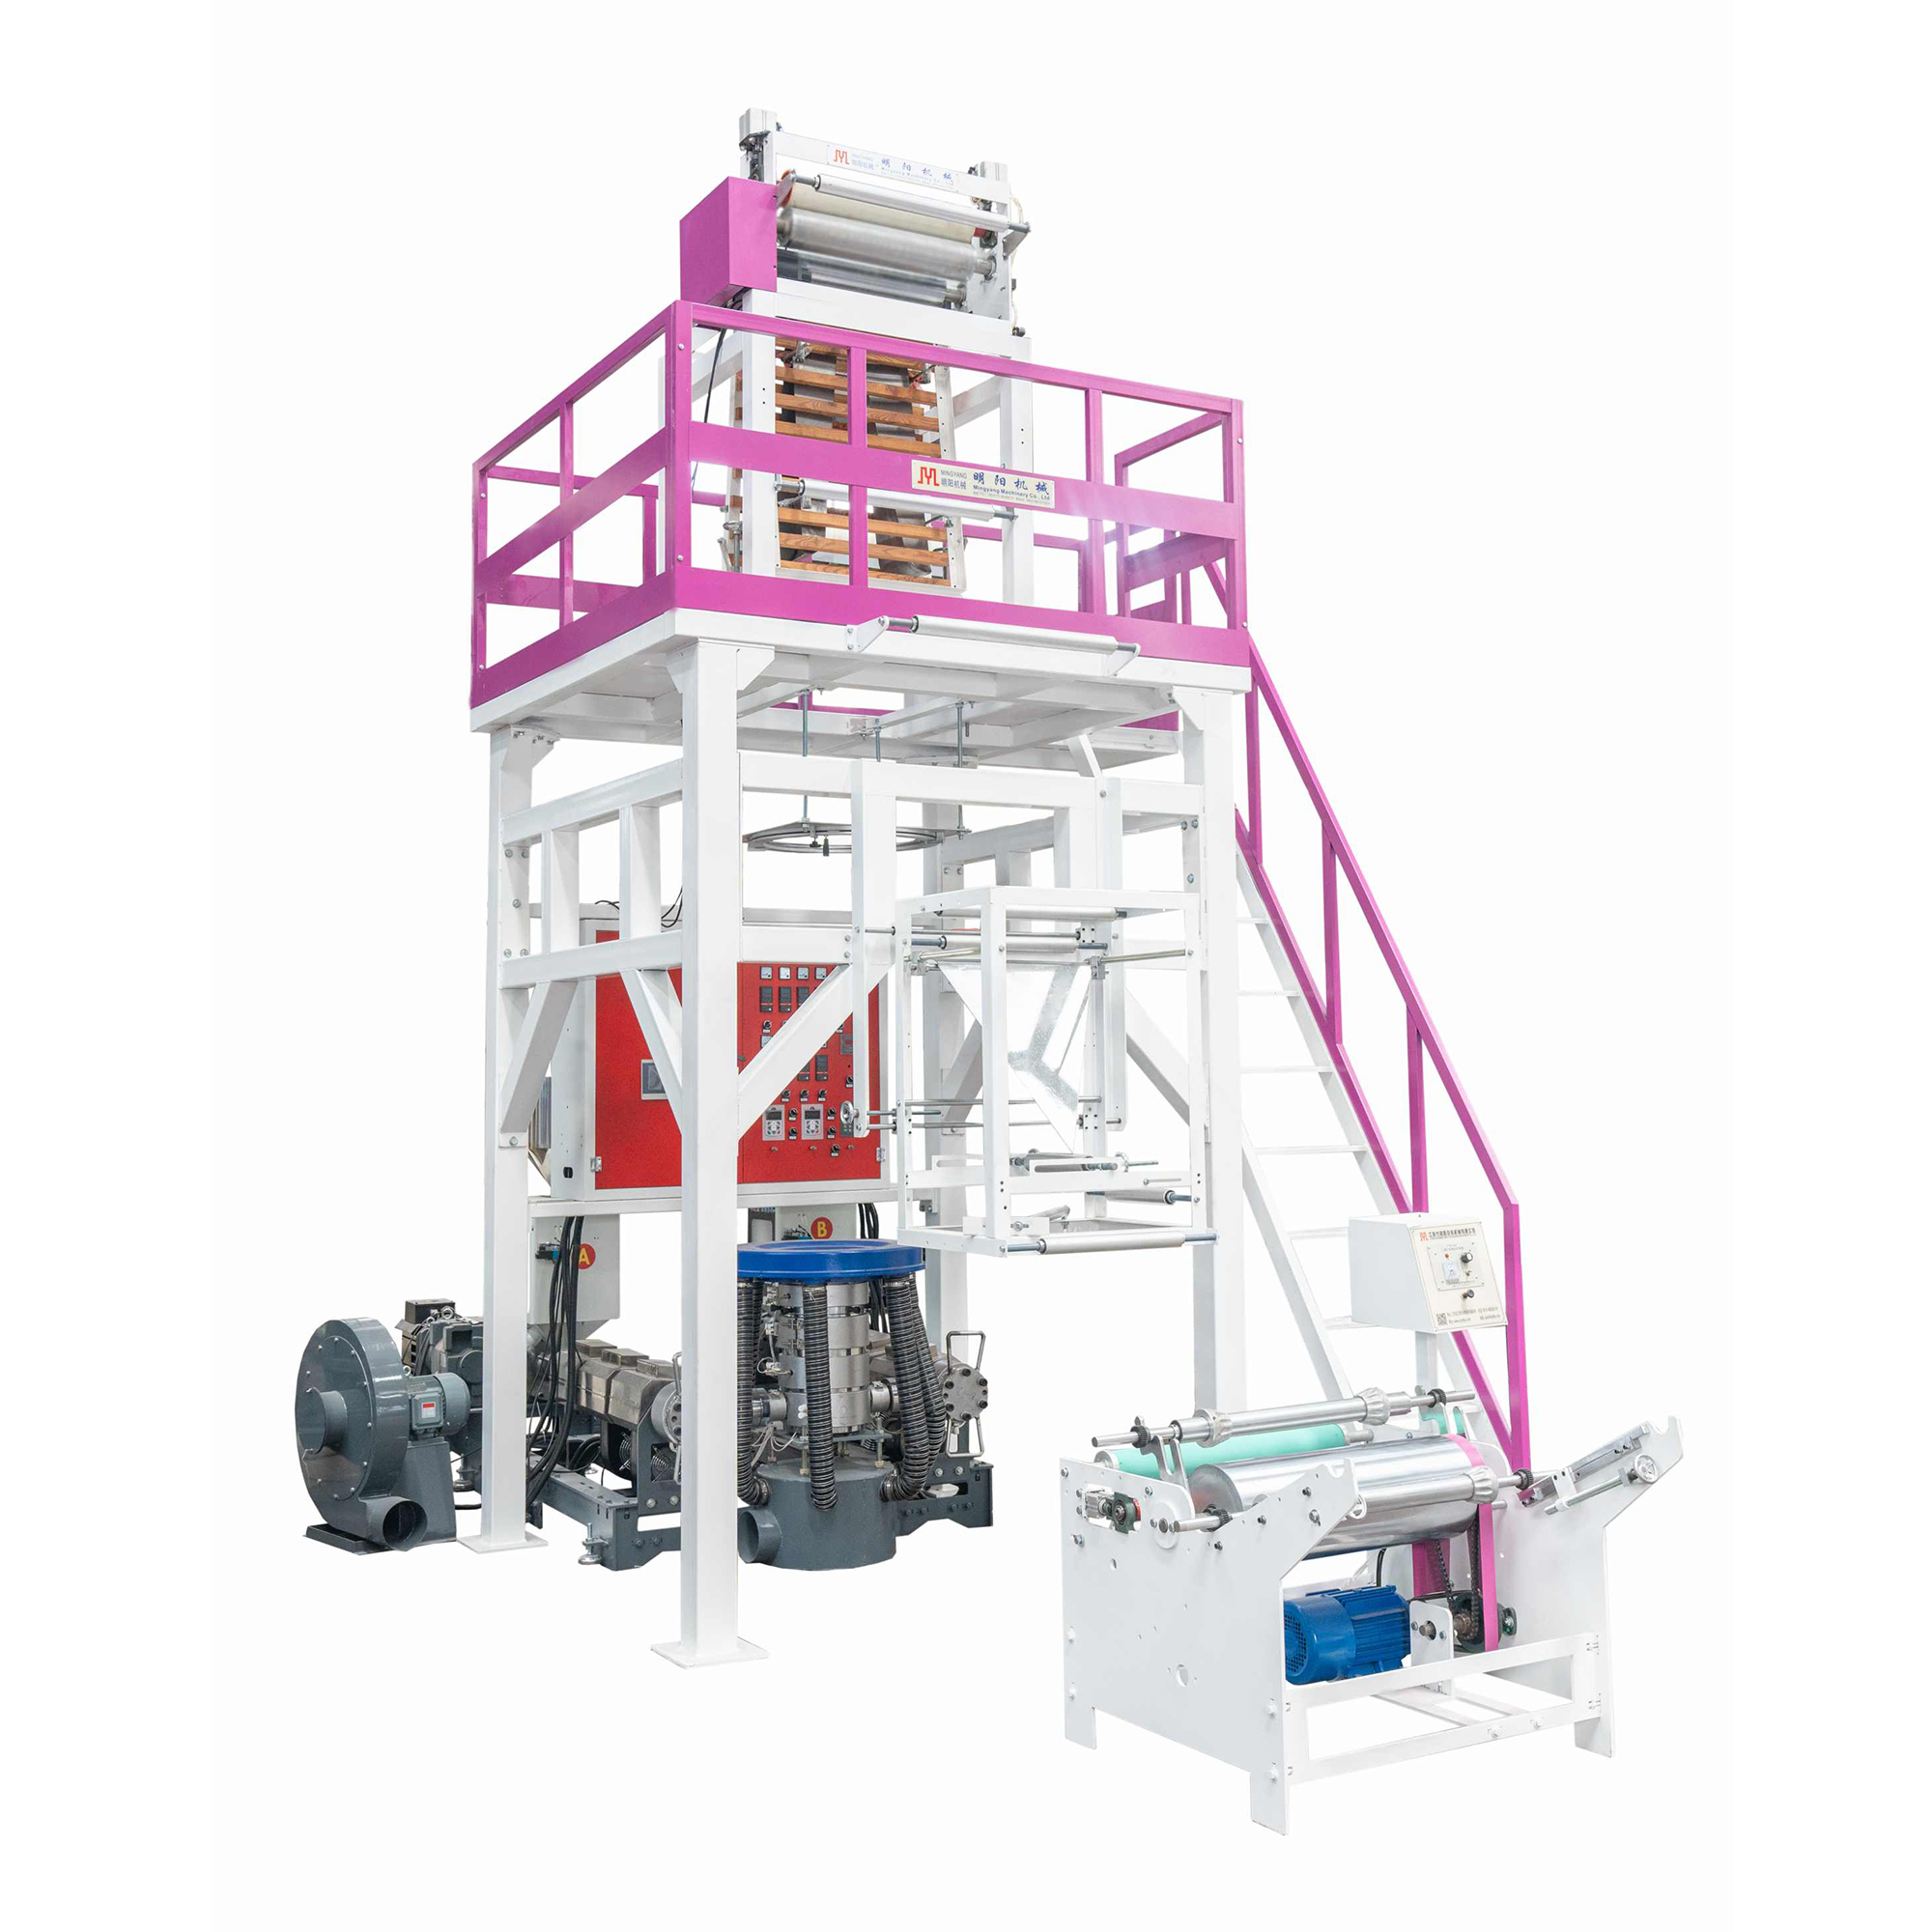
Các vấn đề vận hành kinh niên liên tục xảy ra với các thiết lập ép đùn cũ hơn. Bạn phải xác định các yêu cầu nghiêm ngặt về phần cứng để đạt được các tiêu chuẩn sản xuất hiện đại. Đầu tư vào một Dòng phim ABA công suất cao giải quyết cơ bản các hạn chế cơ học cũ.
Trước khi ký đơn đặt hàng, hãy đánh giá chính xác các điểm nghẽn trong sản xuất của bạn. Bạn có gặp khó khăn với tốc độ, trộn vật liệu hoặc độ phẳng của cuộn không? Hiện đại hóa cơ sở của bạn bằng cách ưu tiên nâng cấp công nghệ cụ thể nhằm trực tiếp hướng tới kết quả sản xuất mong muốn của bạn.
Hệ thống định lượng trọng lực: Các thiết bị thông minh này loại bỏ hoàn toàn các lỗi trộn thủ công tốn kém. Chúng đảm bảo tỷ lệ lớp ABA chính xác liên tục. Chất thải vật liệu giảm đáng kể. Bạn đạt được kiểm soát chi phí tốt hơn ngay lập tức.
Làm mát bằng bong bóng bên trong (IBC): Hệ thống IBC tăng tốc độ sản xuất một cách đáng kể. Họ bảo đảm Sản lượng màng thổi ổn định bằng cách chủ động quản lý nhiệt bong bóng bên trong. Bạn làm mát polyme từ cả bên trong và bên ngoài cùng một lúc.
Đơn vị kéo dao động: Những tháp cơ khí này ngẫu nhiên hóa các biến thể đo nhỏ một cách dễ dàng trên web. Bạn sẽ có được những cuộn bánh đồng đều, phẳng hoàn hảo mọi lúc. Họ sẵn sàng in linh hoạt tốc độ cao mà không gặp vấn đề về căn chỉnh.
Biểu đồ: Khả năng của dòng phim ABA truyền thống và hiện đại |
||
Tính năng sản xuất |
Dây chuyền ép đùn truyền thống |
Dây chuyền sản lượng cao hiện đại |
|---|---|---|
Trộn nhựa |
Trộn thể tích thủ công (Dễ xảy ra lỗi) |
Định lượng trọng lượng tự động (Độ chính xác cao) |
Cơ chế làm mát |
Chỉ vòng không khí bên ngoài |
Vòng khí hai môi + Làm mát bằng bong bóng bên trong (IBC) |
Độ phẳng cuộn |
Đã sửa lỗi đường đi (Dải đo tập trung) |
Kéo dao động 360° (Phân tán dải đo) |
Giới hạn thông lượng |
Bị hạn chế bởi nút cổ chai nhiệt |
Sản lượng cao hơn 30-50% nhờ làm mát tiên tiến |
Hỗ trợ sau bán hàng quyết định sự thành công thương mại lâu dài trong ngành nhựa. Bạn phải cân nhắc kỹ lưỡng về khả năng dịch vụ kỹ thuật khi đưa vào danh sách đối tác thiết bị. Máy móc cuối cùng bị hỏng hoặc cần phải hiệu chỉnh lại. Khi điều đó xảy ra, bạn cần có sự can thiệp nhanh chóng và hiệu quả để ngăn ngừa tổn thất năng suất lớn.
Tìm kiếm các nhà cung cấp đáp ứng cung cấp chẩn đoán PLC từ xa. Họ có thể quay số vào máy của bạn một cách an toàn để khắc phục sự cố phần mềm ngay lập tức. Họ nên cung cấp sẵn các phụ tùng thay thế sẵn có tại địa phương. Các chương trình đào tạo người vận hành toàn diện vẫn hoàn toàn không thể thiếu. Nhân viên của bạn cần được đào tạo phù hợp để chạy các hệ thống nhiều lớp tiên tiến một cách hiệu quả. Truy cập dành riêng Dịch vụ kỹ thuật phim thổi giúp giảm đáng kể thời gian ngừng hoạt động.
Các nhà sản xuất đáng tin cậy làm được nhiều việc hơn là chỉ bán máy móc. Họ cung cấp hỗ trợ kỹ thuật quy trình liên tục. Khách hàng thường xuyên cần trợ giúp để thích ứng với hỗn hợp nhựa hoàn toàn mới hoặc polyme sinh học bền vững. Các nhà cung cấp phải khắc phục sự cố trộn lớp phức tạp cùng với người mua của họ. Sự hợp tác hợp tác này đảm bảo dây chuyền ép đùn của bạn vẫn có năng suất cao trong suốt vòng đời cơ học của nó.
Việc giải quyết các khuyết tật đùn ABA đòi hỏi phải hiệu chuẩn cơ học chính xác. Nó đòi hỏi nhận thức sâu sắc về khoa học vật liệu và quản lý nhiệt hiệu quả. Bạn phải cân bằng các biến số phức tạp này một cách cẩn thận để tối đa hóa chất lượng đầu ra. Việc điều chỉnh đầu khuôn phù hợp và luồng không khí ổn định của vòng khí vẫn là nền tảng không thể thương lượng để thành công.
Hãy kiểm tra chặt chẽ tỷ lệ phế liệu tại nhà máy hiện tại của bạn ngay hôm nay. Ghi lại mọi trường hợp bong bóng không ổn định, nếp nhăn ở cạnh hoặc sự thay đổi của thước đo. Hãy liên hệ ngay với chuyên gia kỹ thuật giàu kinh nghiệm. Đánh giá xem việc điều chỉnh bảo trì chuyên dụng hay trang bị thêm máy hoàn chỉnh có mang lại ý nghĩa thiết thực nhất cho hoạt động hàng ngày của bạn hay không.
Đáp: Các giới hạn thực tế phụ thuộc rất nhiều vào yêu cầu về sản phẩm cuối cùng của bạn. Hầu hết các hoạt động đều sử dụng an toàn từ 40% đến 60% vật liệu tái chế. Thiết kế vít lưỡng kim chuyên dụng có thể đẩy những ranh giới này lên cao hơn một chút. Tuy nhiên, lực đẩy vượt quá 60% thường làm giảm đáng kể độ bền kéo. Kiểm tra hỗn hợp nhựa cụ thể của bạn dần dần để tìm ra sự cân bằng tối ưu.
Trả lời: Bạn nên kiểm tra và vệ sinh đầu khuôn thật kỹ sau mỗi 3 đến 6 tháng. Lượng canxi cacbonat cao làm tăng tốc độ tích tụ cacbon nghiêm trọng trên môi khuôn. Chạy các hợp chất tẩy rửa chất lượng cao hàng tuần để kéo dài khoảng thời gian bảo trì này một cách an toàn. Luôn thực hiện định tâm trạng thái nóng sau khi lắp lại khuôn hoàn toàn.
Trả lời: Việc quăn cho thấy sự không phù hợp nghiêm trọng về nhiệt hoặc độ căng giữa các lớp. Lớp A bên trong và bên ngoài có thể có tốc độ làm mát rất khác nhau. Kiểm tra cài đặt làm mát bằng bong bóng bên trong (IBC) của bạn so với luồng khí bên ngoài. Điều chỉnh nhiệt độ máy đùn tăng dần để cân bằng ứng suất nóng chảy polyme trên tất cả các lớp.