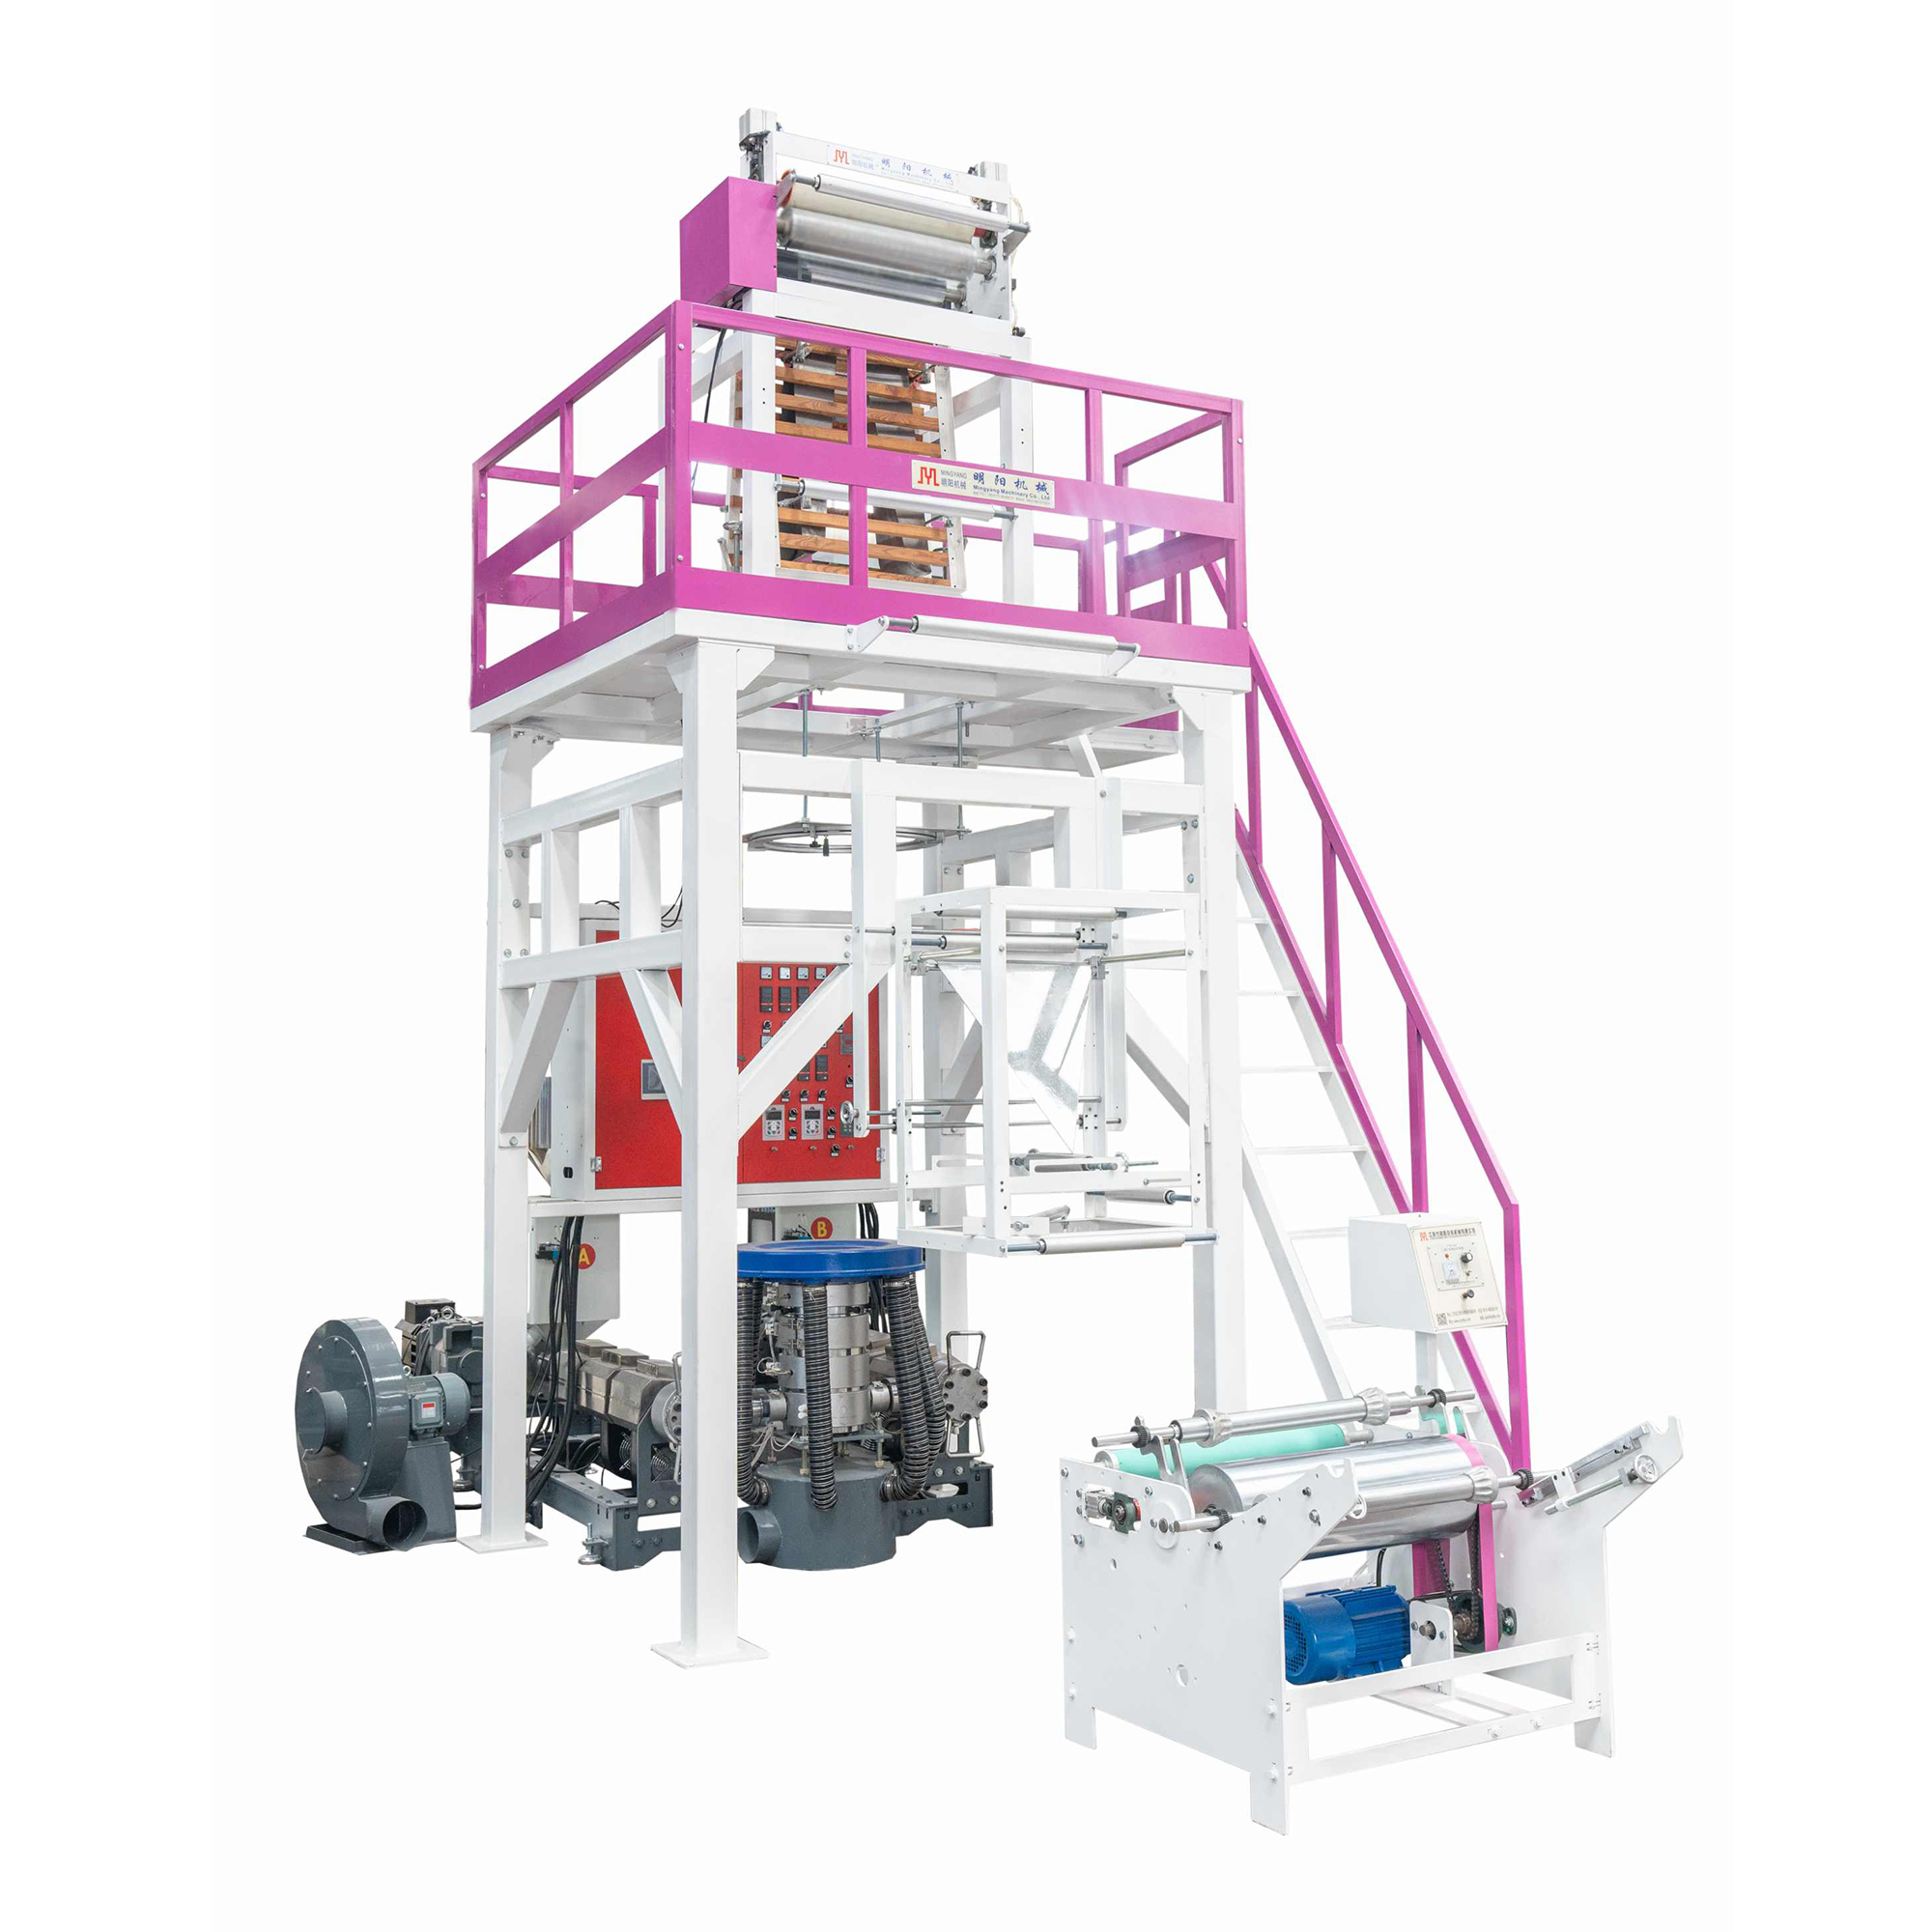
Vistas: 100 Autor: Editor del sitio Hora de publicación: 2026-06-25 Origen: Sitio
La extrusión ABA cambia fundamentalmente la economía de materiales en la fábrica. Los fabricantes utilizan habitualmente resinas recicladas o carbonato de calcio en la capa B central. Mientras tanto, las capas A vírgenes conservan una calidad de superficie superior y una capacidad de impresión crítica. Sin embargo, superar estos límites de la capa B a menudo provoca una inestabilidad mecánica grave. Los operadores que descuidan la calibración adecuada del cabezal de troquel rápidamente experimentan tasas de desperdicio inaceptables. Estas complicaciones ocultas crean cuellos de botella agobiantes en la producción en todas sus instalaciones.
Creamos este marco sistemático de resolución de problemas basado en evidencia específicamente para gerentes de planta e ingenieros de extrusión. Aprenderá a diagnosticar correctamente las causas fundamentales de las fallas comunes en los procesos. Le mostramos ajustes prácticos para restaurar la eficiencia de la línea rápidamente. Además, describimos exactamente cómo evaluar su configuración de hardware actual. Sabrá exactamente cuándo es necesario un mantenimiento especializado o actualizaciones completas de los equipos para seguir siendo competitivo.
La mayoría de los problemas de las máquinas de soplado de película ABA se deben a una falta de coincidencia térmica entre las capas A y B o a un centrado inadecuado del cabezal del troquel.
Maximizar la proporción de la capa B requiere diseños de tornillos especializados y dosificación gravimétrica para evitar la fractura de la masa fundida y la variación del calibre.
Lograr una producción estable de película soplada depende de una refrigeración ambiental constante (calibración del anillo de aire) y un control preciso de la tensión.
Asociarse con un proveedor que brinda un servicio técnico de película soplada receptivo reduce el tiempo medio de recuperación (MTTR) durante fallas complejas de extrusión.
El principal atractivo de la coextrusión ABA radica en la utilización más económica de la capa B. Sin embargo, esta agresiva estrategia de ahorro de costos resulta violentamente contraproducente cuando ocurre la inestabilidad de la máquina. Las altas tasas de desperdicio anulan fácilmente cualquier ahorro en material de relleno. Los bordes irregulares de los rodillos destruyen los procesos de conversión posteriores. Los operadores suelen pasar horas ajustando a ciegas los parámetros térmicos. Este enfoque de prueba y error desperdicia un valioso tiempo de producción y resinas de capa A de primera calidad.
Las operaciones saludables comparten rasgos muy específicos y mensurables. Debería ver que la operación continua alcanza las tasas objetivo de kilogramos por hora de manera consistente. Las excelentes líneas de extrusión mantienen un espesor de película uniforme dentro de estrictas tolerancias de ±3-5%. También producen rollos impecables y bien enrollados. Los buenos rollos nunca presentan curvaturas o curvaturas en los bordes. Alcanzar estos objetivos requiere una estricta disciplina mecánica y un excelente control de las materias primas.
Los defectos persistentes obligan a una evaluación crítica de fábrica. Los ingenieros de planta deben distinguir correctamente entre errores básicos del operador, formulación deficiente del material y limitaciones fundamentales del hardware. Ignorar esta distinción crucial conduce a una pérdida de horas de diagnóstico. Recomendamos encarecidamente estandarizar sus protocolos diarios de solución de problemas. Las rutinas de diagnóstico consistentes aíslan rápidamente la causa raíz y evitan que los operadores realicen ajustes mecánicos innecesarios.
Muchos operadores enfrentan una intensa frustración al resolver Problemas en la máquina de soplado de film ABA debido a la interacción oculta de capas térmicas. Debe aislar síntomas visuales específicos para aplicar la solución mecánica correcta.
Las burbujas inestables interrumpen inmediatamente todo el ritmo de extrusión. Arruinan la geometría de los rodillos y crean fuertes picos de tensión.
Síntoma: La burbuja respira o pulsa visiblemente. Puede colapsar por completo sin previo aviso. Las arrugas se forman cerca del marco que se colapsa o pasan directamente a través de los rodillos de presión.
Causas principales: el flujo de aire desigual del anillo de enfriamiento altera la estabilidad aerodinámica. Las corrientes cruzadas ambientales de la fábrica desvían la burbuja del centro. Los fotogramas colapsados desalineados exprimen la película de manera desigual. La tensión incorrecta del rodillo de presión crea arrugas duras y permanentes.
Soluciones: Calibre cuidadosamente el anillo de aire de doble labio. Aísle toda el área de extrusión utilizando corta-aires físicos. Verifique el paralelismo del rodillo de presión utilizando medidores de alineación de precisión. Ajuste la velocidad del ventilador de forma incremental.
Síntoma visible |
Punto de control primario |
Acción inmediata |
|---|---|---|
Respiración rápida de burbujas |
Estabilidad del soplador de anillo de aire |
Limpie los filtros de aire y verifique la configuración del inversor. |
Arrugas diagonales duras |
Alineación del marco colapsado |
Realinear los listones de madera/fibra de carbono de manera uniforme |
Arrugas de corte horizontales |
Tensión del rodillo de presión |
Ajuste la presión del cilindro neumático en ambos lados. |
El espesor desigual de la película crea enormes dolores de cabeza durante las operaciones posteriores de fabricación de bolsas e impresión.
Síntoma: La película mide consistentemente más gruesa en un lado específico. Los rollos telescópicos ocurren con frecuencia en la bobinadora. Los equipos de conversión aguas abajo sufren de un sellado lateral débil.
Causas principales: Los operadores dejan los espacios de los troqueles mal ajustados durante el arranque. Los labios sucios del troquel bloquean parcialmente el flujo de fusión. Las temperaturas de fusión inconsistentes entre las extrusoras alteran la viscosidad local del polímero.
Soluciones: Realice meticulosamente el centrado del troquel en caliente. Haga pasar compuestos de purga regulares a través del barril. Esta acción limpiadora elimina eficazmente la acumulación de carbonizado. Verifique que todas las bandas calefactoras de cerámica funcionen correctamente utilizando una cámara térmica portátil.
Los defectos superficiales comprometen el atractivo visual y la integridad mecánica del producto envasado final.
Síntoma: Se nota una textura áspera de 'piel de tiburón' en la superficie de la película. Los geles sin derretir pueblan el rollo terminado. La delaminación se produce visiblemente entre las capas A y B.
Causas fundamentales: La capa B contiene un exceso de carbonato de calcio (CaCO3). El triturado de baja calidad introduce una fuerte contaminación. Las temperaturas de extrusión incorrectas afectan el perfil de la masa fundida. Los índices de flujo de fusión (MFI) incompatibles dividen las distintas capas.
Soluciones: Optimice el perfil de temperatura de A a B progresivamente en ambos barriles. Ajuste cuidadosamente la proporción de MFI de sus resinas mezcladas. Considere agregar auxiliares de procesamiento de polímeros (PPA) especializados para suavizar el flujo turbulento. Revise el cambiador de malla para ver si hay paquetes de malla rotos.
Sigue siendo muy tentador sobrecargar la capa B central con rellenos baratos. Sin embargo, estrictos límites físicos dictan la realidad diaria de la producción. Aumentar las concentraciones de CaCO3 o utilizar mezclas de LDPE reciclado altamente degradadas provoca caídas catastróficas en la resistencia a la tracción. La película se vuelve muy quebradiza. Se rasga fácilmente durante los cambios rápidos de tensión en la bobinadora.
Debe implementar hardware robusto para manejar materiales ásperos y abrasivos con elegancia. Siga estos pasos críticos para mitigar los riesgos de los equipos:
Instale un cambiador de malla continuo de alta calidad para atrapar inmediatamente los contaminantes no derretidos.
Utilice un tornillo bimetálico especializado diseñado específicamente para resistir materiales de relleno de alta abrasión.
Monitoree continuamente los amperios de carga del motor del extrusor para detectar signos tempranos de aumento repentino de material.
Mezcle las materias primas utilizando alimentadores gravimétricos automatizados en lugar de depender de la mezcla volumétrica manual.
Estas medidas proactivas previenen el desgaste prematuro del cañón. Mantienen su línea de producción funcionando de manera predecible y salvaguardan su inversión mecánica.
Algunos fabricantes afirman audazmente que sus equipos manejan un 70% de capacidad de capa B. El funcionamiento estable en el mundo real exige un enfoque mucho más conservador. Las proporciones de mezcla óptimas dependen completamente de la calidad específica de la resina y de los requisitos mecánicos finales. Esperar un rendimiento impecable con capacidades de llenado máximas absolutas a menudo conduce a una intensa frustración. Recomendamos establecer una estabilidad de referencia con un 40 % de relleno antes de aumentarla.
Los problemas operativos crónicos afectan constantemente a las configuraciones de extrusión más antiguas. Debe definir estrictos requisitos de hardware para lograr estándares de producción modernos. Invertir en un La línea de películas ABA de alto rendimiento resuelve fundamentalmente las limitaciones mecánicas más antiguas.
Antes de firmar una orden de compra, evalúe sus cuellos de botella de producción exactos. ¿Tiene problemas con la velocidad, la mezcla de materiales o la planitud del rollo? Modernice sus instalaciones priorizando actualizaciones tecnológicas específicas que se correspondan directamente con los resultados de producción deseados.
Sistemas de dosificación gravimétrica: estas unidades inteligentes eliminan por completo los costosos errores de mezcla manual. Garantizan continuamente proporciones exactas de capas ABA. El desperdicio de material disminuye significativamente. Obtendrá un mejor control de costes de forma inmediata.
Enfriamiento de burbujas internas (IBC): los sistemas IBC aumentan drásticamente la velocidad de producción. ellos aseguran Salida estable de película soplada mediante la gestión activa del calor interno de las burbujas. Enfrías el polímero tanto desde el interior como desde el exterior simultáneamente.
Unidades de transporte oscilantes: estas torres mecánicas aleatorizan variaciones menores de calibre sin esfuerzo en toda la red. Obtendrá rollos perfectamente planos y uniformes en todo momento. Están listos para la impresión flexográfica de alta velocidad sin problemas de alineación.
Gráfico: Capacidades de la línea de películas ABA tradicional versus moderna |
||
Característica de producción |
Línea de extrusión tradicional |
Línea moderna de alto rendimiento |
|---|---|---|
Mezcla de resina |
Mezclado volumétrico manual (propenso a errores) |
Dosificación gravimétrica automatizada (Alta precisión) |
Mecanismo de enfriamiento |
Sólo anillo de aire externo |
Anillo de aire de doble labio + Enfriamiento interno de burbujas (IBC) |
Planitud del rollo |
Arrastre fijo (Bandas de ancho de concentrados) |
Arrastre oscilante de 360° (dispersa bandas de calibre) |
Límites de rendimiento |
Limitado por un cuello de botella térmico |
30-50 % más de producción debido a la refrigeración avanzada |
El soporte posventa determina el éxito comercial a largo plazo en la industria del plástico. Debe sopesar mucho las capacidades de servicio técnico al seleccionar socios de equipos. La maquinaria eventualmente se estropea o requiere recalibración. Cuando esto sucede, se necesita una intervención rápida y competente para evitar pérdidas masivas de rendimiento.
Busque proveedores receptivos que ofrezcan diagnósticos remotos de PLC. Pueden conectarse a su máquina de forma segura para solucionar problemas de software al instante. Deben proporcionar fácilmente disponibilidad de repuestos localizados. Los programas completos de formación de operadores siguen siendo totalmente indispensables. Su personal necesita una educación adecuada para ejecutar sistemas avanzados multicapa de manera eficiente. Acceso a dedicado El servicio técnico de película soplada reduce drásticamente el tiempo de inactividad.
Los fabricantes creíbles hacen más que simplemente vender maquinaria. Brindan soporte continuo de ingeniería de procesos de manera continua. Con frecuencia, los clientes necesitan ayuda para adaptarse a mezclas de resinas o biopolímeros sostenibles completamente nuevos. Los proveedores deben solucionar problemas complejos de mezcla de capas junto con sus compradores. Esta asociación colaborativa garantiza que su línea de extrusión siga siendo altamente productiva durante toda su vida útil mecánica.
La resolución de defectos de extrusión ABA exige una calibración mecánica precisa. Requiere una profunda conciencia de la ciencia de los materiales y una gestión térmica agresiva. Debe equilibrar cuidadosamente estas intrincadas variables para maximizar la calidad del resultado. El ajuste adecuado del cabezal de troquel y el flujo de aire constante del anillo de aire siguen siendo bases no negociables para el éxito.
Audite de cerca sus tasas actuales de desechos de fábrica hoy. Documente cada caso de inestabilidad de la burbuja, arrugas en los bordes o variación del calibre. Póngase en contacto con un especialista en ingeniería con experiencia de inmediato. Evalúe si los ajustes de mantenimiento específicos o una modernización completa de la máquina tienen el sentido más práctico para su operación diaria.
R: Los límites prácticos dependen en gran medida de los requisitos del producto final. La mayoría de las operaciones utilizan de forma segura entre un 40% y un 60% de material reciclado. Los diseños de tornillos bimetálicos especializados pueden ampliar estos límites un poco más. Sin embargo, empujar más allá del 60% a menudo degrada significativamente la resistencia a la tracción. Pruebe sus mezclas de resina específicas gradualmente para encontrar el equilibrio óptimo.
R: Debe inspeccionar y limpiar minuciosamente el cabezal del troquel cada 3 a 6 meses. Grandes volúmenes de carbonato de calcio aceleran la acumulación severa de carbón en los labios del troquel. Ejecute compuestos de purga de alta calidad semanalmente para extender este intervalo de mantenimiento de manera segura. Realice siempre el centrado en caliente después de volver a montar completamente el troquel.
R: El rizado indica un desajuste térmico o de tensión severo entre las capas. Las capas A interna y externa probablemente experimentaron velocidades de enfriamiento muy diferentes. Verifique la configuración de enfriamiento de burbujas internas (IBC) con el flujo del anillo de aire externo. Ajuste las temperaturas del extrusor de forma incremental para igualar la tensión del polímero fundido en todas las capas.