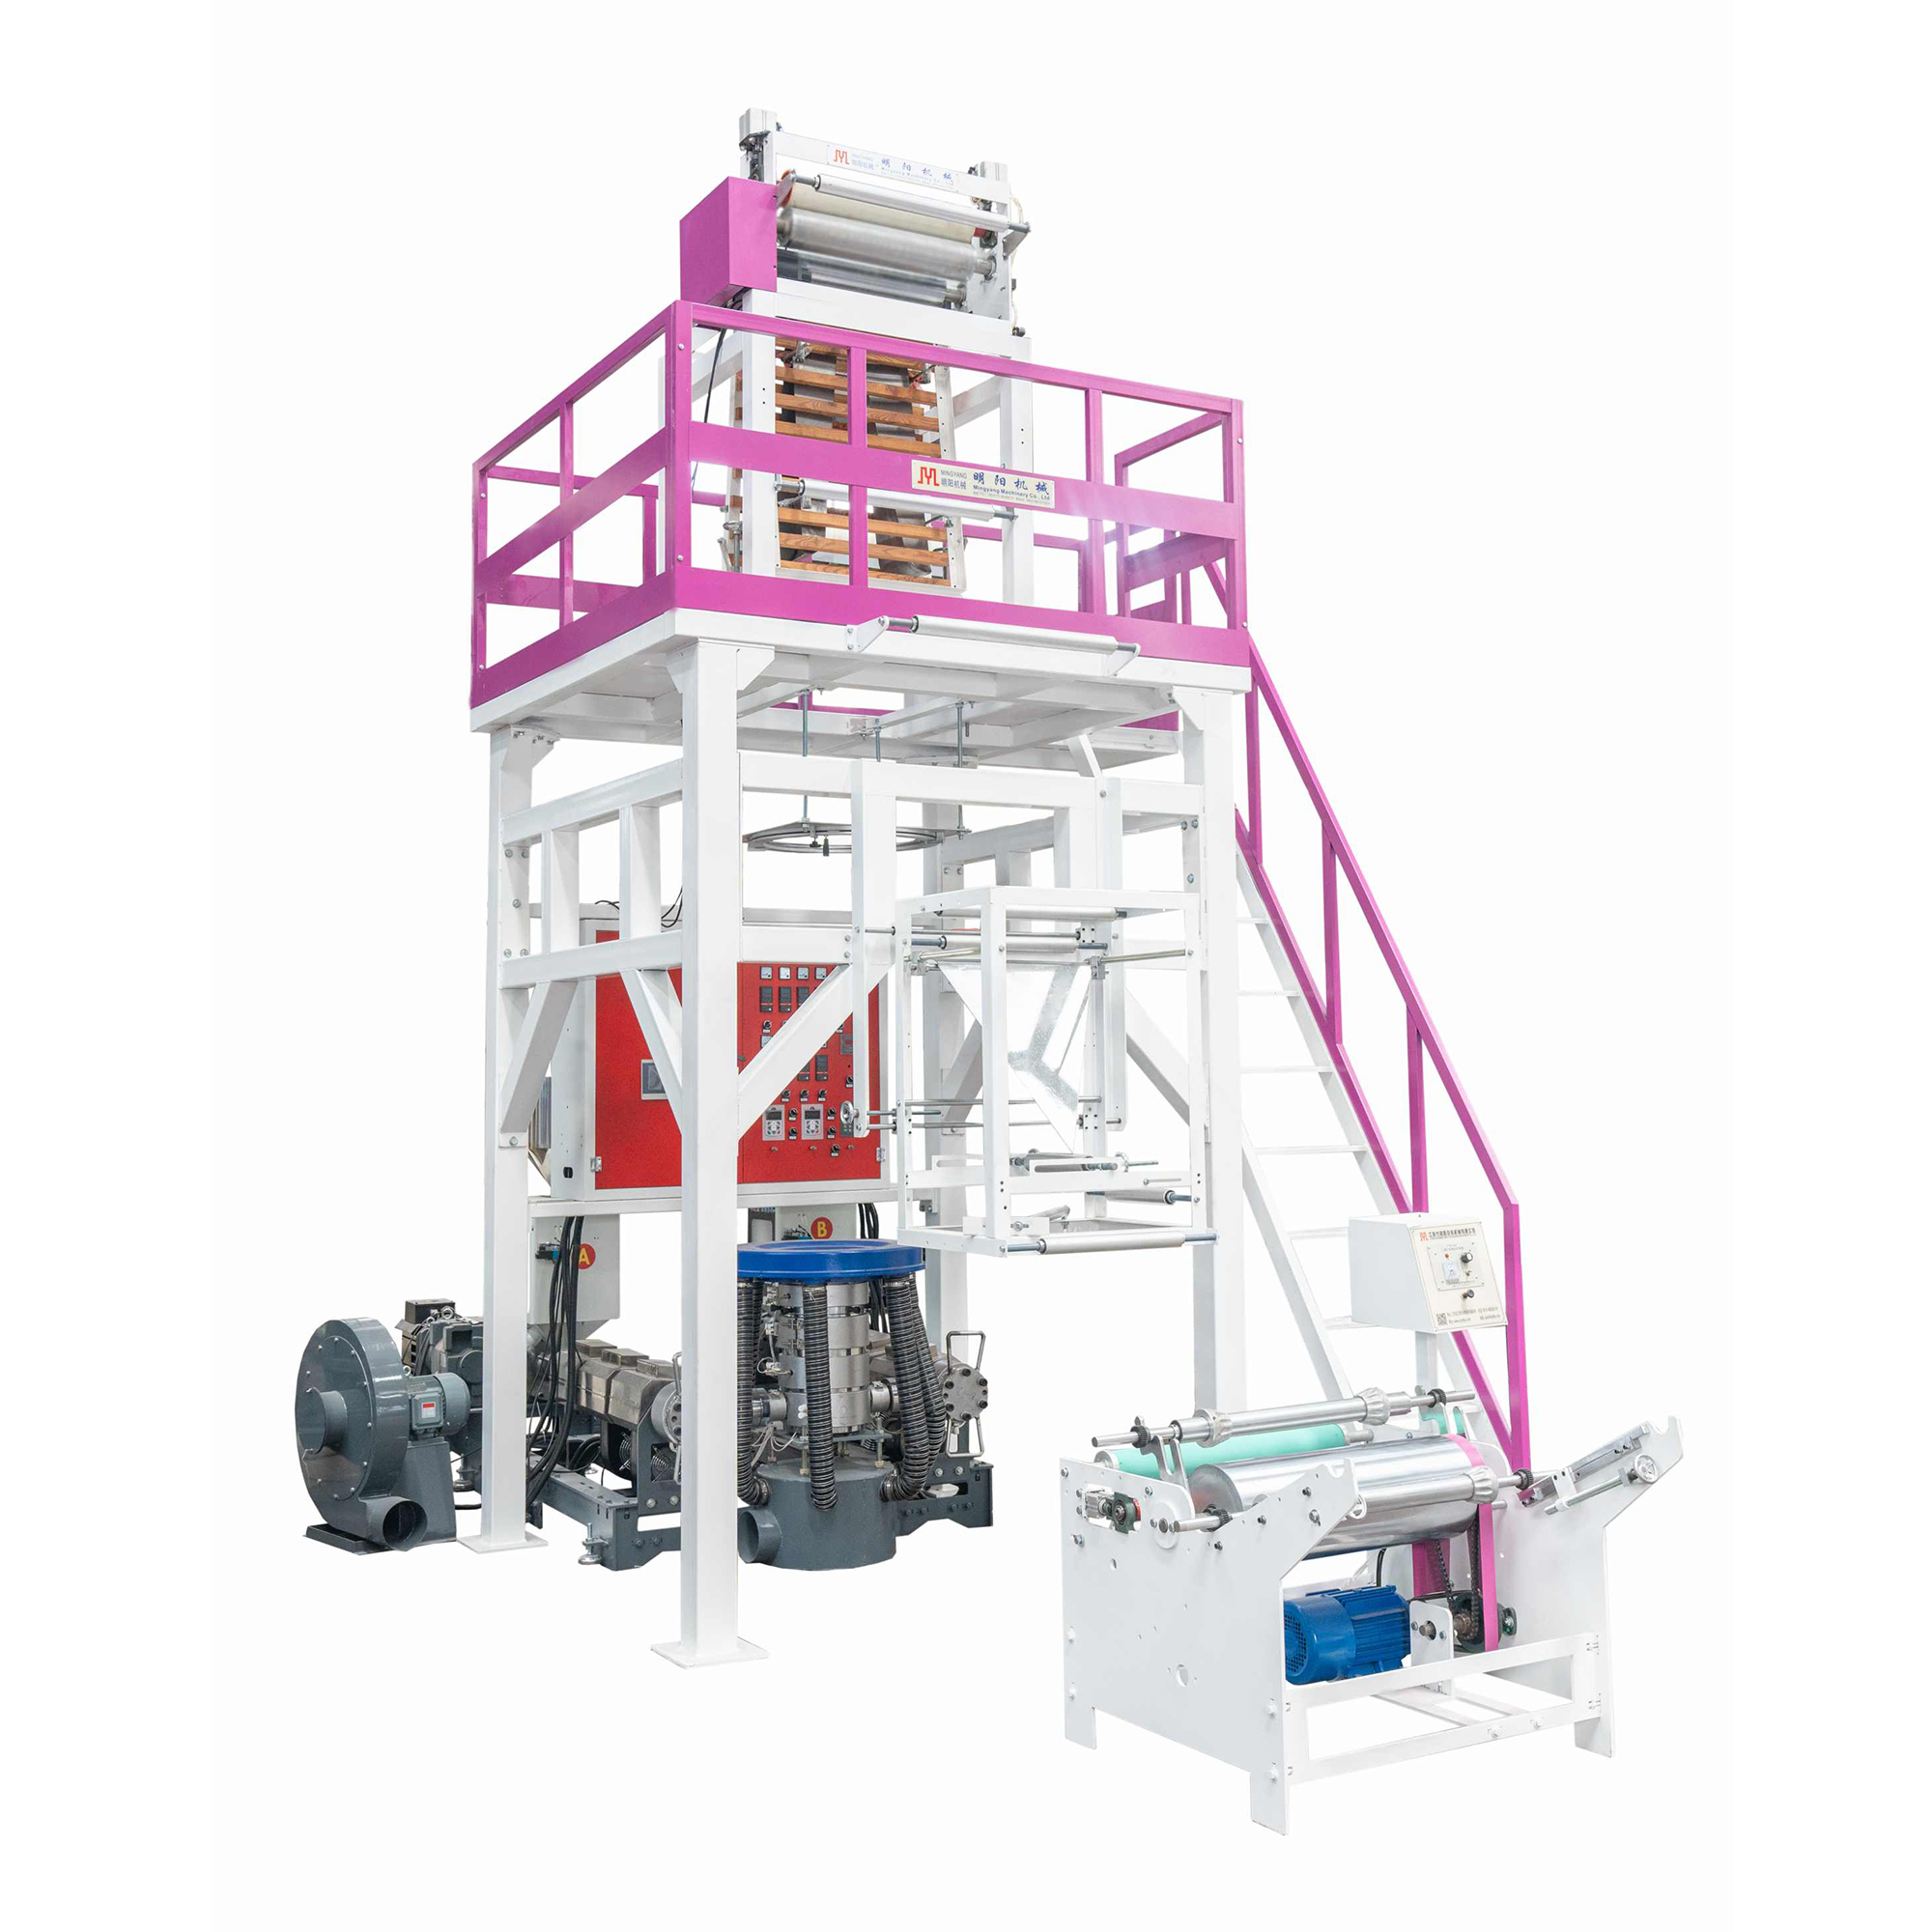
Görüntüleme: 100 Yazar: Site Editörü Yayınlanma Zamanı: 2026-06-25 Kaynak: Alan
ABA ekstrüzyonu fabrikadaki malzeme ekonomisini temelden değiştiriyor. Üreticiler çekirdek B katmanında rutin olarak geri dönüştürülmüş reçineler veya kalsiyum karbonat kullanıyor. Bu arada, işlenmemiş A-katmanları üstün yüzey kalitesini ve kritik basılabilirliği korur. Bununla birlikte, bu B katmanı sınırlarını zorlamak çoğu zaman ciddi mekanik dengesizliği tetikler. Uygun pafta kafası kalibrasyonunu ihmal eden operatörler, kısa sürede kabul edilemez hurda oranlarıyla karşılaşır. Bu gizli komplikasyonlar tüm tesisinizde üretimde ciddi darboğazlar yaratır.
Bu sistematik, kanıta dayalı sorun giderme çerçevesini özellikle tesis yöneticileri ve ekstrüzyon mühendisleri için oluşturduk. Yaygın süreç başarısızlıklarının ardındaki temel nedenleri doğru şekilde teşhis etmeyi öğreneceksiniz. Hat verimliliğini hızlı bir şekilde yeniden sağlamak için size pratik ayarlamalar gösteriyoruz. Ayrıca, mevcut donanım kurulumunuzu tam olarak nasıl değerlendireceğinizi de özetliyoruz. Rekabetçi kalabilmek için özel bakımın veya komple ekipman yükseltmelerinin ne zaman gerekli olacağını tam olarak bileceksiniz.
ABA film üfleme makinesi sorunlarının çoğu, A ve B katmanları arasındaki termal uyumsuzluktan veya kalıp kafasının hatalı merkezlenmesinden kaynaklanır.
B katmanı oranının maksimuma çıkarılması, eriyik kırılmasını ve ölçü değişimini önlemek için özel vida tasarımları ve gravimetrik dozaj gerektirir.
İstikrarlı üflemeli film çıktısı elde etmek, tutarlı ortam soğutmasına (hava halkası kalibrasyonu) ve hassas gerilim kontrolüne dayanır.
Hızlı yanıt veren şişirilmiş film teknik servisi sağlayan bir satıcıyla ortaklık kurmak, karmaşık ekstrüzyon arızaları sırasında Ortalama Kurtarma Süresini (MTTR) azaltır.
ABA ortak ekstrüzyonunun birincil çekiciliği, daha ucuz B katmanı kullanımında yatmaktadır. Ancak bu agresif maliyet tasarrufu stratejisi, makine dengesizliği ortaya çıktığında şiddetli bir şekilde geri teper. Yüksek hurda oranları, dolgu malzemesi tasarrufunu kolayca ortadan kaldırır. Düzensiz yuvarlanma kenarları, aşağı yöndeki dönüşüm süreçlerini yok eder. Operatörler genellikle termal parametreleri körü körüne ayarlamak için saatler harcarlar. Bu deneme yanılma yaklaşımı, değerli üretim süresini ve birinci sınıf A katmanlı reçineleri boşa harcar.
Sağlıklı operasyonlar çok spesifik, ölçülebilir özellikleri paylaşır. Sürekli çalışmanın hedeflenen saat başına kilogram oranlarına tutarlı bir şekilde ulaştığını görmelisiniz. Mükemmel ekstrüzyon hatları, sıkı ±%3-5 toleranslar dahilinde eşit film kalınlığını korur. Ayrıca kusursuz, sıkı sarılmış rulolar üretiyorlar. İyi rulolar asla teleskopik veya kenar kıvrılması göstermez. Bu hedeflere ulaşmak sıkı mekanik disiplin ve mükemmel hammadde kontrolü gerektirir.
Kalıcı kusurlar kritik bir fabrika değerlendirmesini zorunlu kılar. Tesis mühendisleri temel operatör hatası, zayıf malzeme formülasyonu ve temel donanım sınırlamaları arasında doğru bir ayrım yapmalıdır. Bu önemli ayrımın göz ardı edilmesi teşhis saatlerinin boşa harcanmasına neden olur. Günlük sorun giderme protokollerinizi standartlaştırmanızı önemle tavsiye ederiz. Tutarlı teşhis rutinleri, temel nedeni hızla izole eder ve operatörlerin gereksiz mekanik ayarlamalar yapmasını önler.
Pek çok operatör, sorunları çözerken yoğun bir hayal kırıklığıyla karşı karşıya kalıyor ABA film üfleme makinesinde termal katmanların gizli etkileşiminden kaynaklanan sorunlar. Doğru mekanik düzeltmeyi uygulamak için belirli görsel semptomları izole etmeniz gerekir.
Kararsız kabarcıklar tüm ekstrüzyon ritmini anında bozar. Rulo geometrisini bozarlar ve ciddi gerilim artışlarına neden olurlar.
Belirti: Kabarcık gözle görülür şekilde nefes alıyor veya titreşiyor. Hiçbir uyarı vermeden tamamen çökebilir. Kırışıklıklar çöken çerçevenin yakınında oluşur veya doğrudan kıstırma silindirlerinden geçer.
Temel Nedenler: Düzensiz soğutma halkası hava akışı aerodinamik stabiliteyi bozar. Ortamdaki fabrika çapraz taslakları balonu merkezin dışına kaydırır. Yanlış hizalanmış çöken çerçeveler filmi eşit olmayan bir şekilde sıkıştırır. Kıstırma silindirinin yanlış gerginliği sert, kalıcı kırışıklıklara neden olur.
Çözümler: Çift dudaklı hava halkasını dikkatlice kalibre edin. Fiziksel rüzgarlık kullanarak tüm ekstrüzyon alanını izole edin. Hassas hizalama göstergeleri kullanarak kıstırma silindiri paralelliğini doğrulayın. Üfleyici hızını kademeli olarak ayarlayın.
Görünür Belirti |
Birincil Kontrol Noktası |
Acil Eylem |
|---|---|---|
Hızlı kabarcık nefesi |
Hava halkası üfleyici stabilitesi |
Hava filtrelerini temizleyin ve invertör ayarlarını doğrulayın |
Çapraz sert kırışıklıklar |
Çöken çerçeve hizalaması |
Ahşap/karbon fiber çıtaları eşit şekilde yeniden hizalayın |
Yatay meme kırışıklıkları |
Nip silindiri gerginliği |
Pnömatik silindir basıncını her iki tarafta ayarlayın |
Eşit olmayan film kalınlığı, sonraki torba yapımı ve baskı işlemleri sırasında büyük sıkıntılar yaratır.
Belirti: Film belirli bir tarafta sürekli olarak daha kalın ölçülüyor. Sarıcıda teleskopik rulolar sıklıkla meydana gelir. Aşağı yöndeki dönüştürme ekipmanında zayıf yan sızdırmazlık sorunu yaşanır.
Temel Nedenler: Operatörler başlatma sırasında kalıp boşluklarını yanlış ayarlanmış halde bırakıyor. Kirli kalıp dudakları eriyik akışını kısmen engeller. Ekstrüderler arasındaki tutarsız erime sıcaklıkları, yerel polimer viskozitesini değiştirir.
Çözümler: Sıcak durum kalıp ortalamasını titizlikle gerçekleştirin. Düzenli temizleme bileşiklerini namludan geçirin. Bu temizleme eylemi, karbonlaşmış birikimi etkili bir şekilde ortadan kaldırır. Elde taşınan bir termal kamera kullanarak tüm seramik ısıtıcı bantların düzgün çalıştığını doğrulayın.
Yüzey kusurları, nihai paketlenmiş ürünün görsel çekiciliğini ve mekanik bütünlüğünü tehlikeye atar.
Belirti: Film yüzeyinde pürüzlü bir 'köpekbalığı derisi' dokusu fark ediyorsunuz. Erimemiş jeller bitmiş ruloyu doldurur. A ve B katmanları arasında gözle görülür şekilde delaminasyon meydana gelir.
Kök Nedenler: B katmanı aşırı miktarda kalsiyum karbonat (CaCO3) içerir. Düşük dereceli yeniden öğütme sert kirlenmeye neden olur. Yanlış ekstrüzyon sıcaklıkları eriyik profilini şok eder. Uyumsuz erime akış indeksleri (MFI) farklı katmanları böler.
Çözümler: A'dan B'ye sıcaklık profilini her iki varilde aşamalı olarak optimize edin. Harmanlanmış reçinelerinizin MFI oranını dikkatlice ayarlayın. Türbülanslı akışı yumuşatmak için özel polimer işleme yardımcıları (PPA) eklemeyi düşünün. Elek değiştiricide yırtık ağ paketleri olup olmadığını kontrol edin.
Çekirdek B katmanını ucuz dolgu maddeleri ile aşırı paketlemek oldukça cazip olmaya devam ediyor. Ancak katı fiziksel sınırlar günlük üretim gerçekliğini zorunlu kılmaktadır. CaCO3 konsantrasyonlarını artırmak veya yüksek düzeyde bozunmuş geri dönüştürülmüş LDPE karışımlarını kullanmak, çekme mukavemetinde feci düşüşlere neden olur. Film oldukça kırılgan hale gelir. Sarıcıdaki hızlı gerilim değişiklikleri sırasında kolayca yırtılır.
Sert, aşındırıcı malzemeleri zarif bir şekilde işlemek için sağlam donanım kullanmalısınız. Ekipman risklerini azaltmak için şu kritik adımları izleyin:
Erimemiş kirletici maddeleri anında yakalamak için yüksek kaliteli, sürekli bir elek değiştirici takın.
Yüksek aşınmaya sahip dolgu malzemelerine direnmek için özel olarak tasarlanmış özel bir bi-metalik vida kullanın.
Malzeme dalgalanmasının erken işaretlerini tespit etmek için ekstruder motor yük artışlarını sürekli olarak izleyin.
Ham maddeleri, manuel hacimsel karıştırmaya güvenmek yerine otomatik gravimetrik besleyiciler kullanarak harmanlayın.
Bu proaktif adımlar namlunun erken aşınmasını önler. Üretim hattınızın öngörülebilir şekilde çalışmasını sağlar ve mekanik yatırımınızı korur.
Bazı üreticiler cesurca ekipmanlarının %70 B katmanı kapasitesini karşıladığını iddia ediyor. Gerçek dünyadaki istikrarlı çalışma, çok daha muhafazakar bir yaklaşım gerektirir. Optimum karışım oranları tamamen spesifik reçine kalitesine ve nihai mekanik gereksinimlere bağlıdır. Mutlak maksimum doldurma kapasitelerinde kusursuz performans beklemek çoğu zaman yoğun hayal kırıklığına yol açar. Yukarı ölçeklendirmeden önce %40 dolgu oranında temel stabilite oluşturmanızı öneririz.
Kronik operasyonel sorunlar, eski ekstrüzyon kurulumlarını sürekli olarak rahatsız ediyor. Modern üretim standartlarına ulaşmak için katı donanım gereksinimlerini tanımlamanız gerekir. Yatırım yapmak yüksek çıkışlı ABA film serisi, eski mekanik kısıtlamaları temelden çözer.
Bir satın alma siparişini imzalamadan önce üretim darboğazlarınızı tam olarak değerlendirin. Hız, malzeme karıştırma veya rulo düzlüğü ile mücadele mi ediyorsunuz? İstediğiniz üretim sonuçlarıyla doğrudan eşleşen spesifik teknolojik yükseltmelere öncelik vererek tesisinizi modernleştirin.
Gravimetrik Dozajlama Sistemleri: Bu akıllı üniteler, maliyetli manuel karıştırma hatalarını tamamen ortadan kaldırır. Kesin ABA katman oranlarını sürekli olarak sağlarlar. Malzeme israfı önemli ölçüde azalır. Hemen daha iyi maliyet kontrolü elde edersiniz.
Dahili Kabarcık Soğutma (IBC): IBC sistemleri üretim hızlarını önemli ölçüde artırır. Onlar güvende istikrarlı üflemeli film çıkışı . Dahili kabarcık ısısını aktif olarak yöneterek Polimeri aynı anda hem içeriden hem de dışarıdan soğutursunuz.
Salınımlı Taşıma Üniteleri: Bu mekanik kuleler, web üzerindeki küçük ölçü değişikliklerini zahmetsizce rastgele düzenler. Her seferinde mükemmel derecede düz, düzgün rulolar elde edersiniz. Hizalama sorunları olmadan yüksek hızlı fleksografik baskıya hazırdırlar.
Tablo: Geleneksel ve Modern ABA Film Serisi Yetenekleri |
||
Üretim Özelliği |
Geleneksel Ekstrüzyon Hattı |
Modern Yüksek Çıkışlı Hat |
|---|---|---|
Reçine Harmanlama |
Manuel hacimsel karıştırma (Hatalara açık) |
Otomatik gravimetrik dozajlama (Yüksek hassasiyet) |
Soğutma Mekanizması |
Yalnızca harici hava halkası |
Çift dudaklı hava halkası + Dahili Kabarcık Soğutma (IBC) |
Rulo Düzlüğü |
Sabit çekme (Gösterge bantlarını yoğunlaştırır) |
360° Salınımlı çekme (Gösterge bantlarını dağıtır) |
Üretim Sınırları |
Termal darboğaz nedeniyle kısıtlı |
Gelişmiş soğutma sayesinde %30-50 daha yüksek çıkış |
Satış sonrası destek, plastik endüstrisinde uzun vadeli ticari başarıyı belirler. Ekipman ortaklarını kısa listeye alırken teknik servis yeteneklerini ağırlıklı olarak tartmanız gerekir. Makineler sonunda bozulur veya yeniden kalibrasyon gerektirir. Böyle bir durumda, büyük verim kayıplarını önlemek için hızlı ve yetkin müdahaleye ihtiyacınız vardır.
Uzaktan PLC teşhisi sunan duyarlı satıcıları arayın. Yazılım sorunlarını anında çözmek için makinenize güvenli bir şekilde bağlanabilirler. Yerelleştirilmiş yedek parça bulunabilirliğini kolaylıkla sağlamalıdırlar. Kapsamlı operatör eğitim programları tamamen vazgeçilmez olmaya devam ediyor. Gelişmiş çok katmanlı sistemleri verimli bir şekilde çalıştırmak için personelinizin uygun eğitime ihtiyacı vardır. Özel erişim şişirilmiş film teknik servisi arıza süresini büyük ölçüde azaltır.
Güvenilir üreticiler makine satmaktan daha fazlasını yapar. Sürekli olarak devam eden süreç mühendisliği desteği sağlarlar. Müşteriler sıklıkla tamamen yeni reçine karışımlarına veya sürdürülebilir biyopolimerlere uyum sağlama konusunda yardıma ihtiyaç duyuyor. Satıcıların, alıcılarıyla birlikte karmaşık katman karıştırma sorunlarını gidermesi gerekiyor. Bu işbirlikçi ortaklık, ekstrüzyon hattınızın tüm mekanik ömrü boyunca yüksek düzeyde üretken kalmasını sağlar.
ABA ekstrüzyon kusurlarının çözülmesi hassas mekanik kalibrasyon gerektirir. Derin malzeme bilimi farkındalığı ve agresif termal yönetim gerektirir. Çıktı kalitesini en üst düzeye çıkarmak için bu karmaşık değişkenleri dikkatli bir şekilde dengelemeniz gerekir. Doğru pafta kafası ayarı ve tutarlı hava halkası hava akışı, başarının vazgeçilmez temelleridir.
Mevcut fabrika hurda oranlarınızı bugün yakından denetleyin. Kabarcık kararsızlığının, kenar buruşmasının veya gösterge değişiminin her örneğini belgeleyin. Derhal deneyimli bir mühendislik uzmanıyla iletişime geçin. Günlük operasyonlarınız için özel bakım ayarlamalarının mı yoksa komple makine yenilemesinin mi en pratik anlam taşıdığını değerlendirin.
C: Pratik sınırlar büyük ölçüde son ürün gereksinimlerinize bağlıdır. Çoğu operasyonda %40 ila %60 oranında geri dönüştürülmüş malzeme güvenli bir şekilde kullanılır. Özel bi-metalik vida tasarımları bu sınırları biraz daha yükseğe taşıyabilir. Ancak %60'ın üzerine çıkmak genellikle çekme mukavemetini önemli ölçüde azaltır. Optimum dengeyi bulmak için özel reçine karışımlarınızı kademeli olarak test edin.
C: Pafta kafasını her 3 ila 6 ayda bir iyice incelemeli ve temizlemelisiniz. Yüksek hacimlerde kalsiyum karbonat, kalıp dudaklarında şiddetli karbon oluşumunu hızlandırır. Bu bakım aralığını güvenli bir şekilde uzatmak için yüksek kaliteli temizleme bileşiklerini haftalık olarak çalıştırın. Kalıbı tamamen yeniden monte ettikten sonra daima sıcak durum ortalamasını gerçekleştirin.
C: Kıvrılma, katmanlar arasında ciddi bir termal veya gerilim uyumsuzluğunu gösterir. İç ve dış A katmanları muhtemelen çok farklı soğuma hızlarına maruz kalmıştır. Dahili kabarcık soğutma (IBC) ayarlarınızı harici hava halkası akışına göre kontrol edin. Ekstruder sıcaklıklarını tüm katmanlarda polimer erime stresini eşitlemek için kademeli olarak ayarlayın.