Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Tarihi: 2026-08-14 Kaynak: Alan
Plastik üretimi ağır sermaye harcaması gerektirir. Yanlış ekstrüzyon ekipmanının seçilmesi, kronik ölçü değişimine, aşırı hurda oranlarına ve kar marjlarının azalmasına neden olur. Temel sorun, üretici spesifikasyon sayfaları ile gerçek üretim alanı gerçekleri arasındaki boşlukta yatmaktadır. Alıcılar genellikle sürdürülebilir, satılabilir üretim yerine anlık maksimum kapasiteye dayalı satın alma tuzağına düşüyor. Bir tesisi çalıştırdığınızda, balon iki saatte bir düşüyorsa teorik zirvelerin hiçbir anlamı yoktur. Bu kılavuz sistematik, mühendislik odaklı bir değerlendirme çerçevesi sağlar. Bir satın alma siparişini imzalamadan önce mekanik bileşenleri doğru bir şekilde nasıl değerlendireceğinizi, performans iddialarını nasıl doğrulayacağınızı ve üreticileri kapsamlı bir şekilde nasıl inceleyeceğinizi öğreneceksiniz. Günlük operasyonları belirleyen pratik ölçümlere odaklanıyoruz. Toleransları vardiyadan sonra tutan, özel reçine karışımlarınızı işleyen ve operatörleri güvende tutan ekipmana ihtiyacınız var. Fabrikada tam olarak nelere bakmamız gerektiğini ayrıntılı olarak inceleyelim.
Maksimum Kapasite Üzerinden Kararlı Çıkışa Öncelik Verin: Bir makinenin değeri, teorik tepe çıkışı değil, sürekli çalışma altındaki 'nominal kararlı kapasitesi' tarafından belirlenir.
Bileşen Sinerjisi Film Kalitesini Belirler: Ekstruder vidası, kalıp kafası ve soğutma halkası, kabarcık stabilitesi ve eşit kalınlık sağlamak için özel reçine karışımlarınıza mükemmel şekilde uymalıdır.
Otomasyon, Kayıpları Azaltır: Entegre kalınlık ölçüm cihazlarına ve otomatik gerilim kontrolüne yatırım yapmak, ölçüm kayıplarını azaltarak ve rulo kusurlarını önleyerek doğrudan kârı etkiler.
Titiz Satıcı İncelemesi Pazarlık Edilemez: Kapsamlı bir Fabrika Kabul Testi (FAT) ve film şişirme makinesi üreticisinin garantili satış sonrası desteği, uzun vadeli operasyonel riskleri azaltır.
Ekstrüzyon yetenekleri belirli polimerlerle mükemmel şekilde eşleşmelidir. Farklı reçineler ısı ve basınç altında farklı davranır. LDPE, LLDPE, HDPE ve biyolojik olarak parçalanabilen karışımlar, farklı işleme parametreleri gerektirir. Erime akış indeksi (MFI) ve reçine yoğunluğu, gerekli vida tasarımını doğrudan belirler. PE film üfleme makinesi . Kısmi eriyik reçinelerin işlenmesi, eriyik kırılmasını önlemek için özel kesme ve karıştırma bölgeleri gerektirir. Yüksek MFI malzemeleri daha kolay akar ancak kabarcık stabilitesini korumak için dikkatli sıcaklık düzenlemesi gerektirir. Tam reçine formülasyonlarınızı ekipman üreticisine iletmelisiniz. Genel vida tasarımları genellikle karmaşık karışımları homojenleştirmede başarısız olur. Bu, erimemiş jellere, balık gözlerine ve zayıf film mukavemetine yol açar. Metalosen LLDPE'yi çalıştırırken, daha yüksek tork gereksinimlerini karşılayabilecek bir motor ve dişli kutusu kombinasyonuna ihtiyacınız vardır. Standart LDPE vidalar metaloseni çok agresif bir şekilde keserek polimer zincirlerini bozar. Masterbatch ve yeniden öğütme oranları da dahil olmak üzere her zaman tam karışım yüzdelerinizi belirtin.
Temel boyut gereksinimlerinizi planlama aşamasının başlarında belirleyin. Hedef film genişlik ve kalınlık aralığınızı mikron cinsinden tanımlayın. Pazarınız için gerekli katman yapısını belirleyin. Tek katmanlı kurulumlar, basit tarımsal filmler, inşaat kaplamaları veya temel çöp torbaları için iyi çalışır. Co-ekstrüzyon hatları, gıda ambalajı veya laminasyon filmleri için karmaşık bariyer gereksinimlerini karşılar. Makine özelliklerini doğrudan nihai ürünle eşleştirin. Bir yapılandırma ambalaj filmi makinesi, hassas sıcaklık kontrolü ve özel kalıp geometrileri gerektirir. Yüksek netlik uygulamalarına yönelik Yüksek bariyer uygulamaları, oksijen ve nem iletim hızlarının müşteri spesifikasyonlarına uygun olmasını sağlamak için özel katman oranları gerektirir. Kalıp boşluğunun ve çöken çerçevenin maksimum düz döşeme genişliğinize uygun olduğundan emin olmalısınız. Şişirme oranını (BUR) göz önünde bulundurun. 2,5 BUR için tasarlanmış bir makine, 1,5 BUR'da stabil film üretmekte zorlanabilir. Enine ve makine yönlerinde optimum mekanik özellikleri korumak için kalıp çapını hedef düz döşeme genişliğinizle eşleştirin.
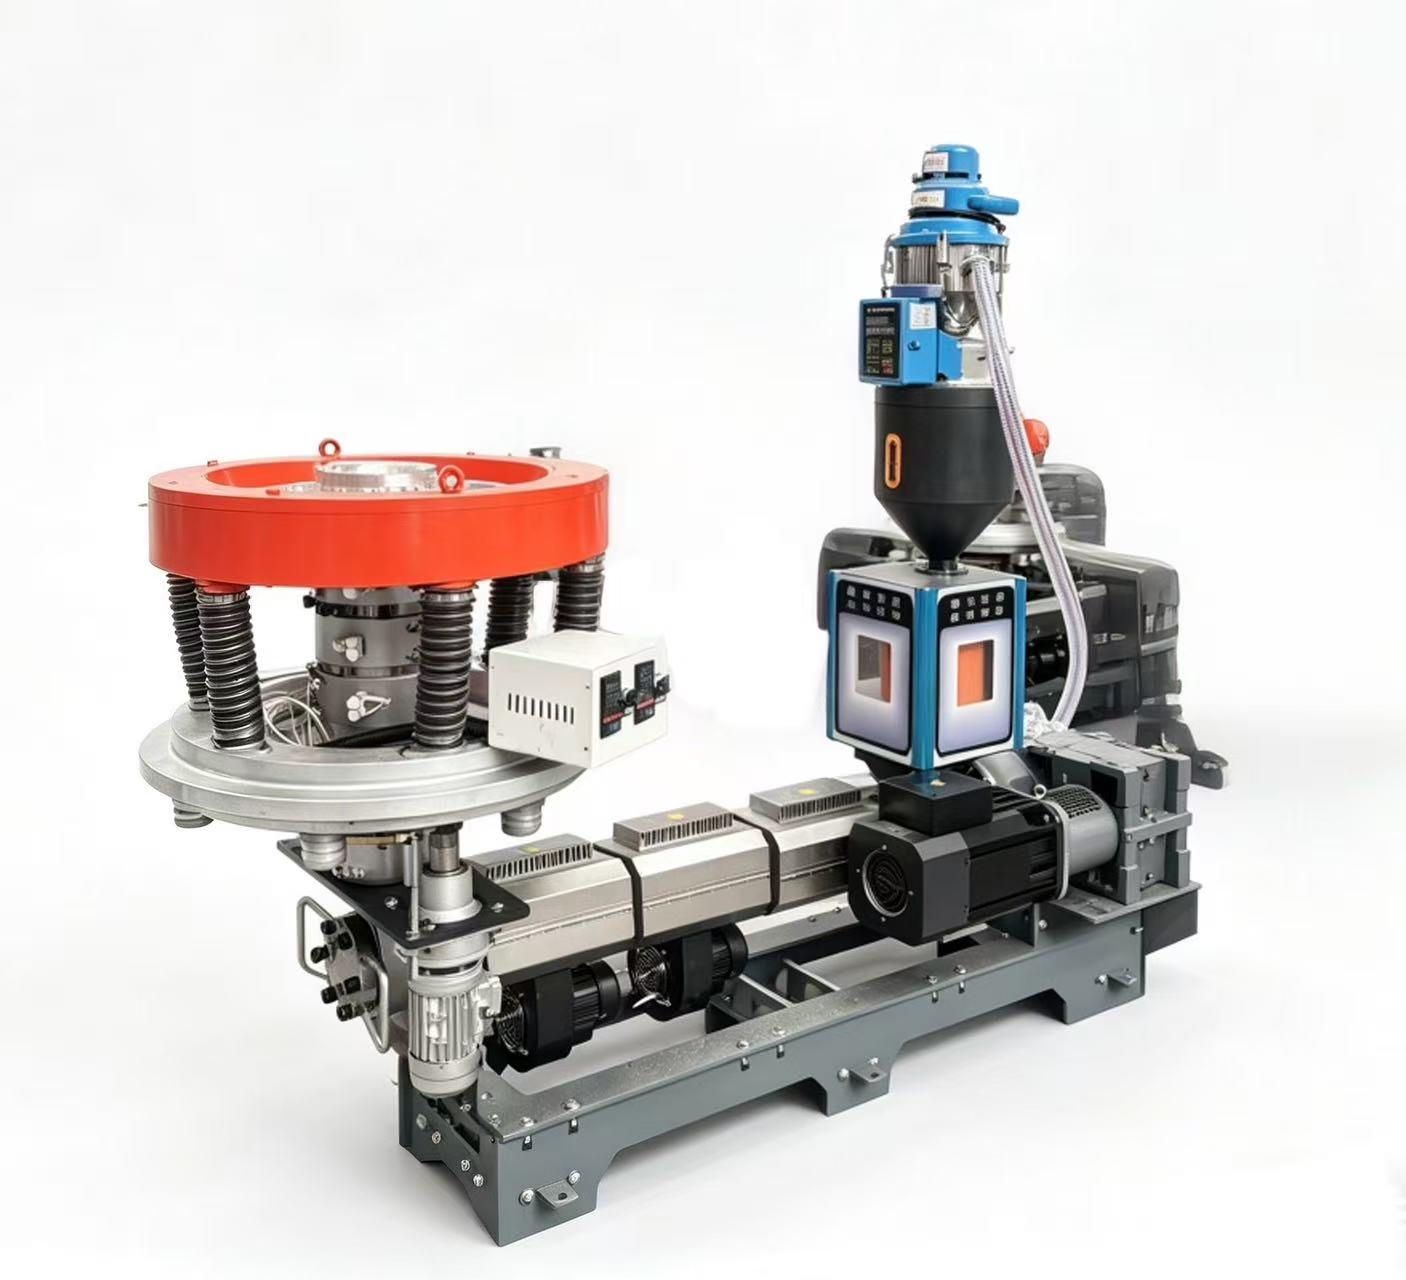
Sermayeyi taahhüt etmeden önce ekipman ölçeğini dikkatlice değerlendirin. Mini tip şişirilmiş film makinesi stratejik bir giriş noktası görevi görür. Yeni başlayanların ekstrüzyon sürecini öğrenirken ön mali riski azaltmalarına yardımcı olur. Kurulu tesisler de kompakt sistemleri etkin bir şekilde kullanıyor. Bunları özel Ar-Ge testleri, renk eşleştirme ve küçük serili özel çalışmalar için kullanıyorlar. ROI zaman çizelgesini ve operasyonel ayak izini karşılaştırın. Kompakt sistemler çeviklik ve daha hızlı değişim sunar. Daha az güç tüketirler ve daha az başlangıç israfı üretirler. Yüksek verimli, çok katmanlı endüstriyel hatlar, yüksek hacimli emtia piyasalarına hakimdir. Ancak karlılık elde etmek için devasa bir altyapıya, yüksek soğutma kulelerine ve daha uzun sürekli çalışmalara ihtiyaç vardır. Standart 4 metrelik bir tavanın altına sığacak şekilde mini bir hat saatte 30 ila 50 kg arasında üretim yapabilir. Saatte 400 kg baskı yapan bir endüstriyel hat, 12 metrelik bir kule ve ağır hizmet tipi zemin takviyesi gerektirir. Makine boyutunu, arzulanan satış hedeflerinizle değil, gerçek sipariş hacimlerinizle eşleştirin.
Denetiminiz sırasında Uzunluk-Çap (L/D) oranlarını dikkatlice değerlendirin. Daha yüksek L/D oranları genellikle eriyik homojenliğini artırır. Ayrıca genel çıktı oranlarını da arttırırlar. 30:1 veya 32:1 oranı, eski 24:1 oranına göre daha iyi karıştırma ve daha stabil bir erime sıcaklığı sağlar. Özel vida geometrileri karmaşık polimer karışımlarını verimli bir şekilde yönetir. Bariyer vidaları erimiş ve erimemiş polimerleri ayırarak yalnızca tamamen plastikleştirilmiş malzemenin kalıba ulaşmasını sağlar. Karıştırma bölümleri geri dönüştürülmüş malzemeleri polimer zincirlerini bozmadan işler. Uygun vida tasarımı, erimemiş jellerin kalıp kafasına ulaşmasını önler. Tüm çıkış aralığı boyunca tutarlı bir erime sıcaklığı profili sağlar. Satıcılara varil soğutma mekanizmalarını sorun. Yivli besleme boğazları, katı madde aktarımını önemli ölçüde iyileştirerek devir başına daha fazla malzeme iter. Ancak besleme bölgesinde erken erimeyi önlemek için sağlam su soğutma ceketlerine ihtiyaç duyarlar. Şanzıman değerini kontrol edin. Düşük boyutlu bir dişli kutusu, yüksek viskoziteli reçineleri maksimum RPM'de iterken aşırı ısınacak ve zamanından önce arızalanacaktır.
Kalıp kafası ekstrüzyon başarısını belirler. Akış çizgilerini, kaynak izlerini ve ölçüm bantlarını önler. Tüm kabarcık boyunca eşit eriyik dağılımı sağlar. Soğutma teknolojilerini iyice değerlendirin. Çift dudaklı hava halkaları, donma hattını yerine kilitleyerek harici kabarcık stabilitesi sağlar. Dahili Kabarcık Soğutma (IBC) sistemleri sıcak iç havayı soğutulmuş havayla değiştirir. Soğutma kapasitesi doğrudan kabarcık stabilitesi ile ilişkilidir. Nihai üretim darboğazlarınızı belirler. Balonu yeterince hızlı soğutamazsanız, motor boyutundan bağımsız olarak ekstruderi daha hızlı çalıştıramazsınız. Spiral mandrel kalıbındaki hassas mühendislik, nihai film kalitesini belirler. Eşmerkezlilik ayarlamalarının kolaylığı açısından kalıbı inceleyin. Operatörlerin kalıp boşluğunu hızlı bir şekilde ortalamak için erişilebilir ayar cıvatalarına ihtiyacı vardır. Cilalı akış kanallarına sahip, yüksek dereceli dövme çelikten işlenmiş pafta kafalarını arayın. Pürüzlü akış kanalları polimerin takılmasına neden olarak malzemenin bozulmasına ve filmde siyah lekelere yol açar.
Filminizin özel esnekliğine göre sarıcı konfigürasyonlarını analiz edin. Yüzey sarıcılar, ruloyu hareket ettirmek için sürtünmeye dayanan standart emtia filmlerine çok iyi uyum sağlar. Merkezi sarma, çekirdeği doğrudan tahrik ederek hassas veya gerilebilir ağları daha iyi işler. Aralıklı sarma, yerleştirme silindiri ile sarma silindiri arasında kesin bir mesafeyi koruyarak oldukça yapışkan filmlerin hasar görmesini önler. Kapalı çevrim gerilim kontrolü kesinlikle zorunludur. Rulo değişimleri sırasında iç içe geçmeyi önler. Çekirdeklerin yıldızlaşmasını veya ezilmesini durdurur. Hassas gerginlik, tülbentin kıstırma silindirleri boyunca ilerlerken düz ve kırışıksız kalmasını sağlar. Otomatik rulo değiştirme özelliklerini arayın. Uçan bıçak sistemleri, yüksek hızlı geçişler sırasında hurdayı azaltır. Sarıcı nihai olarak bitmiş rulonun görsel kalitesini belirler. Kötü sarılmış bir rulo, sonraki baskı preslerinde veya torba yapım makinelerinde büyük sorunlara neden olacaktır. Yük hücrelerini ve hareketli silindirleri inceleyin. Hızları anında ayarlamak için sarıcı tahriklerine gerçek zamanlı geri bildirim sağlamaları gerekir.
Yardımcı ekipmanın entegrasyonunu dikkatlice değerlendirin. Gravimetrik karıştırıcılar masterbatch'in doğru dozajını sağlar. Katkı maddelerini ve işlenmemiş reçineyi ağırlıkça mükemmel bir şekilde karıştırarak manuel karıştırma hatalarını ortadan kaldırırlar. Otomatik reçine kurutma sistemleri, ekstrüzyondan önce nemi giderir. Malzeme taşıma sistemindeki nemin önlenmesi zorunlu bir sorun giderme adımıdır. Su yoğunlaşmasının azaltılması kabarcık kararsızlığını önler. Merceklenme, boşluklar veya jelleşme gibi görsel film kusurlarını önler. Vakumlu yükleyiciler hazneyi otomatik olarak dolu tutarak kuru çalışmayı önler. Elek değiştiriciler, geri dönüştürülmüş reçinelerdeki kirletici maddeleri filtreler. Sürekli elek değiştiriciler, filtre değişimleri sırasında hattın durmasını önleyerek sabit erime basıncını korur. Bu yardımcı sistemler ana ekstruderin sorunsuz çalışmasını sağlar. Kurutucuların çiğlenme noktası özelliklerini kontrol edin. Naylon veya EVOH gibi higroskopik malzemelerin ortak ekstrüzyon kurulumunda işlenmesi, -40 santigrat derecenin altında çiğlenme noktaları gerektirir.
Üreticinin çıktı iddialarını titizlikle sorgulayın. Belirtilen kapasitelere ulaşmak için gereken çalışma koşullarını tam olarak tanımlayın. Saat başına satılabilir pounda dayalı olarak gerçek yatırım getirisini hesaplayın. Parlak broşürlere basılan teorik maksimum değerleri göz ardı edin. Atölyedeki gerçek üretim darboğazlarını belirleyin. Soğutma limitleri genellikle çıkışı sürücü limitlerinden çok önce kısıtlar. %80 kapasitede stabil çalışan bir makine daha fazla kâr getirir. %100'de düzensiz çalışan bir sistemden daha az hurda üretir. Sürekli çıktı kararlılığının talep kanıtı. Ekipmanın göstergeyi ve kabarcık şeklini yalnızca dakikalarca değil saatlerce tutması gerekir. Tam reçine karışımınızı hedef mikron kalınlığınızda çalıştırırken garanti edilen spesifik çıktı oranını satıcıya sorun. Bir makine, 100 mikronluk kalın bir filmde 200 kg/saat hıza ulaşabilir, ancak soğutma sınırlamaları nedeniyle 20 mikronluk ince bir film çalıştırırken 120 kg/saat'e düşebilir.
Otomatik kalınlık ölçerin entegrasyonunu değerlendirin. Kapasitans veya nükleer sensörler ağ boyunca eşit kalınlığı korur. Gösterge değişimi için kabul edilebilir tolerans seviyelerini tartışın. Daha sıkı toleranslar malzeme kaybını önemli ölçüde azaltır. Daha az fire, reçine partisi başına satılabilir veriminizi artırır. Tutarlı ölçüm aynı zamanda aşağı yöndeki dönüştürme süreçlerini de iyileştirir. Matbaa presleri ve torba yapma makineleri, düz ve tekdüze rulolar beslendiğinde daha az sıklıkta sıkışır. Otomatik profil kontrolü, hava halkasını veya kalıbı otomatik olarak ayarlar. Bu, kalınlık denkleminden insan hatasını ortadan kaldırır. Her rulonun katı müşteri spesifikasyonlarını karşılamasını sağlar. Manüel ölçüm kontrolü sıklıkla ±%10 değişiklikle sonuçlanır. Yüksek kaliteli bir otomatik profil hava halkası, bunu ±%3 veya daha iyi bir seviyeye düşürebilir. Bir yıl boyunca reçine tasarrufunu hesaplayın. Otomatik ölçüm kontrol sisteminin geri ödeme süresi, yüksek hacimli operasyonlar için genellikle on iki aydan azdır.
Enerji yoğun bileşenleri hemen tanımlayın. Isıtıcılar ve ana tahrik motorları en fazla gücü tüketir. Enerji tasarruflu sürücülerin dahil edilmesini değerlendirin. Kalıcı mıknatıslı senkron motorlar, standart AC motorlara kıyasla elektrik çekişini önemli ölçüde azaltır. Tesisiniz için temel OEE beklentilerini belirleyin. Ortalama kurulum sürelerini ve geçiş atıklarını hesaba katın. Rutin bakım kesintilerini hesaba katın. Yüksek OEE güvenilir mekanik tasarıma bağlıdır. Erişilebilir bakım noktaları onarım sürelerini azaltır. Yalıtımlı ısıtıcı bantlar tesis ortamına ısı kaybını önleyerek güç tasarrufu sağlar ve fabrika zeminini daha serin tutar. Verimli güç kullanımı, değişken üretim maliyetlerinizi doğrudan azaltır. Spesifik enerji tüketimini takip edin. Bu ölçüm size bir kilogram satılabilir film üretmek için tam olarak ne kadar güç kullandığınızı söyler. En verimli tasarımı bulmak için bu ölçümü farklı makine teklifleriyle karşılaştırın.
Performans Ölçümleri: Teknik Özellikler Tablosu ve Üretim Alanı Gerçekliği |
|||
Metrik Kategorisi |
Üretici Teknik Özellikler Sayfası Talebi |
Mağaza Katı Gerçeklik Kontrolü |
Uygulanabilir Değerlendirme Adımı |
|---|---|---|---|
Çıkış Kapasitesi |
Anlık Maksimum (örn. 200 kg/saat) |
Nominal Stabil Kapasite (örn. 160 kg/saat) |
Tam reçinenizi kullanarak FAT sırasında 8 saat boyunca sürekli çalışmayı test edin. |
Kalınlık Toleransı |
İdeal laboratuvar koşullarında ±%3 |
Ortam hava akımına bağlı olarak ±%5 ila ±%8 |
Test çalıştırması sırasında kapasitans sensörleriyle gösterge değişimini doğrulayın. |
Enerji Kullanımı |
Kararlı durumda optimum kW/saat |
Başlatma, ısıtma ve sık değiştirme sırasında daha yüksek çekiş |
Motor verimlilik derecelerini kontrol edin ve yalıtımlı seramik ısıtıcı bantları belirtin. |
Değişim Süresi |
15 dakika (teorik) |
Temizleme, kalıp temizleme ve ağ işleme dahil 45+ dakika |
Satıcı katında şahsen tam reçine ve boyut değişiminin zamanı. |
Hurda Oranı |
%2'den az |
Manuel iplik geçirme ve zayıf gerginlik kontrolü nedeniyle %5 ila %10 |
Sarıcının uçan bıçağını ve otomatik rulo değiştirme güvenilirliğini değerlendirin. |
Hat içi işleme seçeneklerini dikkatlice inceleyin. Baskı ve köşebentlerin entegre edilmesi tüm süreci kolaylaştırır film üretim hattı . Hat içi dilimleme ve korona işlemi, filmi anında dönüştürmeye hazırlar. Makinenin PLC ve HMI arayüzünü değerlendirin. Güçlü veri kaydı ve tarif yönetimi özelliklerini arayın. Tesis genelindeki ERP sistemleriyle kusursuz entegrasyon, gerçek zamanlı üretim takibine olanak sağlar. Uzaktan sorun giderme özellikleri, satıcı teknisyenlerin yazılım sorunlarını güvenli bir bağlantı üzerinden anında teşhis etmesine olanak tanır. Otomasyon, yüksek vasıflı manuel operatörlere olan bağımlılığı azaltır. Farklı vardiyalar ve üretim süreçlerinde tekrarlanabilir kalite sağlar. Otomasyon bileşenlerinin markasını kontrol edin. Siemens veya Allen-Bradley gibi markaların standartlaştırılmış bileşenleri, yedek parçaları yerel olarak bulabilmenizi sağlar. Tescilli kontrol panoları, pahalı değiştirmeler ve uzun teslim süreleri nedeniyle sizi üreticiye kilitler.
Kurulumun fiziksel gerçeklerini erkenden ele alın. Kule yüksekliği gereksinimlerinizi tesisinizin tavanına göre ölçün. Ağır ekstrüderler ve sarıcılar için zemin yükleme kapasitelerini doğrulayın. Ortam iklim kontrolü gereklilikleri ekstrüzyon için büyük önem taşır. Optimum soğutma, sabit tesis sıcaklıklarına bağlıdır. Yüksek nem seviyeleri hava halkalarında ve IBC sensörlerinde yoğuşmaya neden olur. Rüzgarlı tesis zeminleri dış kabarcık stabilitesini bozarak gösterge bantlarına neden olur. Soğutulmuş su sisteminizin, yivli besleme boğazından ve dişli kutusu ısı eşanjörlerinden gelen ısı yükünü kaldırabileceğinden emin olun. Reçine hazırlama ve bitmiş rulonun çıkarılması için yeterli alanı planlayın. Doğru yerleşim düzeni daha sonra malzeme taşıma darboğazlarını önler. Operatörlerin bakımı güvenli bir şekilde yapabilmesi için pafta kafasının etrafında yeterli boşluk bırakın. Sıkışık bir kurulum, bakımın ihmal edilmesine ve artan güvenlik tehlikelerine yol açar.
Başarılı bir FAT için zorunlu adımları ana hatlarıyla belirtin. Test sırasında tam reçine formülasyonunuzu çalıştırın. Ekipmanı birkaç saat boyunca sürekli ve stabil kapasitede test edin. Gönderiye izin vermeden önce ölçü toleranslarını doğrulayın. Titiz bir FAT, mekanik kusurları erken ortaya çıkarır. Makine hala satıcının zemininde dururken yazılım hatalarını yakalar. Isınma sürelerini ve ekran değiştirme prosedürlerini kontrol edin. Başlatma sırasında oluşan hurda oranını tam olarak ölçün. Jenerik reçinelerin kullanıldığı simüle edilmiş testleri kabul etmeyin. Gerçek dünyadaki çalışma koşullarını talep edin. Kendi operatörlerinizi FAT'a getirin. Web'i geçirmelerine, ekran paketini değiştirmelerine ve rulo değişimi yapmalarına izin verin. Operatörleriniz satıcının tertemiz tesisinde makineyi çalıştırmakta zorlanırsa, yoğun üretim alanınızda başarısız olacaklardır. Temel kayıtlarınız için FAT sırasında her parametreyi belgeleyin.
Üreticinin yurtiçi hizmet varlığını değerlendirin. Garantili yanıt süreleri tesisinizin sorunsuz çalışmasını sağlar. Kritik aşınan parçaların mevcut olup olmadığını kontrol edin. Vidalar, kovanlar ve ısıtıcı bantlar hızlı bir şekilde gönderilmelidir. Güvenilir film üfleme makinesi üreticisi kapsamlı garanti koşulları sağlar. Özel teknik destek hatları sunarlar. Bölgenizdeki mevcut müşterilerden referans isteyin. Sarf malzemesi bileşenlerinin ömrü hakkında bilgi alın. Garanti taleplerinin dosyalanmasına ilişkin tam prosedürleri anlayın. İyi satış sonrası destek, uzun süreli arıza sürelerini önler. Makineyle birlikte verilen mekanik çizimleri ve elektrik şemalarını inceleyin. Bunlar ana dilinizde olmalı ve mevcut ekipmanı doğru şekilde yansıtmalıdır. Eksik veya hatalı şemalar, basit bir elektrik arızasını günlerce sürecek bir sorun giderme kabusuna dönüştürür.
Satıcı tekliflerindeki kırmızı bayrakları anında tespit edin. Belirsiz bileşen kökenleri, düşük kaliteli iç parçaları gösterir. Belirli çıktı oranlarını garanti etmeyi reddetmek büyük bir uyarı işaretidir. Ayrıntılı yerleşim çizimlerinin olmayışı, zayıf mühendislik standartlarını gösterir. Tüm mekanik spesifikasyonlarda şeffaflık talep edin. Kullanılan motorların, sürücülerin ve PLC'lerin markalarını doğrulayın. Özel reçine karışımları için standart modelleri zorlayan satıcılardan kaçının. Sözleşmenin kaçırılan teslimat tarihlerine ilişkin cezai hükümleri içermesini sağlayın. Ayrıntılı teknik belgeleri önceden talep ederek sermayenizi koruyun. Küçük boyutlu soğutuculara veya üfleyicilere dikkat edin. Satıcılar bazen toplam teklif fiyatını düşürmek için daha küçük yardımcı ekipman teklifinde bulunurlar. Bu sizi yaz aylarında nominal kapasitesine ulaşamayan bir makineyle karşı karşıya bırakır. Teklifi satır satır inceleyin.
Tesisiniz için doğru ekstrüzyon ekipmanını güvence altına almak için aşağıdaki önlemleri alın:
Tam soğutma, sarma veya çıktı sınırlamalarını belirlemek için mevcut üretim alanı darboğazlarınızı denetleyin.
Reçine türleri, MFI ve hedef mikron aralıkları dahil olmak üzere hassas malzeme spesifikasyonlarınızı belgeleyin.
Kısa listede yer alan en az üç tedarikçiden son derece ayrıntılı, özelleştirilmiş mühendislik teklifleri talep edin.
Nihai ödemeyi onaylamadan önce özel reçine karışımlarınızı kullanarak yüz yüze bir Fabrika Kabul Testi planlayın.
C: Anlık maksimum kapasite, ideal koşullar altında bir makinenin kısa bir patlama için elde ettiği en yüksek teorik çıktıyı temsil eder. Nominal kararlı kapasite, makinenin her vardiyada sürdürdüğü gerçekçi, sürekli çıktı seviyesidir. Kabarcık kararsızlığı, gösterge değişimi veya aşırı ısınma olmadan satılabilir film üretir. Üretim planlamanızı ve ROI hesaplamalarınızı daima nominal istikrarlı kapasiteye dayandırın.
C: Bir kalınlık ölçer, film ağını sürekli olarak izler ve kalıbı veya hava halkasını otomatik olarak ayarlar. Bu, ölçü toleranslarını sıkılaştırarak aşırı kalın alanları önler. Bu malzeme kaybının azaltılması rulo başına reçine tüketimini azaltır. Kâr marjlarını doğrudan artırır ve sonraki dönüştürme süreçleri sırasında sıkışmaları ve kusurları önleyen tutarlı rulo geometrisi sağlar.
C: Kabarcık kararsızlığı yetersiz soğutmadan, tutarsız erime sıcaklıklarından veya cereyanlı ortam tesis koşullarından kaynaklanır. Reçinedeki nem de ciddi sorunlara neden olur. Dahili Kabarcık Soğutma (IBC) sistemine yükseltme yaparak ve reçinenin uygun şekilde kurumasını sağlayarak istikrarsızlığı önleyin. Hassas ekstrüder sıcaklık profillerini koruyun ve ekstrüzyon kulesini fabrika zemin taslaklarından izole edin.
C: Evet, mini tip bir makine daha düşük riskli bir giriş noktası sunar. Kurulum sırasında daha az zemin alanı gerektirir, daha az güç tüketir ve daha az reçine kullanır. Bu, operatörlerin ekstrüzyon temellerinde uzmanlaşmalarına ve devasa endüstriyel ölçekli hatlara ağır sermaye yatırmadan önce yerel pazar talebini test etmelerine olanak tanır.
C: Sarıcı seçimi tamamen filminizin özelliklerine bağlıdır. Yüzey sarıcılar standart, yapışkan olmayan PE emtia filmleri için iyi çalışır. Orta sarıcılar veya aralık sarıcılar, ağ bozulmasını önleyerek yapışkan, gerilebilir veya hassas filmleri daha iyi işler. Düz ve düzgün rulolar üretmek için sarıcının daima kapalı devre gerilim kontrolü içerdiğinden emin olun.
C: En sık karşılaşılan darboğaz soğutma kapasitesidir. Hava halkası ısıyı yeterince hızlı çıkaramazsa operatörlerin ekstruderi yavaşlatması gerekir. Diğer darboğazlar arasında, vida hızını sınırlayan zayıf eriyik homojenizasyonu ve yüksek hat hızlarında silindir kusurlarına neden olan yetersiz sarıcı gerginlik kontrolü yer alır.