Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-14 Origen: Sitio
La fabricación de plásticos requiere grandes inversiones de capital. La elección del equipo de extrusión incorrecto conduce a una variación crónica del calibre, tasas excesivas de desperdicio y márgenes de ganancia erosionados. El problema central radica en la brecha entre las hojas de especificaciones del fabricante y la realidad real del taller. Los compradores a menudo caen en la trampa de comprar basándose en la capacidad máxima instantánea en lugar de en una producción sostenible y vendible. Cuando se hace funcionar una planta, los picos teóricos no significan nada si la burbuja cae cada dos horas. Esta guía proporciona un marco de evaluación sistemático y centrado en la ingeniería. Aprenderá cómo evaluar los componentes mecánicos con precisión, validar las afirmaciones de rendimiento y examinar minuciosamente a los fabricantes antes de firmar una orden de compra. Nos centramos en métricas prácticas que dictan las operaciones diarias. Necesita equipos que mantengan las tolerancias turno tras turno, manejen sus mezclas de resina específicas y mantengan a los operadores seguros. Analicemos exactamente qué buscar en la fábrica.
Priorice la producción estable sobre la capacidad máxima: el valor de una máquina lo dicta su 'capacidad estable nominal' en funcionamiento continuo, no su producción máxima teórica.
La sinergia de los componentes dicta la calidad de la película: el tornillo extrusor, el cabezal del troquel y el anillo de enfriamiento deben combinarse perfectamente con sus mezclas de resina específicas para garantizar la estabilidad de las burbujas y un espesor uniforme.
La automatización reduce el desperdicio: invertir en medidores de espesor integrados y control de tensión automatizado tiene un impacto directo en el resultado final al reducir el desperdicio de medidores y prevenir defectos en los rollos.
La investigación rigurosa de proveedores no es negociable: una prueba de aceptación de fábrica (FAT) integral y el soporte posventa garantizado por parte del fabricante de la máquina de soplado de película mitigan los riesgos operativos a largo plazo.
Las capacidades de extrusión deben coincidir perfectamente con polímeros específicos. Diferentes resinas se comportan de manera diferente bajo calor y presión. LDPE, LLDPE, HDPE y mezclas biodegradables requieren distintos parámetros de procesamiento. El índice de flujo de fusión (MFI) y la densidad de la resina dictan directamente el diseño de tornillo requerido para un Máquina sopladora de película PE . El procesamiento de resinas fundidas fraccionadas exige zonas de corte y mezcla específicas para evitar la fractura de la masa fundida. Los materiales con alto MFI fluyen más fácilmente pero requieren una cuidadosa regulación de la temperatura para mantener la estabilidad de las burbujas. Debe comunicar sus formulaciones de resina exactas al fabricante del equipo. Los diseños de tornillos genéricos a menudo no logran homogeneizar mezclas complejas. Esto produce geles no derretidos, ojos de pez y una película con una resistencia débil. Cuando se utiliza LLDPE de metaloceno, se necesita una combinación de motor y caja de cambios que pueda manejar los requisitos de torque más altos. Los tornillos de LDPE estándar cortarán el metaloceno de manera demasiado agresiva, degradando las cadenas de polímero. Especifique siempre sus porcentajes exactos de mezcla, incluidas las proporciones de masterbatch y remolido.
Establezca sus requisitos dimensionales de referencia al principio de la fase de planificación. Defina el ancho de la película objetivo y el rango de espesor en micras. Determine la estructura de capas necesaria para su mercado. Las configuraciones monocapa funcionan bien para películas agrícolas simples, láminas de construcción o bolsas de basura básicas. Las líneas de coextrusión manejan requisitos de barrera complejos para envases de alimentos o películas de laminación. Asigne las especificaciones de la máquina directamente al producto final. Configurando un La máquina de envasado de películas para aplicaciones de alta claridad exige un control de temperatura preciso y geometrías de troquel especializadas. Las aplicaciones de alta barrera requieren proporciones de capas específicas para garantizar que las tasas de transmisión de oxígeno y humedad cumplan con las especificaciones del cliente. Debe asegurarse de que el espacio del troquel y el marco plegable se ajusten al ancho máximo de posición plana. Considere el índice de explosión (BUR). Una máquina diseñada para 2,5 BUR podría tener dificultades para producir una película estable a 1,5 BUR. Haga coincidir el diámetro del troquel con el ancho plano objetivo para mantener propiedades mecánicas óptimas en las direcciones transversal y de la máquina.
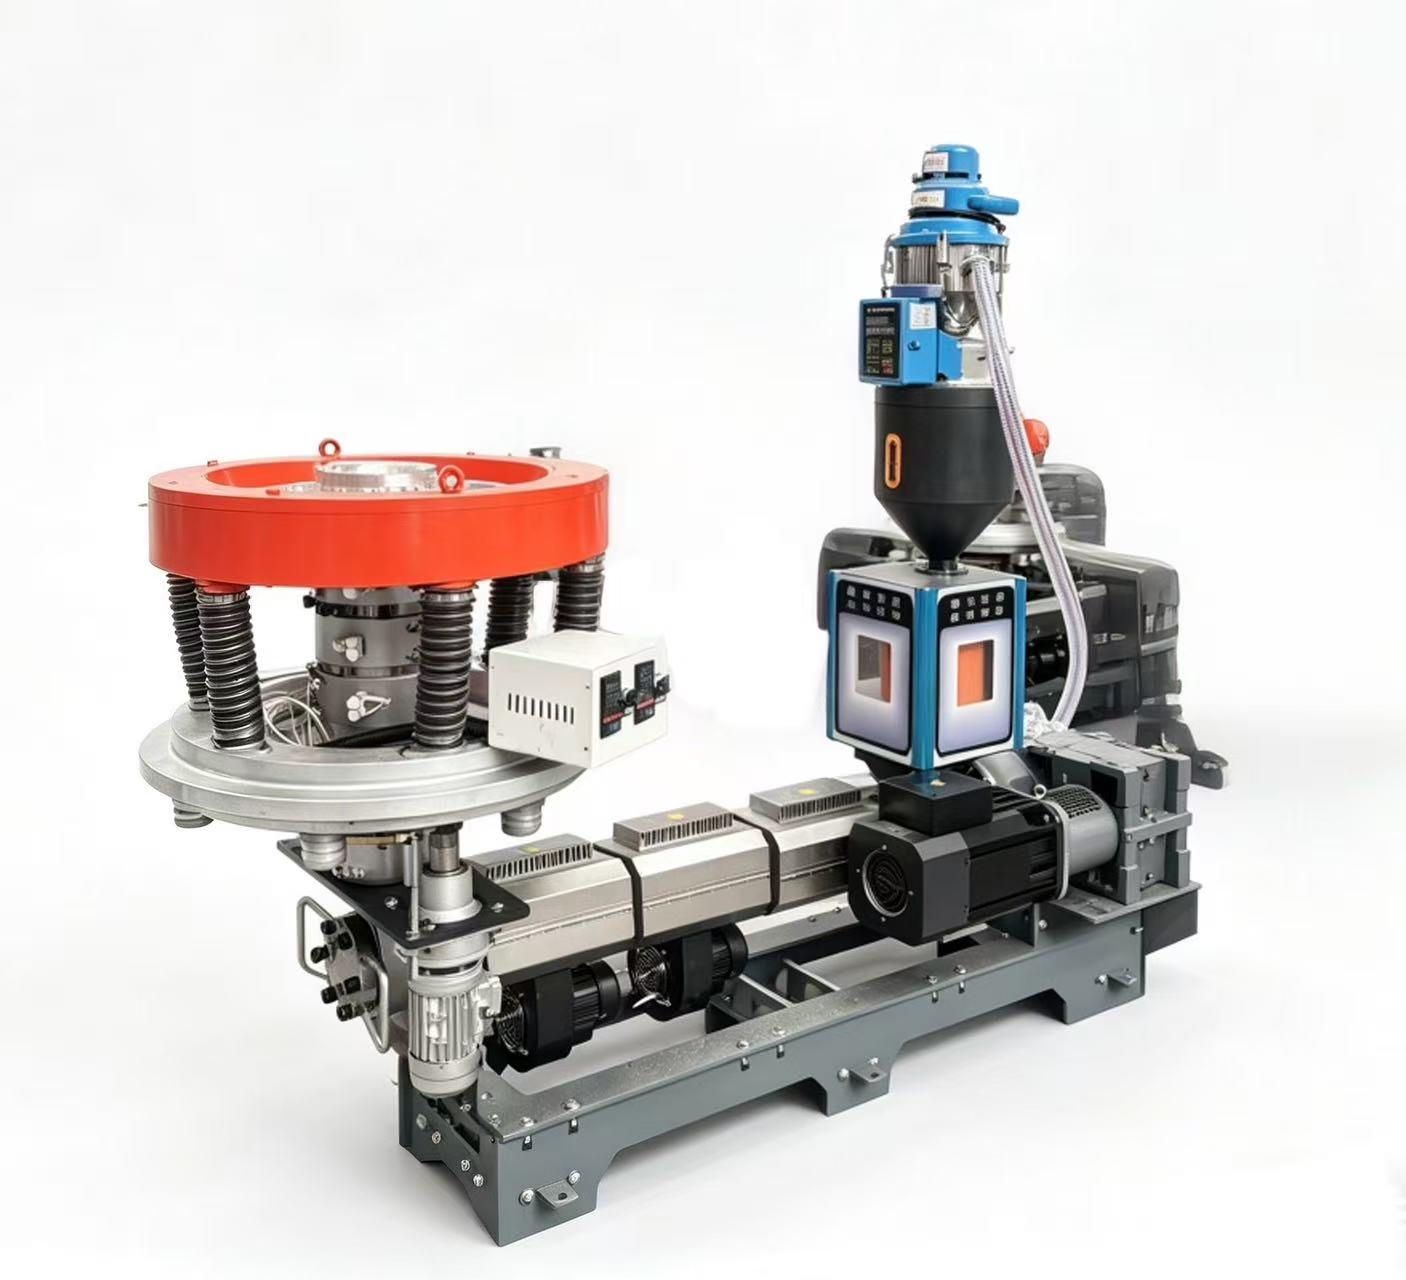
Evalúe cuidadosamente la escala del equipo antes de comprometer capital. Un tipo mini La máquina de película soplada sirve como punto de entrada estratégico. Ayuda a los principiantes a mitigar el riesgo financiero inicial mientras aprenden el proceso de extrusión. Las plantas establecidas también utilizan sistemas compactos de forma eficaz. Los implementan para pruebas de I+D dedicadas, igualación de colores y tiradas especiales de lotes pequeños. Compare el cronograma de retorno de la inversión y la huella operativa. Los sistemas compactos ofrecen agilidad y cambios más rápidos. Consumen menos energía y generan menos desperdicio inicial. Las líneas industriales multicapa de alto rendimiento dominan los mercados de productos básicos de gran volumen. Sin embargo, requieren una infraestructura masiva, torres de enfriamiento altas y recorridos continuos más prolongados para lograr rentabilidad. Una minilínea podría producir de 30 a 50 kg/h, instalada bajo un techo estándar de 4 metros. Una línea industrial que empuja 400 kg/h requiere una torre de 12 metros y un refuerzo de piso de alta resistencia. Haga coincidir el tamaño de la máquina con los volúmenes reales de sus pedidos, no con sus objetivos de ventas aspiracionales.
Evalúe cuidadosamente las relaciones longitud-diámetro (L/D) durante su inspección. Las relaciones L/D más altas generalmente mejoran la homogeneidad de la masa fundida. También aumentan las tasas de producción generales. Una proporción de 30:1 o 32:1 proporciona una mejor mezcla y una temperatura de fusión más estable que una proporción anterior de 24:1. Las geometrías de tornillos especializadas manejan mezclas complejas de polímeros de manera eficiente. Los tornillos de barrera separan los polímeros fundidos y no fundidos, asegurando que solo el material completamente plastificado llegue al troquel. Las secciones de mezcla procesan materiales reciclados sin degradar las cadenas de polímeros. El diseño adecuado del tornillo evita que los geles no derretidos lleguen al cabezal del troquel. Garantiza un perfil de temperatura de fusión constante en todo el rango de salida. Pregunte a los proveedores acerca de sus mecanismos de enfriamiento de barriles. Las gargantas de alimentación ranuradas mejoran significativamente el transporte de sólidos, empujando más material por revolución. Sin embargo, requieren camisas robustas de refrigeración por agua para evitar la fusión prematura en la zona de alimentación. Inspeccione la clasificación de la caja de cambios. Una caja de cambios de tamaño insuficiente se sobrecalentará y fallará prematuramente al empujar resinas de alta viscosidad a máximas RPM.
El cabezal de troquel dicta el éxito de la extrusión. Previene líneas de flujo, marcas de soldadura y bandas de calibre. Garantiza una distribución uniforme de la masa fundida en toda la burbuja. Evaluar minuciosamente las tecnologías de refrigeración. Los anillos de aire de doble labio brindan estabilidad a la burbuja externa y bloquean la línea de escarcha en su lugar. Los sistemas de enfriamiento de burbujas internas (IBC) intercambian aire interno caliente por aire frío. La capacidad de enfriamiento se correlaciona directamente con la estabilidad de las burbujas. Dicta los cuellos de botella de producción finales. Si no puedes enfriar la burbuja lo suficientemente rápido, no podrás hacer funcionar el extrusor más rápido, independientemente del tamaño del motor. La ingeniería de precisión en el mandril espiral dicta la calidad final de la película. Inspeccione la matriz para facilitar los ajustes de concentricidad. Los operadores necesitan pernos de ajuste accesibles para centrar rápidamente el espacio del troquel. Busque cabezales de troquel mecanizados en acero forjado de alta calidad con canales de flujo pulidos. Los canales de flujo irregulares provocan que el polímero se bloquee, lo que provoca la degradación del material y manchas negras en la película.
Analice las configuraciones de las bobinadoras en función de la elasticidad específica de su película. Las bobinadoras de superficie se adaptan bien a las películas comerciales estándar y dependen de la fricción para impulsar el rollo. El bobinado central maneja mejor las bandas delicadas o estirables impulsando el núcleo directamente. El bobinado con espacios evita daños a películas muy pegajosas manteniendo una distancia precisa entre el rodillo de colocación y el rodillo de bobinado. El control de tensión en circuito cerrado es absolutamente obligatorio. Evita el telescopado durante los cambios de rollo. Deja de núcleos estrellados o triturados. La tensión de precisión mantiene la banda plana y sin arrugas mientras viaja a través de los rodillos de presión. Busque capacidades de cambio de rollo automatizado. Los sistemas de cuchillas volantes reducen los desechos durante las transiciones de alta velocidad. La bobinadora determina en última instancia la calidad visual del rollo terminado. Un rollo mal enrollado causará enormes problemas en las imprentas o máquinas de fabricación de bolsas posteriores. Inspeccione las celdas de carga y los rodillos bailarines. Deben proporcionar retroalimentación en tiempo real a los motores de las bobinadoras para ajustar las velocidades al instante.
Evaluar cuidadosamente la integración de equipos auxiliares. Los mezcladores gravimétricos garantizan una dosificación precisa del masterbatch. Mezclan perfectamente aditivos y resina virgen por peso, eliminando errores de mezcla manual. Los sistemas automatizados de secado de resina eliminan la humedad antes de la extrusión. Prevenir la humedad en el sistema de manipulación de materiales es un paso obligatorio para la solución de problemas. Mitigar la condensación de agua evita la inestabilidad de las burbujas. Previene defectos de la película visual como lentes, huecos o geles. Los cargadores por vacío mantienen la tolva llena automáticamente, evitando funcionamientos en seco. Los cambiadores de pantalla filtran los contaminantes de las resinas recicladas. Los cambiadores de malla continuos evitan paradas de línea durante los cambios de filtro, manteniendo una presión de fusión constante. Estos sistemas auxiliares mantienen el extrusor principal funcionando sin problemas. Verifique las capacidades del punto de rocío de los secadores desecantes. El procesamiento de materiales higroscópicos como nailon o EVOH en una configuración de coextrusión requiere puntos de rocío inferiores a -40 grados Celsius.
Cuestione rigurosamente las afirmaciones de producción del fabricante. Defina las condiciones operativas exactas necesarias para alcanzar las capacidades indicadas. Calcule el verdadero retorno de la inversión en función de las libras vendibles por hora. Ignore los máximos teóricos impresos en folletos satinados. Identifique verdaderos cuellos de botella de producción en el taller. Los límites de enfriamiento a menudo restringen la salida mucho antes que los límites de transmisión. Una máquina que funciona de manera estable al 80% de su capacidad genera más ganancias. Produce menos chatarra que uno que funciona erráticamente al 100%. Prueba de demanda de estabilidad continua de la producción. El equipo debe mantener el calibre y la forma de la burbuja durante horas, no sólo minutos. Pregunte al proveedor por la tasa de producción específica garantizada al ejecutar su mezcla de resina exacta con el espesor de micras objetivo. Una máquina puede alcanzar los 200 kg/h con una película gruesa de 100 micrones, pero bajar a 120 kg/h cuando procesa una película delgada de 20 micrones debido a limitaciones de enfriamiento.
Evaluar la integración de un medidor de espesor automático. Los sensores nucleares o de capacitancia mantienen un espesor uniforme en toda la red. Analice los niveles de tolerancia aceptables para la variación del calibre. Tolerancias más estrictas reducen significativamente el desperdicio de material. Menos desperdicio aumenta el rendimiento vendible por lote de resina. Un calibre constante también mejora los procesos de conversión posteriores. Las imprentas y las máquinas para fabricar bolsas se atascan con menos frecuencia cuando se alimentan con rollos planos y uniformes. El control de perfil automatizado ajusta el anillo de aire o el troquel automáticamente. Esto elimina el error humano de la ecuación del espesor. Garantiza que cada rollo cumpla con las estrictas especificaciones del cliente. El control manual del calibre a menudo resulta en una variación de ±10%. Un anillo de aire de perfil automático de alta calidad puede reducirlo a ±3% o mejor. Calcule el ahorro de resina durante un año. El período de recuperación de la inversión de un sistema de control automático de calibre suele ser inferior a doce meses para operaciones de gran volumen.
Identifique inmediatamente los componentes que consumen mucha energía. Los calentadores y los motores de accionamiento principal consumen la mayor cantidad de energía. Evaluar la inclusión de propulsores energéticamente eficientes. Los motores síncronos de imanes permanentes reducen significativamente el consumo eléctrico en comparación con los motores de CA estándar. Establezca expectativas básicas de OEE para sus instalaciones. Tenga en cuenta los tiempos de preparación promedio y el desperdicio de cambios. Tenga en cuenta el tiempo de inactividad por mantenimiento de rutina. Un OEE alto depende de un diseño mecánico confiable. Los puntos de mantenimiento accesibles reducen los tiempos de reparación. Las bandas calefactoras aisladas evitan la pérdida de calor hacia el entorno de la planta, ahorrando energía y manteniendo el piso de la fábrica más fresco. El uso eficiente de la energía reduce directamente los costos variables de fabricación. Seguimiento del consumo energético específico. Esta métrica le indica exactamente cuánta energía se utiliza para producir un kilogramo de película vendible. Compare esta métrica entre diferentes propuestas de máquinas para encontrar el diseño más eficiente.
Métricas de rendimiento: hoja de especificaciones frente a la realidad del taller |
|||
Categoría de métrica |
Reclamación de la hoja de especificaciones del fabricante |
Verificación de la realidad en el taller |
Paso de evaluación procesable |
|---|---|---|---|
Capacidad de salida |
Máximo instantáneo (p. ej., 200 kg/h) |
Capacidad nominal estable (p. ej., 160 kg/h) |
Pruebe el funcionamiento continuo durante 8 horas durante FAT utilizando su resina exacta. |
Tolerancia de espesor |
±3% en condiciones ideales de laboratorio |
±5% a ±8% dependiendo de las corrientes de aire ambientales |
Verifique la variación del calibre con sensores de capacitancia durante la ejecución de la prueba. |
Uso de energía |
kW/h óptimos en estado estable |
Mayor consumo durante el arranque, calentamiento y cambios frecuentes |
Verifique las clasificaciones de eficiencia del motor y especifique bandas calefactoras de cerámica aisladas. |
Tiempo de cambio |
15 minutos (teórico) |
Más de 45 minutos incluyendo purga, limpieza de troqueles y roscado de banda |
Programe un cambio completo de resina y tamaño en persona en el piso de proveedores. |
Tasa de chatarra |
Menos del 2% |
5% a 10% debido al enhebrado manual y control deficiente de la tensión |
Evalúe la cuchilla voladora de la bobinadora y la confiabilidad del cambio de rollo automatizado. |
Revise cuidadosamente las opciones para el procesamiento en línea. La integración de la impresión y el fuelle agiliza todo Línea de producción cinematográfica . El corte en línea y el tratamiento corona preparan la película para su conversión inmediata. Evalúe la interfaz PLC y HMI de la máquina. Busque funciones sólidas de registro de datos y gestión de recetas. La integración perfecta con los sistemas ERP de toda la planta permite el seguimiento de la producción en tiempo real. Las capacidades de resolución remota de problemas permiten a los técnicos de los proveedores diagnosticar problemas de software instantáneamente a través de una conexión segura. La automatización reduce la dependencia de operadores manuales altamente calificados. Garantiza una calidad repetible en diferentes turnos y ciclos de producción. Verifique la marca de los componentes de la automatización. Los componentes estandarizados de marcas como Siemens o Allen-Bradley garantizan que pueda encontrar piezas de repuesto localmente. Los tableros de control patentados lo limitan al fabricante para reemplazos costosos y plazos de entrega prolongados.
Aborde las realidades físicas de la instalación con antelación. Mida los requisitos de altura de la torre con respecto al techo de sus instalaciones. Verifique las capacidades de carga del piso para extrusoras y bobinadoras pesadas. Los requisitos de control del clima ambiental son muy importantes para la extrusión. El enfriamiento óptimo depende de temperaturas estables de las plantas. Los altos niveles de humedad provocan condensación en los anillos de aire y en los sensores IBC. Los suelos de las plantas con corrientes de aire alteran la estabilidad de las burbujas externas, provocando bandas de calibre. Asegúrese de que su sistema de agua enfriada pueda soportar la carga de calor de la garganta de alimentación ranurada y los intercambiadores de calor de la caja de cambios. Planifique un espacio adecuado para la preparación de la resina y la retirada del rollo terminado. Un diseño adecuado evita cuellos de botella en el manejo de materiales más adelante. Deje suficiente espacio alrededor del cabezal de troquel para que los operadores realicen el mantenimiento de manera segura. Una instalación estrecha conduce a un mantenimiento descuidado y a mayores riesgos de seguridad.
Describa los pasos obligatorios para una FAT exitosa. Ejecute su formulación de resina exacta durante la prueba. Pruebe el equipo a capacidad estable y continua durante varias horas. Verifique las tolerancias de calibre antes de autorizar el envío. Una FAT rigurosa expone tempranamente los fallos mecánicos. Detecta errores de software mientras la máquina todavía se encuentra en el piso del proveedor. Verifique los tiempos de calentamiento y los procedimientos de cambio de pantalla. Mida la tasa exacta de desperdicio generada durante el inicio. No acepte pruebas simuladas utilizando resinas genéricas. Exija condiciones operativas del mundo real. Traiga sus propios operadores al FAT. Permítales enhebrar la red, cambiar el paquete de pantalla y realizar un cambio de rollo. Si sus operadores tienen dificultades para hacer funcionar la máquina en las impecables instalaciones del proveedor, fracasarán en su ajetreado taller. Documente cada parámetro durante el FAT para sus registros de referencia.
Evaluar la presencia de servicio doméstico del fabricante. Los tiempos de respuesta garantizados mantienen su planta funcionando sin problemas. Verificar la disponibilidad de piezas críticas de desgaste. Los tornillos, cilindros y bandas calefactoras deben enviarse rápidamente. Un confiable El fabricante de máquinas de soplado de película ofrece términos de garantía integrales. Ofrecen líneas directas de soporte técnico dedicadas. Solicite referencias de clientes actuales en su región. Consulte sobre la vida útil de los componentes consumibles. Comprenda los procedimientos exactos para presentar reclamos de garantía. Un buen soporte posventa evita tiempos de inactividad prolongados y catastróficos. Revise los dibujos mecánicos y esquemas eléctricos proporcionados con la máquina. Deben estar en su idioma nativo y reflejar con precisión el equipo construido. Los esquemas faltantes o inexactos convierten una simple falla eléctrica en una pesadilla de resolución de problemas de varios días.
Identifique inmediatamente las señales de alerta en las propuestas de los proveedores. Los orígenes vagos de los componentes indican piezas internas de baja calidad. La negativa a garantizar tasas de producción específicas es una importante señal de advertencia. La falta de planos de diseño detallados sugiere estándares de ingeniería deficientes. Exigir transparencia en todas las especificaciones mecánicas. Verificar las marcas de motores, variadores y PLC utilizados. Evite los proveedores que ofrecen modelos estándar para mezclas de resina personalizadas. Asegúrese de que el contrato incluya cláusulas de penalización por fechas de entrega incumplidas. Proteja su capital exigiendo documentación técnica detallada por adelantado. Tenga cuidado con los enfriadores o sopladores de tamaño insuficiente. A veces los proveedores cotizan equipos auxiliares más pequeños para reducir el precio total de la oferta. Esto le deja con una máquina que no puede alcanzar su capacidad nominal durante los meses de verano. Examine la cotización línea por línea.
Tome las siguientes medidas para asegurar el equipo de extrusión adecuado para sus instalaciones:
Audite los cuellos de botella actuales de su taller para identificar limitaciones exactas de enfriamiento, bobinado o salida.
Documente las especificaciones precisas de sus materiales, incluidos los tipos de resina, el MFI y los rangos de micras objetivo.
Solicite propuestas de ingeniería personalizadas y muy detalladas de al menos tres proveedores preseleccionados.
Programe una prueba de aceptación de fábrica en persona utilizando sus mezclas de resina específicas antes de autorizar el pago final.
R: La capacidad máxima instantánea representa la producción teórica más alta que logra una máquina durante una ráfaga corta en condiciones ideales. La capacidad estable nominal es el nivel de producción continuo y realista que la máquina mantiene turno tras turno. Produce una película vendible sin inestabilidad de las burbujas, variación de calibre ni sobrecalentamiento. Base siempre su planificación de producción y cálculos de retorno de la inversión en la capacidad estable nominal.
R: Un medidor de espesor monitorea continuamente la película y ajusta la matriz o el anillo de aire automáticamente. Esto refuerza las tolerancias de calibre, evitando áreas demasiado gruesas. Reducir este desperdicio de material reduce el consumo de resina por rollo. Aumenta directamente los márgenes de beneficio y garantiza una geometría de rodillo consistente, lo que evita atascos y defectos durante los procesos de conversión posteriores.
R: La inestabilidad de las burbujas se debe a un enfriamiento inadecuado, temperaturas de fusión inconsistentes o condiciones ambientales con corrientes de aire en la planta. La humedad en la resina también causa problemas graves. Evite la inestabilidad actualizando a un sistema de enfriamiento de burbujas internas (IBC) y garantizando un secado adecuado de la resina. Mantenga perfiles precisos de temperatura del extrusor y aísle la torre de extrusión de las corrientes de aire del piso de la fábrica.
R: Sí, una máquina tipo mini ofrece un punto de entrada de menor riesgo. Requiere menos espacio, consume menos energía y utiliza menos resina durante la instalación. Esto permite a los operadores dominar los fundamentos de la extrusión y probar la demanda del mercado local antes de comprometer mucho capital en líneas masivas a escala industrial.
R: La selección de la bobinadora depende completamente de las propiedades de su película. Los bobinadores de superficie funcionan bien para películas comerciales de PE estándar y no pegajosas. Las bobinadoras centrales o las bobinadoras de espacios manejan mejor las películas pegajosas, estirables o delicadas al evitar la distorsión de la banda. Asegúrese siempre de que la bobinadora incluya un control de tensión de circuito cerrado para producir rollos planos y uniformes.
R: El cuello de botella más frecuente es la capacidad de refrigeración. Si el anillo de aire no puede extraer el calor lo suficientemente rápido, los operadores deben reducir la velocidad del extrusor. Otros cuellos de botella incluyen una mala homogeneización del material fundido que limita la velocidad del tornillo y un control inadecuado de la tensión de la bobinadora que causa defectos en los rollos a altas velocidades de línea.