Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Tarihi: 2026-07-02 Kaynak: Alan
Değişken polimerleri işlemek için yanlış makinenin seçilmesi, herhangi bir üretim operasyonu için ciddi sonuçlara yol açar. Kaçınılmaz olarak malzeme israfına, conta bütünlüğünün bozulmasına ve kalıcı operasyonel darboğazlara yol açar. Polietilen (PE) ve Polipropilen (PP) temelde farklı termal ve mekanik özelliklere sahiptir. Bu farklı polimerlerin verimli bir şekilde işlenmesi, fabrika ortamında benzersiz mühendislik zorlukları ortaya çıkarır. Standart makineler çoğu zaman bu değişen fiziksel özelliklere uyum sağlayamıyor. Kaliteden ödün vermeden yüksek hacimli üretim için genel kurulumlara güvenemezsiniz.
Bu kılavuz pratik, karar aşamasına yönelik bir çerçeve görevi görmektedir. Ekipmanı belirsiz teknik özellikler sayfasındaki vaatler yerine gerçek üretim gerçeklerine göre nasıl değerlendireceğinizi öğreneceksiniz. Malzeme davranışlarını, temel değerlendirme kriterlerini ve temel mimari eşleştirme stratejilerini inceleyeceğiz. Sürekli çalışma süresini en üst düzeye çıkarmak ve hurda oranlarını önemli ölçüde azaltmak için ekipman seçiminde nasıl gezineceğinizi tam olarak keşfedeceksiniz. Polimer fiziğini makine yetenekleriyle uyumlu hale getirerek son derece güvenilir bir üretim iş akışı sağlarsınız.
Malzeme uyumluluğu tasarımı belirler: PE, yüksek elastikiyet nedeniyle gelişmiş gerginlik kontrolü gerektirirken, PP son derece hassas termal sızdırmazlık sistemleri gerektirir.
Yalnızca nominal hıza değil, OEE'ye de odaklanın: Gerçek ROI, sürekli çalışma süresi, düşük hurda oranları ve hızlı geçiş yetenekleriyle belirlenir.
Yapılandırma önemlidir: Üreticinin, yukarı yöndeki (şişirilmiş film) ve aşağı yöndeki (paketleme) iş akışlarınıza göre uyarlanmış sağlam torba makinesi yapılandırma desteği sağladığından emin olun.
Satıcı doğrulaması zorunludur: Tedarik işlemini tamamlamadan önce her zaman özel film mikron kalınlığınızı kullanarak canlı test çalışmaları talep edin.
Polietilen ve polipropilen uygulanan ısıya farklı tepki verir. Ayrıca mekanik stresi son derece benzersiz yollarla ele alırlar. Bu termal ve mekanik ayrımı anlamalısınız. Polipropilen net ve dar bir sızdırmazlık penceresi gerektirir. Sıcaklık hafif dalgalanırsa contaların zayıflaması veya kenarların yanması riskiyle karşı karşıya kalırsınız. Operatörler bu hassas termal dengeyi koruma konusunda sürekli zorluklarla karşı karşıyadır. LDPE ve HDPE üstün esneklik sunar. Ancak sürekli mekanik gerilim altında kolaylıkla esneyebilirler.
Yaygın hata: Birçok operatör yanlışlıkla PE sıcaklık ayarlarını PP filmlere uygular. Bu hata anında malzeme bozulmasına neden olur. PP, yüksek hassasiyetli dijital sıcaklık kontrolörleri gerektirir. Termal bandı tek bir derecelik sapma içinde tutarlar. PE ise küçük sıcaklık değişimlerini affeder. Ancak PE, zayıf mekanik kullanımı anında cezalandırır. Yüksek esneklik, silindir hızlarının uyumsuz olması durumunda ağın esnemesi anlamına gelir.
Gerilim kontrolü büyük bir operasyonel engel teşkil ediyor. İnce kalibreli PE'yi işlerken standart ekipman rutin olarak başarısız olur. Son derece duyarlı gerilim sistemlerine ihtiyacınız var. Servo tahrikli gergi makaraları kesinlikle kritik hale gelir. Dansçı rulo düzenekleri, yüksek hızlı çalışmalar sırasında zararlı film bozulmasını önler. Tüm işleme hattı boyunca sürekli olarak tutarlı ağ gerginliğini korurlar. Bunlar olmadan film, yapıştırma istasyonuna ulaşmadan önce bükülür.
Doğruyu seçmek PE PP film için torba yapma makinesi, belirli kesme aletlerinin değerlendirilmesini içerir. Sızdırmazlık bıçağı konfigürasyonlarını dikkatlice değerlendirmelisiniz. Sıcak tel ile kapatma, belirli PE torba çeşitleri için en iyi sonucu verir. Oldukça elastik malzemeyi temiz bir şekilde dilimler ve kapatır. Bunun tersine, ağır hizmet tipi ısıtmalı yapıştırma çubukları, dayanıklı PP dokuma ürünleri tutar. PP, kalıcı bir bağ sağlamak için uzun süreli termal temas gerektirir.
En iyi uygulama: Ağır kalibreli PE'yi çalıştırırken lokal soğutma fanlarını daima sızdırmazlık çenesinin yakınına monte edin. Hızlı soğutma, erimiş polimeri hemen stabilize eder. Yeni kesilmiş kenarların tekrar birbirine kaynaşmasını önler.
Birçok alıcı, bir makinenin her iki malzemeyi de kusursuz şekilde çalıştırdığını varsayar. Bu tehlikeli efsaneyi kesin bir şekilde ortadan kaldırmalıyız. Temel bir kurulumda polimerleri sorunsuz bir şekilde değiştiremezsiniz. Modüler veya çift amaçlı yapıştırma kafaları zorunludur. Operatörlerin termal uygulama yöntemini yüklenen malzemeye göre fiziksel olarak ayarlamasına olanak tanır.
Değerlendiriyor Plastik torba yapma ekipmanı, operasyonel sonuçlara sıkı bir şekilde odaklanmayı gerektirir. Belirli mühendislik özelliklerini gerçek üretim sonuçlarıyla eşleştirmelisiniz. Teknik özellikler sayfaları etkileyici teknik bileşenleri listeler. Ancak bu parçaların atölyedeki günlük verimi nasıl etkilediğini anlamanız gerekir.
Mühendislik Özelliği |
Mekanik Fonksiyon |
Üretim Sonucu |
|---|---|---|
Servo Motor Entegrasyonu |
Kesin web ilerlemesini ve hassas bıçak çalıştırmayı sağlar. |
Hurda oranını düşürür ve tutarlı torba boyutları sağlar. |
Fotosel Takibi |
Basılı filmlerdeki optik kayıt işaretlerini tarar. |
Merkez dışı baskıları önler ve marka bütünlüğünü korur. |
Otomatik İstifleme |
Bitmiş torbaları konveyör bantları aracılığıyla toplar ve gruplandırır. |
Verimi artırır ve manuel işçilik yükünü önemli ölçüde azaltır. |
Fotosel takibi konusunu biraz daha detaylandıralım. Basılı filmler mutlak hassasiyet gerektirir. Optik sensörler web kenarına basılmış kayıt işaretlerini okur. Servo motor, kesme bıçağını temastan mikro saniyeler önce ayarlar. Bu dinamik ayar, merkezden kaçan baskıları önler. Kötü kayıt, perakende ambalaj partilerini anında mahveder. Güvenilir sensörler bu büyük israfı ortadan kaldırır.
Üretim kapasitesi çoğu zaman deneyimsiz alıcıları yanıltmaktadır. Üreticiler sıklıkla maksimum operasyonel hızların reklamını yapar. Bunun yerine gerçekçi günlük getirileri hesaplamanız gerekir. Dakikada 200 torba kapasiteli bir makine bunu nadiren sürekli olarak başarır. Rulo değiştirmeler için standart değiştirme sürelerini çıkarın. Rutin bakım kesintilerini ve tipik operatör müdahalelerini azaltın. Bu hesaplama gerçek operasyonel çıktınızı ortaya çıkarır. Sürekli fabrika üretiminin doğru bir resmini çiziyor.
Ölçeklenebilirlik, yatırımınızın uzun vadeli değerini belirler. Pazar talepleri hızla değişiyor. Makinelerinizin yeni paketleme trendlerine uyum sağlaması gerekiyor. Modüler yükseltmeleri kolayca kabul edecek şekilde tasarlanmış sistemleri arayın. Şu sık görülen yükseltme yollarını göz önünde bulundurun:
Delme üniteleri: Perakende taşıyıcı ürünler için entegre tutma özellikleri ekleyin.
Köşebent oluşturucular: Toplu depolama uygulamaları için genişletilebilir yan paneller oluşturun.
Kilitli kaydırıcılar: Birinci sınıf tüketim malları için yeniden kapatılabilir işlevler ekleyin.
Bu özel yükseltmelerin planlanması, ekipmanın zamanından önce eskimesini önler.
Birincil uygulamanız ideal makine mimarisini belirler. Farklı son ürünler son derece uzmanlaşmış mekanik işlemler gerektirir. Ekipman profilini belirli müşteri teslimatlarınızla eşleştirmeniz gerekir.
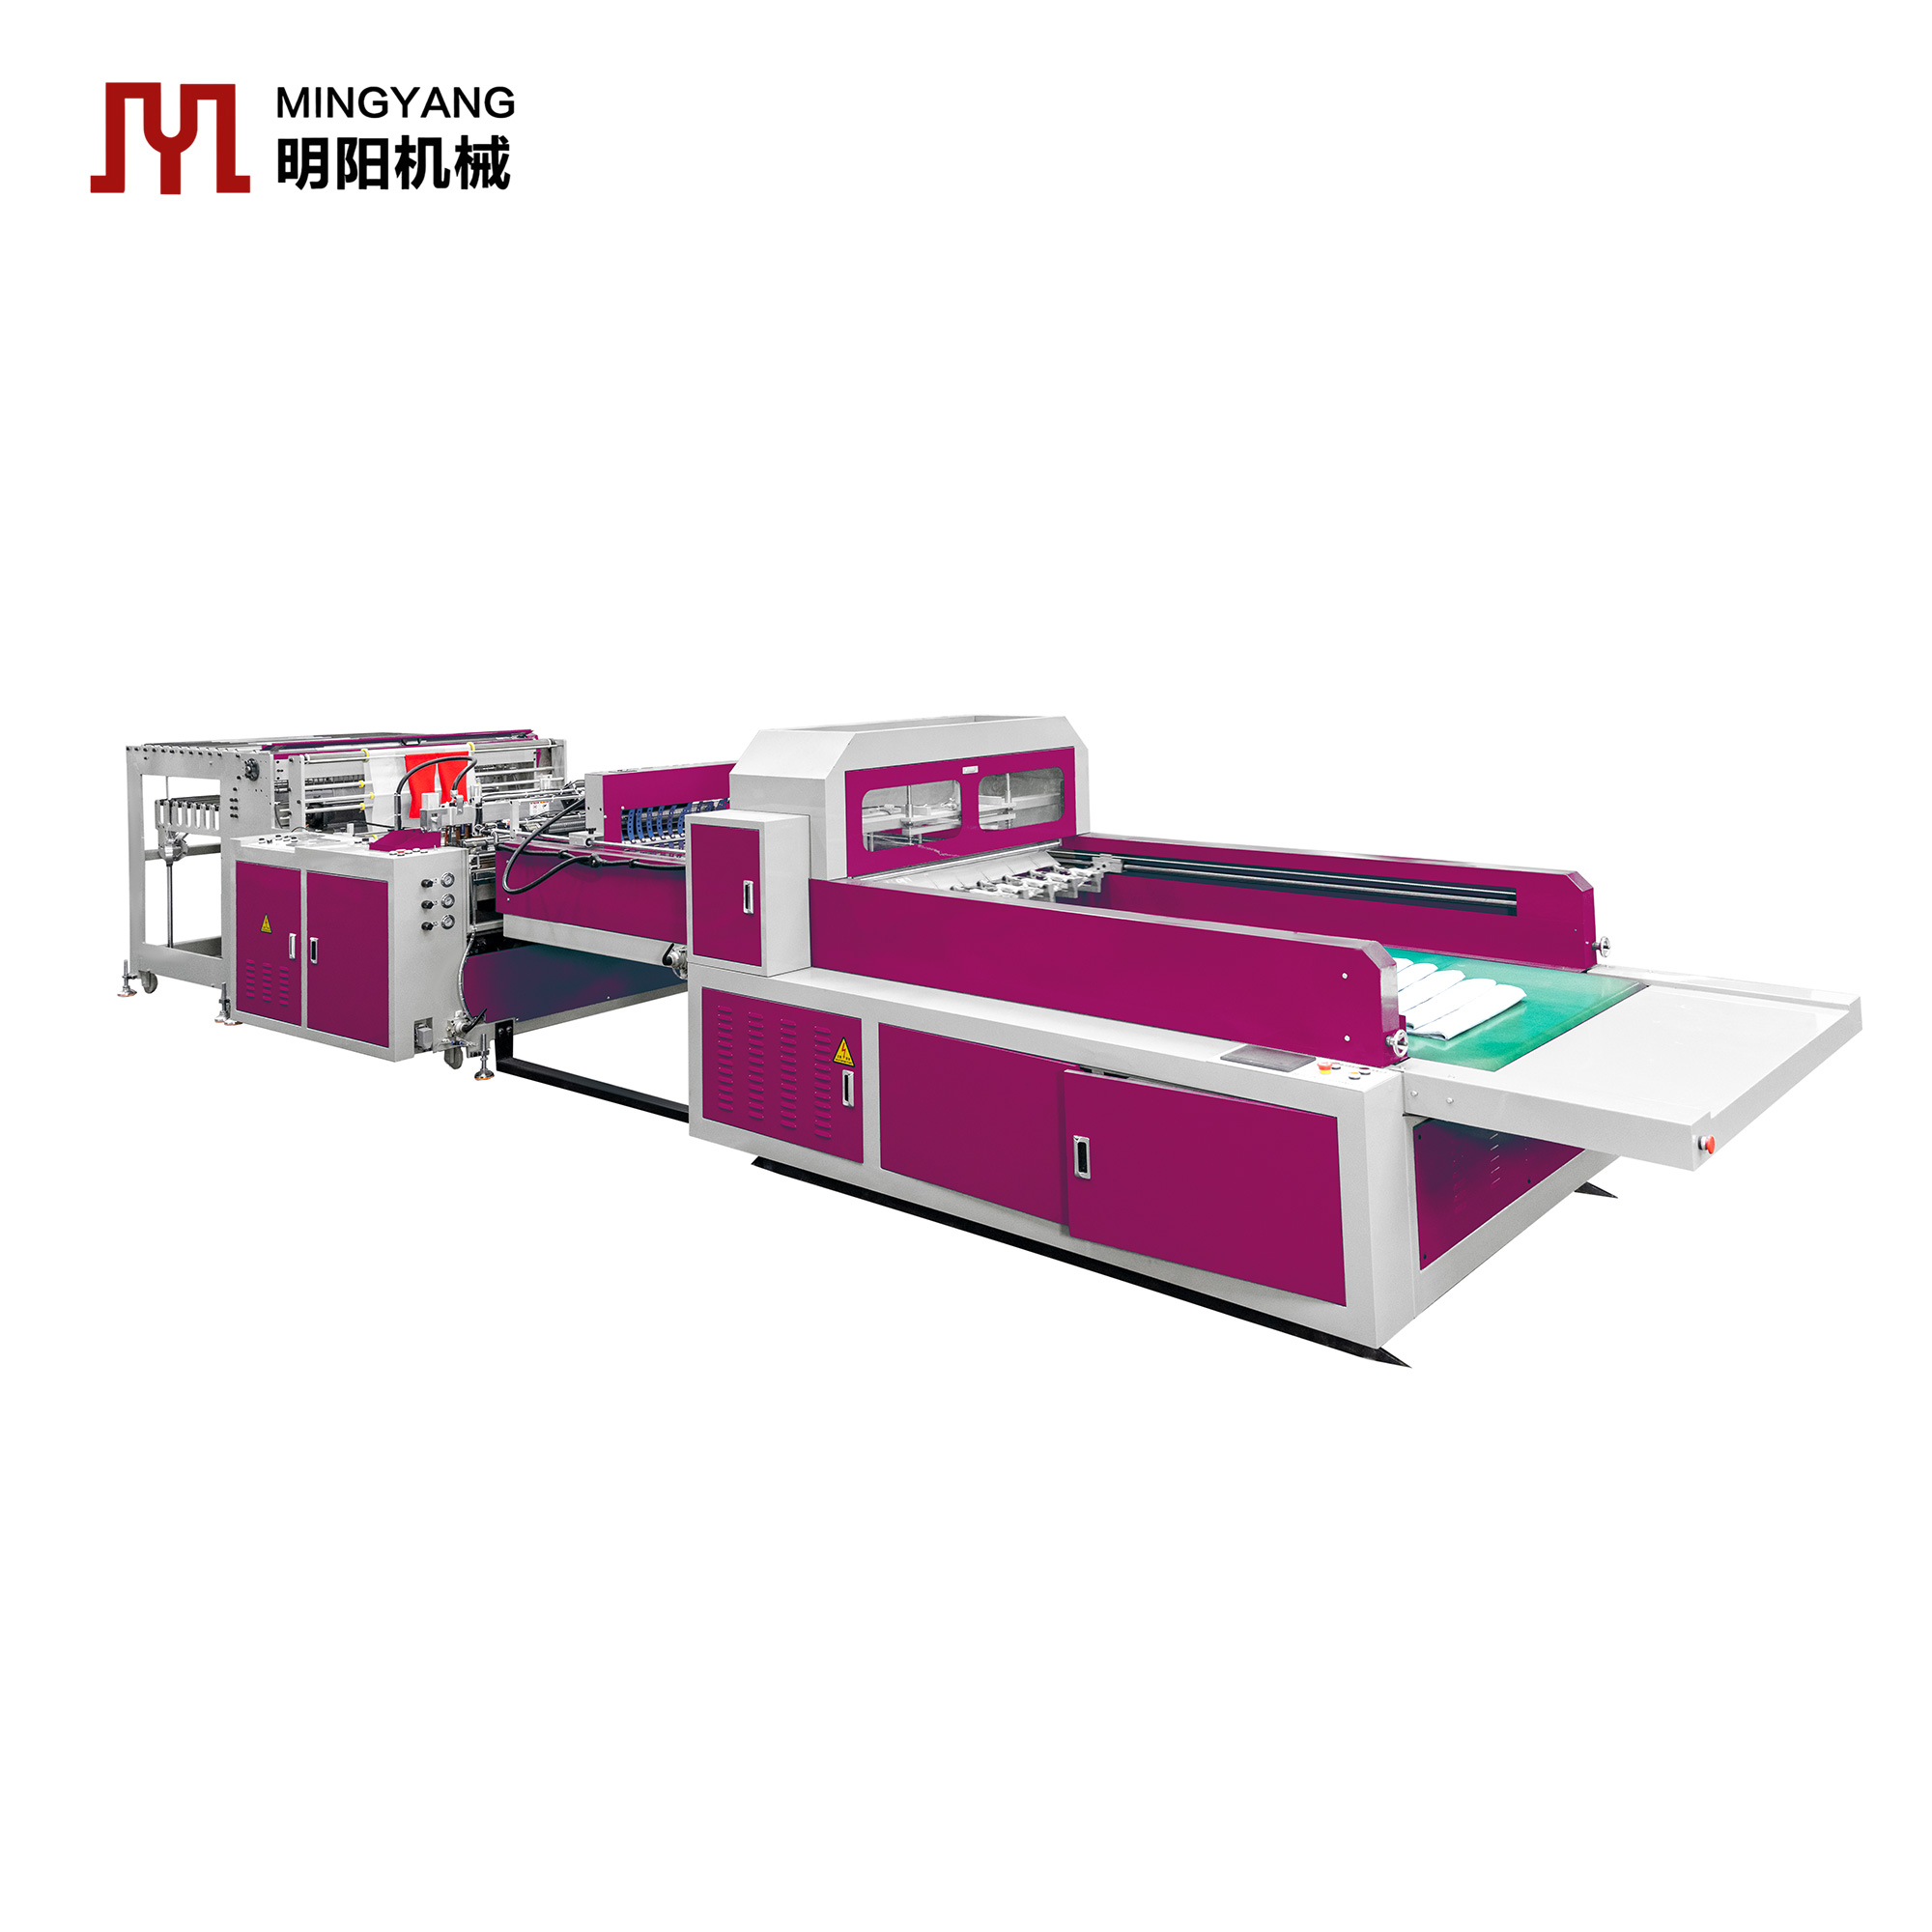
Standart perakende paketleme ve gıda koruma iş akışlarını göz önünde bulundurun. Endüstriyel iç astarlar ayrıca özel sızdırmazlık yöntemleri gerektirir. Özel bir PE PP düz torba makinesi genellikle bu görevleri verimli bir şekilde yerine getirir. Alt conta ve yan conta konfigürasyonları arasında seçim yapmalısınız. Alt conta düzenleri, daha ağır içerikler için üstün yük taşıma gücü sağlar. Polimeri tüm taban boyunca kaynaştırırlar. Yan conta konfigürasyonları, yüksek netlikte perakende teşhir ambalajı üretmede mükemmeldir. Hangi conta tipinin nihai ürününüze en uygun olduğunu değerlendirmelisiniz.
Tişört ve yelek çantaları yüksek hacimli, hızlı üretim döngüleri gerektirir. Market zincirleri bu ürünleri şaşırtıcı oranlarda tüketiyor. Standart tek şeritli üretim bu büyük talebi karşılayamıyor. Çok şeritli yetenekler, ekstra zemin alanı tüketmeden verimi önemli ölçüde artırır. Özel delme üniteleri, son kulpları aynı anda şekillendirir. Çevreleyen polimer yapısını yırtmadan birden fazla film katmanını temiz bir şekilde delmeleri gerekir.
E-ticaret paketleme, ağır hizmet tipi kurye çuvalları gerektirir. Bu özel çantalar taşıma sırasında aşırı fiziksel istismara maruz kalıyor. Basınç altında çatlamayı önlemek için güçlendirilmiş sızdırmazlık modüllerine ihtiyacınız vardır. Bir kurye çantasının iç kısmı genellikle opak, birlikte kalıptan çekilmiş bir katmana sahiptir. Bu katman termal basınç altında farklı davranır. Sızdırmazlık çubuklarının aynı anda birden fazla yoğun katmana nüfuz etmesi gerekir. Standart mekanik yaylar gerekli sıkıştırma kuvvetine sahip değildir. Sızdırmazlık çenelerini güvenli bir şekilde bir araya getirmek için yüksek basınçlı pnömatik silindirlere ihtiyacınız vardır.
Ayrıca, ağır iş çözme makineleri daha büyük, daha ağır ana film rulolarını zahmetsizce yönetir. Özel yapışkan bant aplikatörleri postaları güvenli bir şekilde kapatır. Kurcalama girişimlerini kalıcı olarak ortaya çıkarmak amacıyla yıkıcı yapışkan şeritler uygularlar.
Üretici uzmanlığının değerlendirilmesi, önemli sermaye yatırımınızı korur. Sözleşmeleri imzalamadan önce tedarikçi takip kayıtlarını dikkatlice denetlemeniz gerekir. Özel polimer uygulamalarınızı içeren doğrulanmış vaka çalışmalarını isteyin. Bir satıcı sert plastiklerde başarılı olabilir ancak ince filmlerde zorluk yaşayabilir. Saha deneyimi çok önemli.
Özel mühendislik yetenekleri, ortalama satıcıları olağanüstü üretim ortaklarından ayırır. Fabrika düzenleri farklı tesisler arasında önemli ölçüde farklılık gösterir. Sağlam torba makinesi yapılandırma desteği, karmaşık entegrasyon sorunlarını çözer. Tedarikçiler özel web genişliklerine hevesle uyum sağlamalıdır. Bölgenize bağlı olarak CE veya UL gibi belirli elektrik uyumluluk standartlarını karşılamaları gerekir. Mevcut fabrika ERP sistemlerine entegrasyon, kritik veri toplamayı kolaylaştırır. Modern Programlanabilir Lojik Denetleyiciler (PLC'ler) üretim verilerini sorunsuz bir şekilde dışa aktarır. Yöneticiler makine hızlarını, hata kodlarını ve günlük verimi uzaktan izleyebilir. Bu bağlantı, bağımsız bir makineyi akıllı bir fabrika düğümüne dönüştürür.
Uygulama gözle görülür operasyonel riskler içerir. Tartışmaların başlarında standart bir dağıtım zaman çizelgesi tanımlayın. Fabrika kabul testlerine (FAT) ilişkin katı beklentileri ana hatlarıyla belirtin. Nakliye lojistiğini ve kurulum aşamalarını net bir şekilde koordine edin. Operatör eğitimi, mühendisler ayrıldıktan sonra günlük operasyonların sorunsuz olmasını sağlar.
En iyi uygulama: Film rulolarınızı tam olarak satıcının tesisine gönderin. Genel test materyallerine güvenmeyin. Spesifik mikron kalınlığınız ve kayma katkı maddesi seviyeleriniz makinenin davranışını tamamen değiştirir. Fabrika Kabul Testi gerçek üretim alanı koşullarınızı kopyalamalıdır. 60 dakikalık sürekli bir koşu talep edin. Bu dönemde hurda oranını hassas bir şekilde izleyin. Gerçek performans, sürekli operasyonlar sırasında kendini gösterir.
Hizmet Seviyesi Anlaşmaları (SLA'lar) yıllar boyunca sürekli üretimi garanti eder. Modern IoT sensörlerini kullanarak uzaktan sorun giderme yetenekleri talep edin. Spesifik coğrafi bölgenizde hızlı yedek parça bulunabilirliğini doğrulayın. Giyilebilir bileşenlerin kapsamını anlamak için garanti koşullarını yakından inceleyin.
Satıcı SLA Değerlendirme Tablosu |
||
Hizmet Kategorisi |
Standart Satıcı Teklifi |
Premium İş Ortağı Beklentisi |
|---|---|---|
Sorun giderme |
Mesai saatleri içerisinde e-posta ve telefon desteği. |
Güvenli IoT ağ geçitleri aracılığıyla 7/24 uzaktan PLC teşhisi. |
Yedek parça |
7-14 gün içinde uluslararası olarak gönderilir. |
Yerel depoda 48 saatte teslimat için giyilebilir parçalar stoklanıyor. |
Operatör Eğitimi |
Teslimat sırasında sağlanan temel kılavuz. |
Bakım ve güvenliği kapsayan yerinde mühendis eğitimi. |
Her zaman tam polimer tipinizi (PE vs PP) makinenin özel termal kontrolleri ve gerginlik sistemleriyle eşleştirin.
Sürekli çalışma süresini, gerçekçi hurda oranlarını ve bakım dönemlerini hesaba katarak gerçek fabrika çıktısını hesaplayın.
Makinenizin mekanik mimarisini, alt sızdırmazlık gücü veya çok hatlı hız gibi son ürün gereksinimlerinizle doğrudan uyumlu hale getirin.
Özel malzeme numunelerinizden kapsamlı bir parti hazırlayın ve sıkı bir Fabrika Kabul Testi talep edin.
Fiyat teklifi istemeden önce güvenilir tedarikçi desteğini, yerel yedek parçaları ve uzaktan teşhis özelliklerini hedefleyen zorunlu bir satın alma kontrol listesi taslağı hazırlayın.
C: Evet, ancak özel çift sızdırmazlık kurulumları ve hassas dijital sıcaklık kontrol cihazları gerektirir. Temel bir konfigürasyon kullanamazsınız. Operatörlerin sızdırmazlık çenelerini fiziksel olarak değiştirmesi ve gerginlik ayarlarını yapması gerekir. Polimer çalışmaları arasında daha uzun bir geçiş süresi bekleyin.
C: Teslim süreleri genellikle 45 ila 90 gün arasında değişir. Bu büyük ölçüde talep ettiğiniz eklerin karmaşıklığına bağlıdır. Gelişmiş otomasyon özellikleri, özel web genişlikleri ve özel delme üniteleri genellikle teslimat programlarını 90 güne yaklaştırıyor.
C: Özel rulo stokunuzu kullanarak Fabrika Kabul Testi (FAT) yapılmasında ısrar edin. Ekipmanı en az 60 dakika boyunca sürekli olarak çalıştırın. Üretilen kullanılabilir torbaların tam sayısını ölçün. Bu genişletilmiş test, gerçek operasyonel verimliliği doğru bir şekilde ortaya çıkarır ve gizli hurda oranlarını ortaya çıkarır.