Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-07-02 Origen: Sitio
Seleccionar la maquinaria incorrecta para procesar distintos polímeros tiene graves consecuencias para cualquier operación de fabricación. Inevitablemente conduce a un desperdicio de material, a una integridad comprometida del sello y a cuellos de botella operativos persistentes. El polietileno (PE) y el polipropileno (PP) poseen características térmicas y mecánicas fundamentalmente diferentes. El procesamiento eficiente de estos distintos polímeros presenta desafíos de ingeniería únicos en la fábrica. Las máquinas estándar a menudo no logran adaptarse a estas propiedades físicas cambiantes. No se puede confiar en configuraciones genéricas para una producción de gran volumen sin sacrificar la calidad.
Esta guía sirve como un marco práctico para la etapa de decisión. Aprenderá a evaluar equipos basándose en realidades de producción reales en lugar de promesas vagas en las hojas de especificaciones. Exploraremos comportamientos materiales, criterios de evaluación básicos y estrategias esenciales de combinación arquitectónica. Descubrirá exactamente cómo navegar por la selección de equipos para maximizar el tiempo de actividad continuo y reducir drásticamente las tasas de desperdicio. Al alinear la física de los polímeros con las capacidades de la máquina, se garantiza un flujo de trabajo de fabricación altamente confiable.
La compatibilidad del material dicta el diseño: el PE requiere un control avanzado de la tensión debido a su alta elasticidad, mientras que el PP exige sistemas de sellado térmico altamente precisos.
Céntrese en la OEE, no solo en la velocidad nominal: el verdadero retorno de la inversión está determinado por el tiempo de actividad continuo, las bajas tasas de desperdicio y las capacidades de cambio rápido.
La configuración importa: asegúrese de que el fabricante proporcione un soporte sólido para la configuración de la máquina de bolsas adaptado a sus flujos de trabajo específicos ascendentes (película soplada) y descendentes (empaquetado).
La verificación del proveedor es obligatoria: siempre exija pruebas en vivo utilizando el espesor de micras de película específico antes de finalizar la adquisición.
El polietileno y el polipropileno reaccionan de manera diferente al calor aplicado. También manejan el estrés mecánico de maneras muy singulares. Debes entender esta división térmica y mecánica. El polipropileno requiere una ventana de sellado estrecha y nítida. Si la temperatura fluctúa ligeramente, corre el riesgo de que las juntas se debiliten o se quemen los bordes. Los operadores enfrentan desafíos constantes para mantener este equilibrio térmico preciso. LDPE y HDPE ofrecen una flexibilidad superior. Sin embargo, se estiran fácilmente bajo tensión mecánica constante.
Error común: muchos operadores aplican por error ajustes de temperatura de PE a películas de PP. Este error provoca una degradación inmediata del material. El PP requiere controladores de temperatura digitales de alta precisión. Mantienen la banda térmica dentro de un único grado de variación. El PE, por el contrario, perdona pequeños cambios de temperatura. Sin embargo, el PE castiga instantáneamente un mal manejo mecánico. La alta elasticidad significa que la banda se estira si las velocidades de los rodillos no coinciden.
El control de la tensión presenta un enorme obstáculo operativo. El equipo estándar falla rutinariamente al procesar PE de calibre fino. Necesita sistemas de tensión altamente receptivos. Los rodillos tensores servoaccionados se vuelven absolutamente críticos. Los conjuntos de rodillos danzantes evitan la distorsión dañina de la película durante los funcionamientos a alta velocidad. Mantienen continuamente una tensión constante de la banda en toda la línea de procesamiento. Sin ellos, la película se deforma antes de llegar a la estación de sellado.
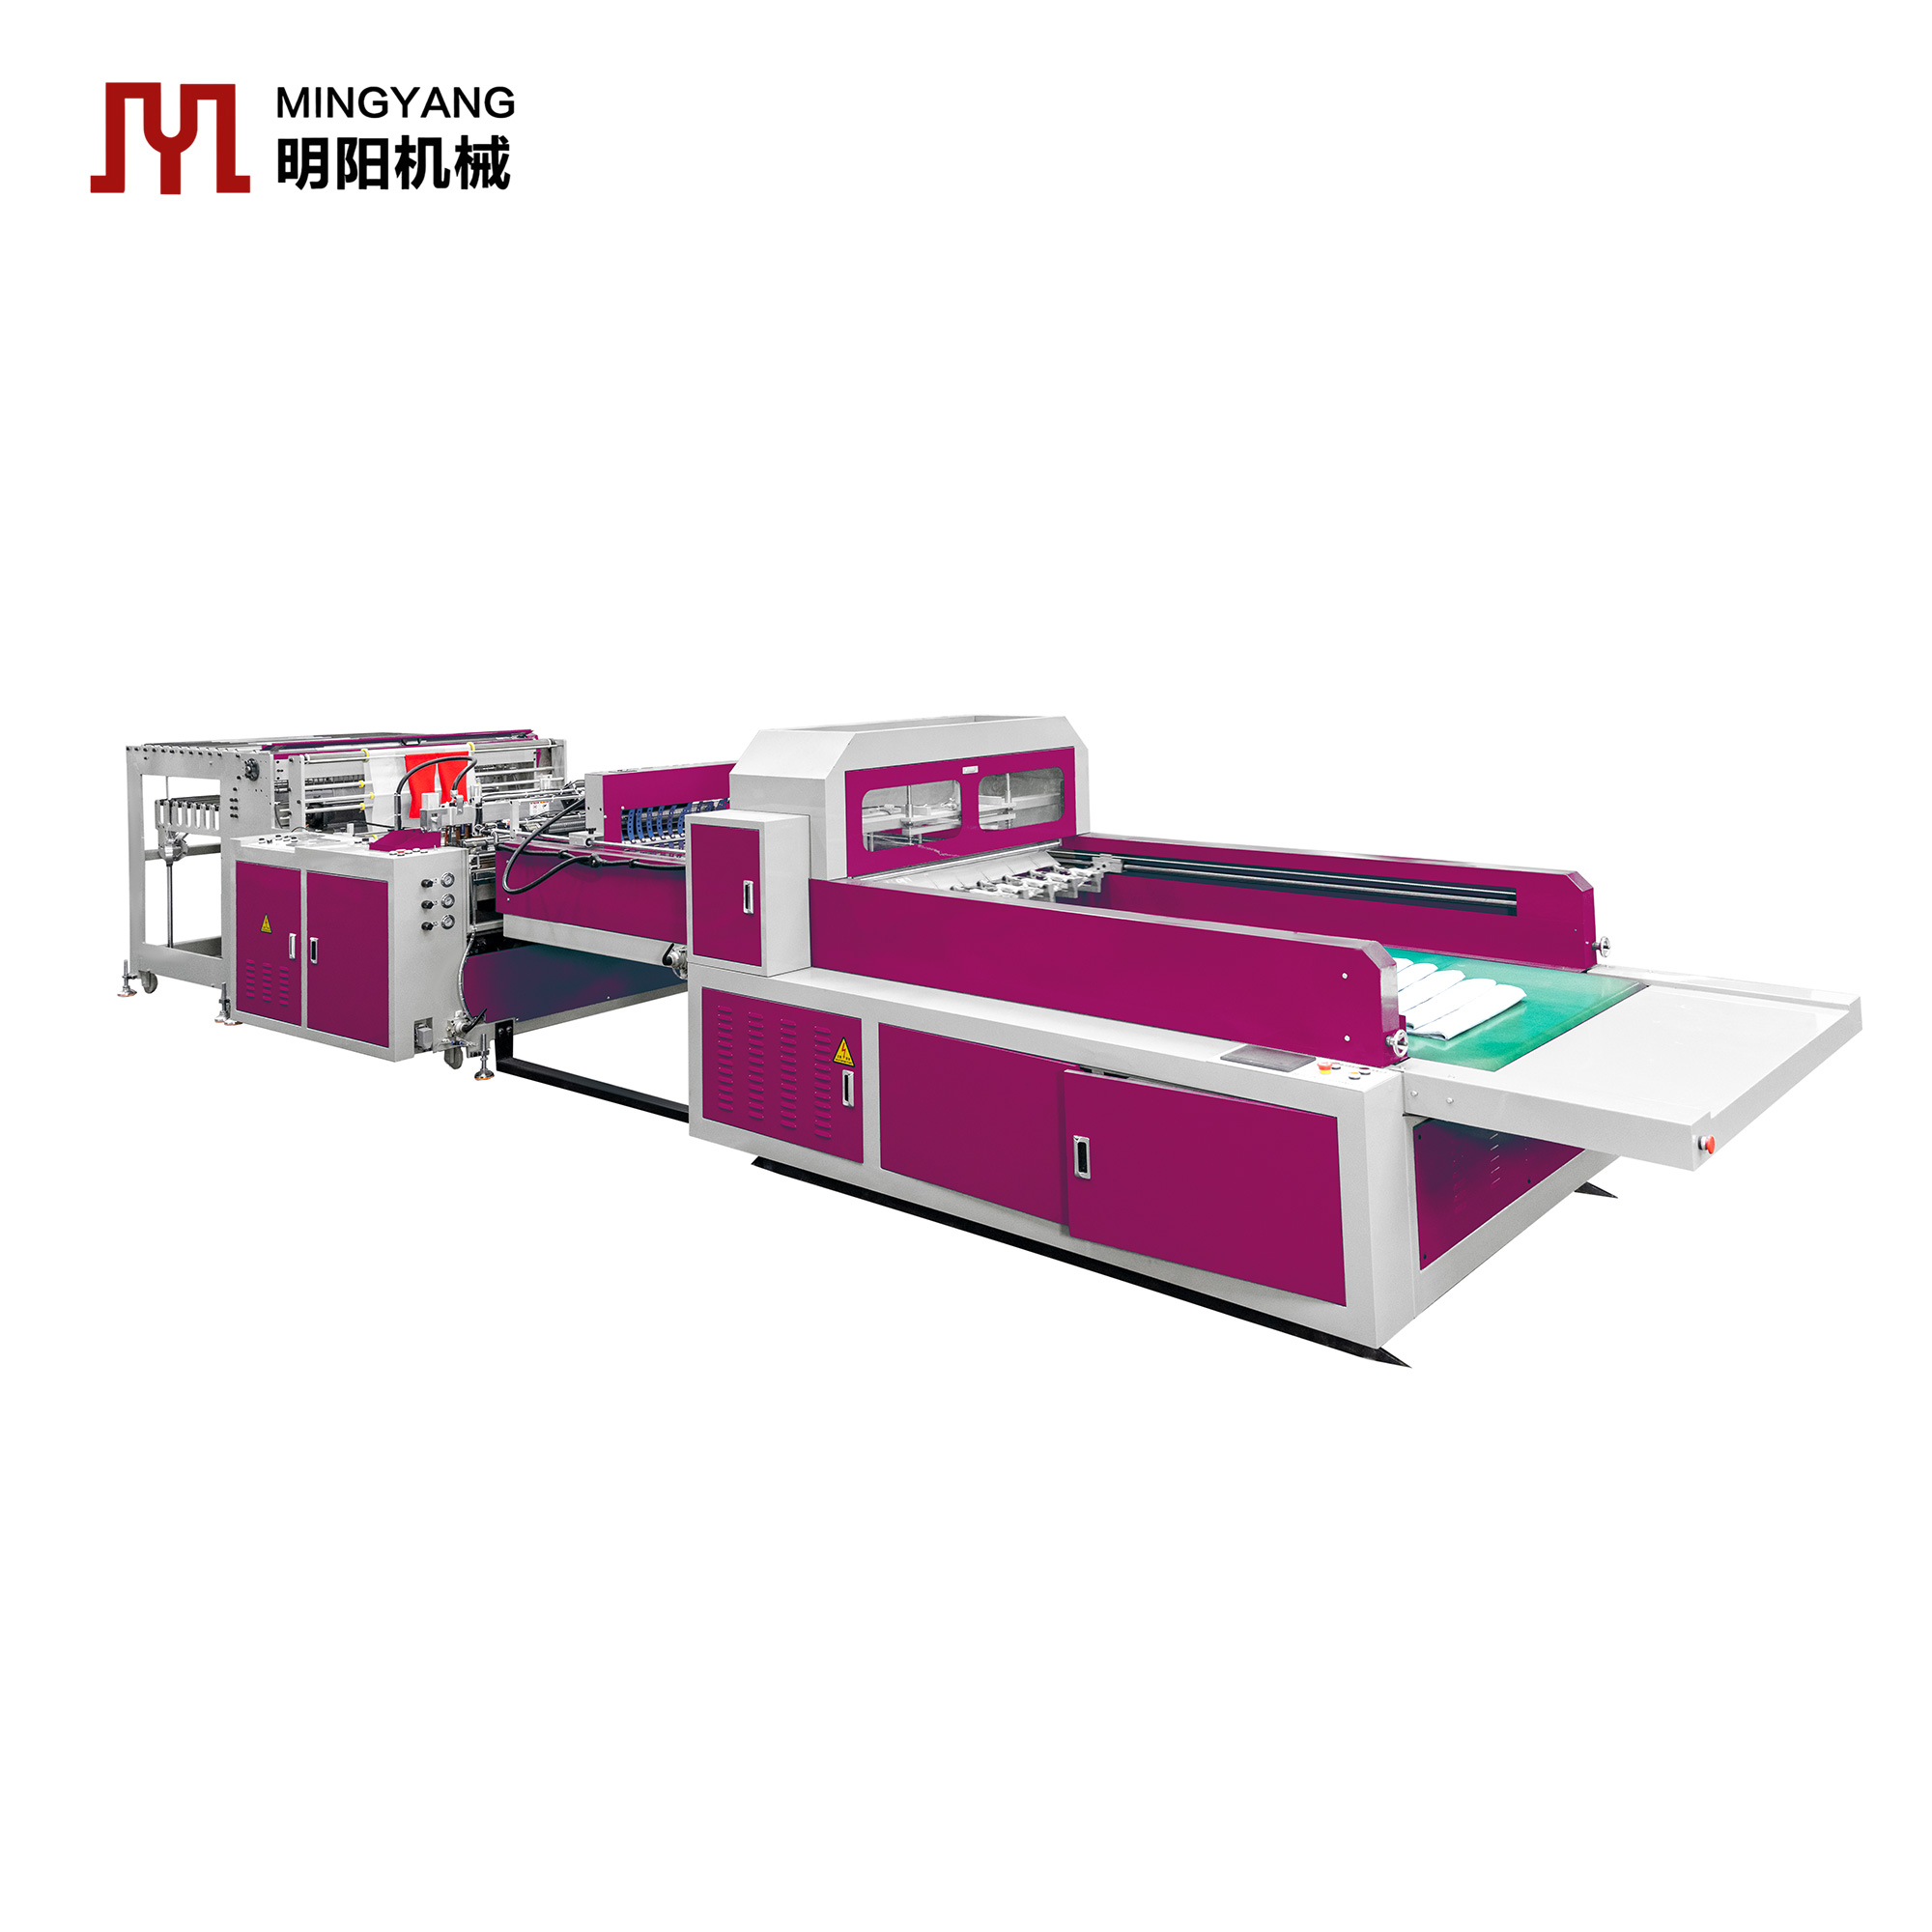
Seleccionando el derecho La máquina para fabricar bolsas para película PE PP implica evaluar herramientas de corte específicas. Debe evaluar cuidadosamente las configuraciones de las cuchillas de sellado. El sellado con alambre caliente funciona mejor para ciertas variedades de bolsas de PE. Corta y sella limpiamente el material altamente elástico. Por el contrario, las barras de sellado calentadas de alta resistencia manejan artículos tejidos de PP duraderos. El PP exige un contacto térmico prolongado para garantizar una unión permanente.
Mejores prácticas: instale siempre ventiladores de refrigeración localizados cerca de la mordaza de sellado cuando utilice PE de gran espesor. El enfriamiento rápido estabiliza el polímero fundido inmediatamente. Evita que los bordes recién cortados se vuelvan a fusionar.
Muchos compradores suponen que una máquina procesa ambos materiales sin problemas. Debemos disipar firmemente este peligroso mito. No se pueden cambiar polímeros sin problemas en una configuración básica. Son obligatorios los cabezales de sellado modulares o de doble propósito. Permiten a los operadores ajustar físicamente el método de aplicación térmica según el material cargado.
evaluando El equipo de fabricación de bolsas de plástico requiere un enfoque estricto en los resultados operativos. Debe asignar características de ingeniería específicas a los resultados de producción reales. Las hojas de especificaciones enumeran componentes técnicos impresionantes. Sin embargo, es necesario comprender cómo estas piezas impactan los rendimientos diarios en el taller.
Característica de ingeniería |
Función mecánica |
Resultado de la producción |
|---|---|---|
Integración de servomotores |
Impulsa el avance exacto de la banda y el accionamiento preciso de la hoja. |
Reduce la tasa de desperdicio y garantiza dimensiones consistentes de la bolsa. |
Seguimiento de fotocélulas |
Escanea marcas de registro óptico en películas impresas. |
Evita impresiones descentradas y protege la integridad de la marca. |
Apilamiento automatizado |
Recoge y agrupa bolsas terminadas mediante cintas transportadoras. |
Aumenta el rendimiento y reduce drásticamente los gastos generales de mano de obra. |
Profundicemos en el seguimiento de fotocélulas. Las películas impresas requieren una precisión absoluta. Los sensores ópticos leen las marcas de registro impresas en el borde de la web. El servomotor ajusta la cuchilla de corte microsegundos antes del contacto. Este ajuste dinámico evita impresiones descentradas. Un registro deficiente arruina instantáneamente los lotes de envases minoristas. Sensores fiables eliminan este enorme desperdicio.
La capacidad de producción a menudo induce a error a los compradores inexpertos. Los fabricantes anuncian con frecuencia velocidades operativas máximas. En su lugar, debe calcular rendimientos diarios realistas. Una máquina con capacidad para 200 bolsas por minuto rara vez logra esto de manera continua. Reste los períodos de cambio estándar para los reemplazos de rollos. Deducir las pausas de mantenimiento rutinario y las intervenciones típicas del operador. Este cálculo revela su verdadero rendimiento operativo. Ofrece una imagen precisa del rendimiento continuo de la fábrica.
La escalabilidad dicta el valor a largo plazo de su inversión. Las demandas del mercado cambian rápidamente. Tu maquinaria debe adaptarse a las nuevas tendencias de embalaje. Busque sistemas diseñados para aceptar actualizaciones modulares fácilmente. Considere estas rutas de actualización frecuentes:
Unidades de perforación: agregue capacidades de manija integrada para artículos de transporte minorista.
Formadores de refuerzo: cree paneles laterales expandibles para aplicaciones de almacenamiento a granel.
Deslizadores Ziplock: introducen funciones resellables para bienes de consumo premium.
La planificación de estas actualizaciones específicas evita la obsolescencia prematura de los equipos.
Su aplicación principal determina la arquitectura ideal de la máquina. Los diferentes productos finales requieren una manipulación mecánica altamente especializada. Debe hacer coincidir el perfil del equipo con los entregables específicos de su cliente.
Considere los flujos de trabajo estándar de conservación de alimentos y embalaje minorista. Los revestimientos interiores industriales también exigen métodos de sellado específicos. Un dedicado La máquina de bolsas planas de PE PP normalmente realiza estas tareas de manera eficiente. Debe elegir entre configuraciones de sello inferior y sello lateral. Las configuraciones de sello inferior brindan una resistencia de carga superior para contenidos más pesados. Fusionan el polímero por toda la base. Las configuraciones de sello lateral destacan por producir empaques de exhibición minorista de alta claridad. Debe evaluar qué tipo de sello se alinea mejor con su producto final.
Las bolsas tipo camiseta y chaleco exigen ciclos de producción rápidos y de gran volumen. Las cadenas de supermercados consumen estos artículos a un ritmo asombroso. La producción estándar de una sola vía no puede satisfacer esta enorme demanda. Las capacidades de varios carriles aumentan drásticamente el rendimiento sin consumir espacio adicional. Unidades de punzonado especializadas dan forma simultáneamente a los mangos finales. Deben perforar limpiamente múltiples capas de película sin romper la estructura polimérica circundante.
El embalaje del comercio electrónico requiere sacos de mensajería resistentes. Estas bolsas específicas enfrentan abuso físico extremo durante el tránsito. Necesita módulos de sellado reforzados para evitar que se rompan bajo presión. El interior de una bolsa de mensajería suele presentar una capa coextruida opaca. Esta capa se comporta de manera diferente bajo presión térmica. Las barras de sellado deben atravesar varias capas densas simultáneamente. Los resortes mecánicos estándar carecen de la fuerza de compresión necesaria. Se necesitan cilindros neumáticos de alta presión para unir las mordazas de sellado de forma segura.
Además, los desenrolladores de alta resistencia gestionan sin esfuerzo rollos de película maestra más grandes y pesados. Los aplicadores de cinta adhesiva especializados sellan los sobres de forma segura. Aplican tiras adhesivas destructivas destinadas a exponer permanentemente los intentos de manipulación.
La evaluación de la experiencia del fabricante protege su importante inversión de capital. Debe auditar cuidadosamente los registros de seguimiento de los proveedores antes de firmar contratos. Solicite estudios de casos verificados que involucren sus aplicaciones de polímeros específicas. Un proveedor puede sobresalir en plásticos rígidos pero tener dificultades con las películas delgadas. La experiencia de campo es inmensamente importante.
Las capacidades de ingeniería personalizada separan a los proveedores promedio de los socios de fabricación excepcionales. Los diseños de las fábricas varían significativamente entre las diferentes instalaciones. Robusto El soporte de configuración de la máquina de bolsas resuelve complejos problemas de integración. Los proveedores deberían adaptarse con entusiasmo a anchos de banda personalizados. Deben cumplir con estándares de cumplimiento eléctrico específicos como CE o UL según su región. La integración en los sistemas ERP de fábrica existentes agiliza la recopilación de datos críticos. Los controladores lógicos programables (PLC) modernos exportan datos de producción sin problemas. Los gerentes pueden monitorear las velocidades de las máquinas, los códigos de falla y los rendimientos diarios de forma remota. Esta conectividad convierte una máquina independiente en un nodo de fábrica inteligente.
La implementación implica riesgos operativos notables. Defina un cronograma de implementación estándar al principio de las discusiones. Describa expectativas estrictas para las pruebas de aceptación en fábrica (FAT). Coordinar claramente la logística de envío y las fases de instalación. La capacitación de los operadores garantiza operaciones diarias fluidas después de que los ingenieros se van.
Mejor práctica: envíe los rollos de película exactos a las instalaciones del proveedor. No confíe en materiales de prueba genéricos. Su espesor de micras específico y sus niveles de aditivos deslizantes cambian por completo el comportamiento de la máquina. La prueba de aceptación en fábrica debe replicar las condiciones reales del taller. Exige una carrera continua de 60 minutos. Supervise la tasa de rechazo con precisión durante este período. El verdadero rendimiento se revela durante operaciones sostenidas.
Los acuerdos de nivel de servicio (SLA) garantizan una producción continua a lo largo de los años. Exija capacidades de resolución de problemas remota utilizando sensores de IoT modernos. Confirme la rápida disponibilidad de repuestos en su región geográfica específica. Revise detenidamente los términos de la garantía para comprender la cobertura de los componentes portátiles.
Cuadro de evaluación de SLA del proveedor |
||
Categoría de servicio |
Oferta de proveedor estándar |
Expectativa del socio premium |
|---|---|---|
Solución de problemas |
Soporte por correo electrónico y teléfono durante el horario comercial. |
Diagnóstico de PLC remoto las 24 horas, los 7 días de la semana a través de puertas de enlace seguras de IoT. |
Piezas de repuesto |
Enviado internacionalmente dentro de 7-14 días. |
Depósito local con existencias de piezas desgastables para entrega en 48 horas. |
Capacitación del operador |
Manual básico proporcionado en el momento de la entrega. |
Capacitación de ingenieros en sitio que cubre mantenimiento y seguridad. |
Siempre haga coincidir su tipo exacto de polímero (PE versus PP) con los controles térmicos y sistemas de tensión específicos de la máquina.
Calcule la producción real de la fábrica teniendo en cuenta el tiempo de actividad continuo, las tasas de desechos realistas y los períodos de mantenimiento.
Alinee la arquitectura mecánica de su máquina directamente con los requisitos de su producto final, como la resistencia del sello inferior o la velocidad de varios carriles.
Recopile un lote completo de muestras de materiales específicos y exija una rigurosa prueba de aceptación en fábrica.
Redacte una lista de verificación de adquisiciones obligatoria que tenga como objetivo el soporte confiable de proveedores, repuestos locales y capacidades de diagnóstico remoto antes de solicitar cotizaciones.
R: Sí, pero requiere configuraciones especializadas de doble sellado y controladores de temperatura digitales precisos. No puede utilizar una configuración básica. Los operadores deben cambiar físicamente las mordazas de sellado y ajustar la configuración de tensión. Espere un tiempo de cambio más largo entre ejecuciones de polímeros.
R: Los plazos de entrega suelen oscilar entre 45 y 90 días. Esto depende en gran medida de la complejidad de los archivos adjuntos solicitados. Las funciones de automatización avanzadas, los anchos de banda personalizados y las unidades de punzonado especializadas generalmente acercan los cronogramas de entrega a los 90 días.
R: Insista en realizar una prueba de aceptación en fábrica (FAT) utilizando su material en rollo específico. Haga funcionar el equipo continuamente durante al menos 60 minutos. Mida el número exacto de bolsas utilizables producidas. Esta prueba ampliada revela con precisión la verdadera eficiencia operativa y expone tasas de desechos ocultas.