Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-13 Origen: Sitio
Los convertidores de películas se enfrentan a una realidad brutal en la planta. Los mandatos de sostenibilidad lo obligan a utilizar porcentajes más altos de contenido reciclado. Al mismo tiempo, los volátiles mercados de resinas vírgenes reducen sus márgenes operativos. Necesita una forma práctica de procesar chatarra sin producir película de basura. Si intenta arrojar plásticos reciclados posconsumo (PCR) o carbonato de calcio pesado (CaCO3) en una línea monocapa estándar, chocará contra una pared. La resistencia a la tracción disminuye. La superficie tiene un aspecto terrible. Los termosellados fallan en la máquina de bolsas. Esto obliga a los gerentes de planta a arrinconarse.
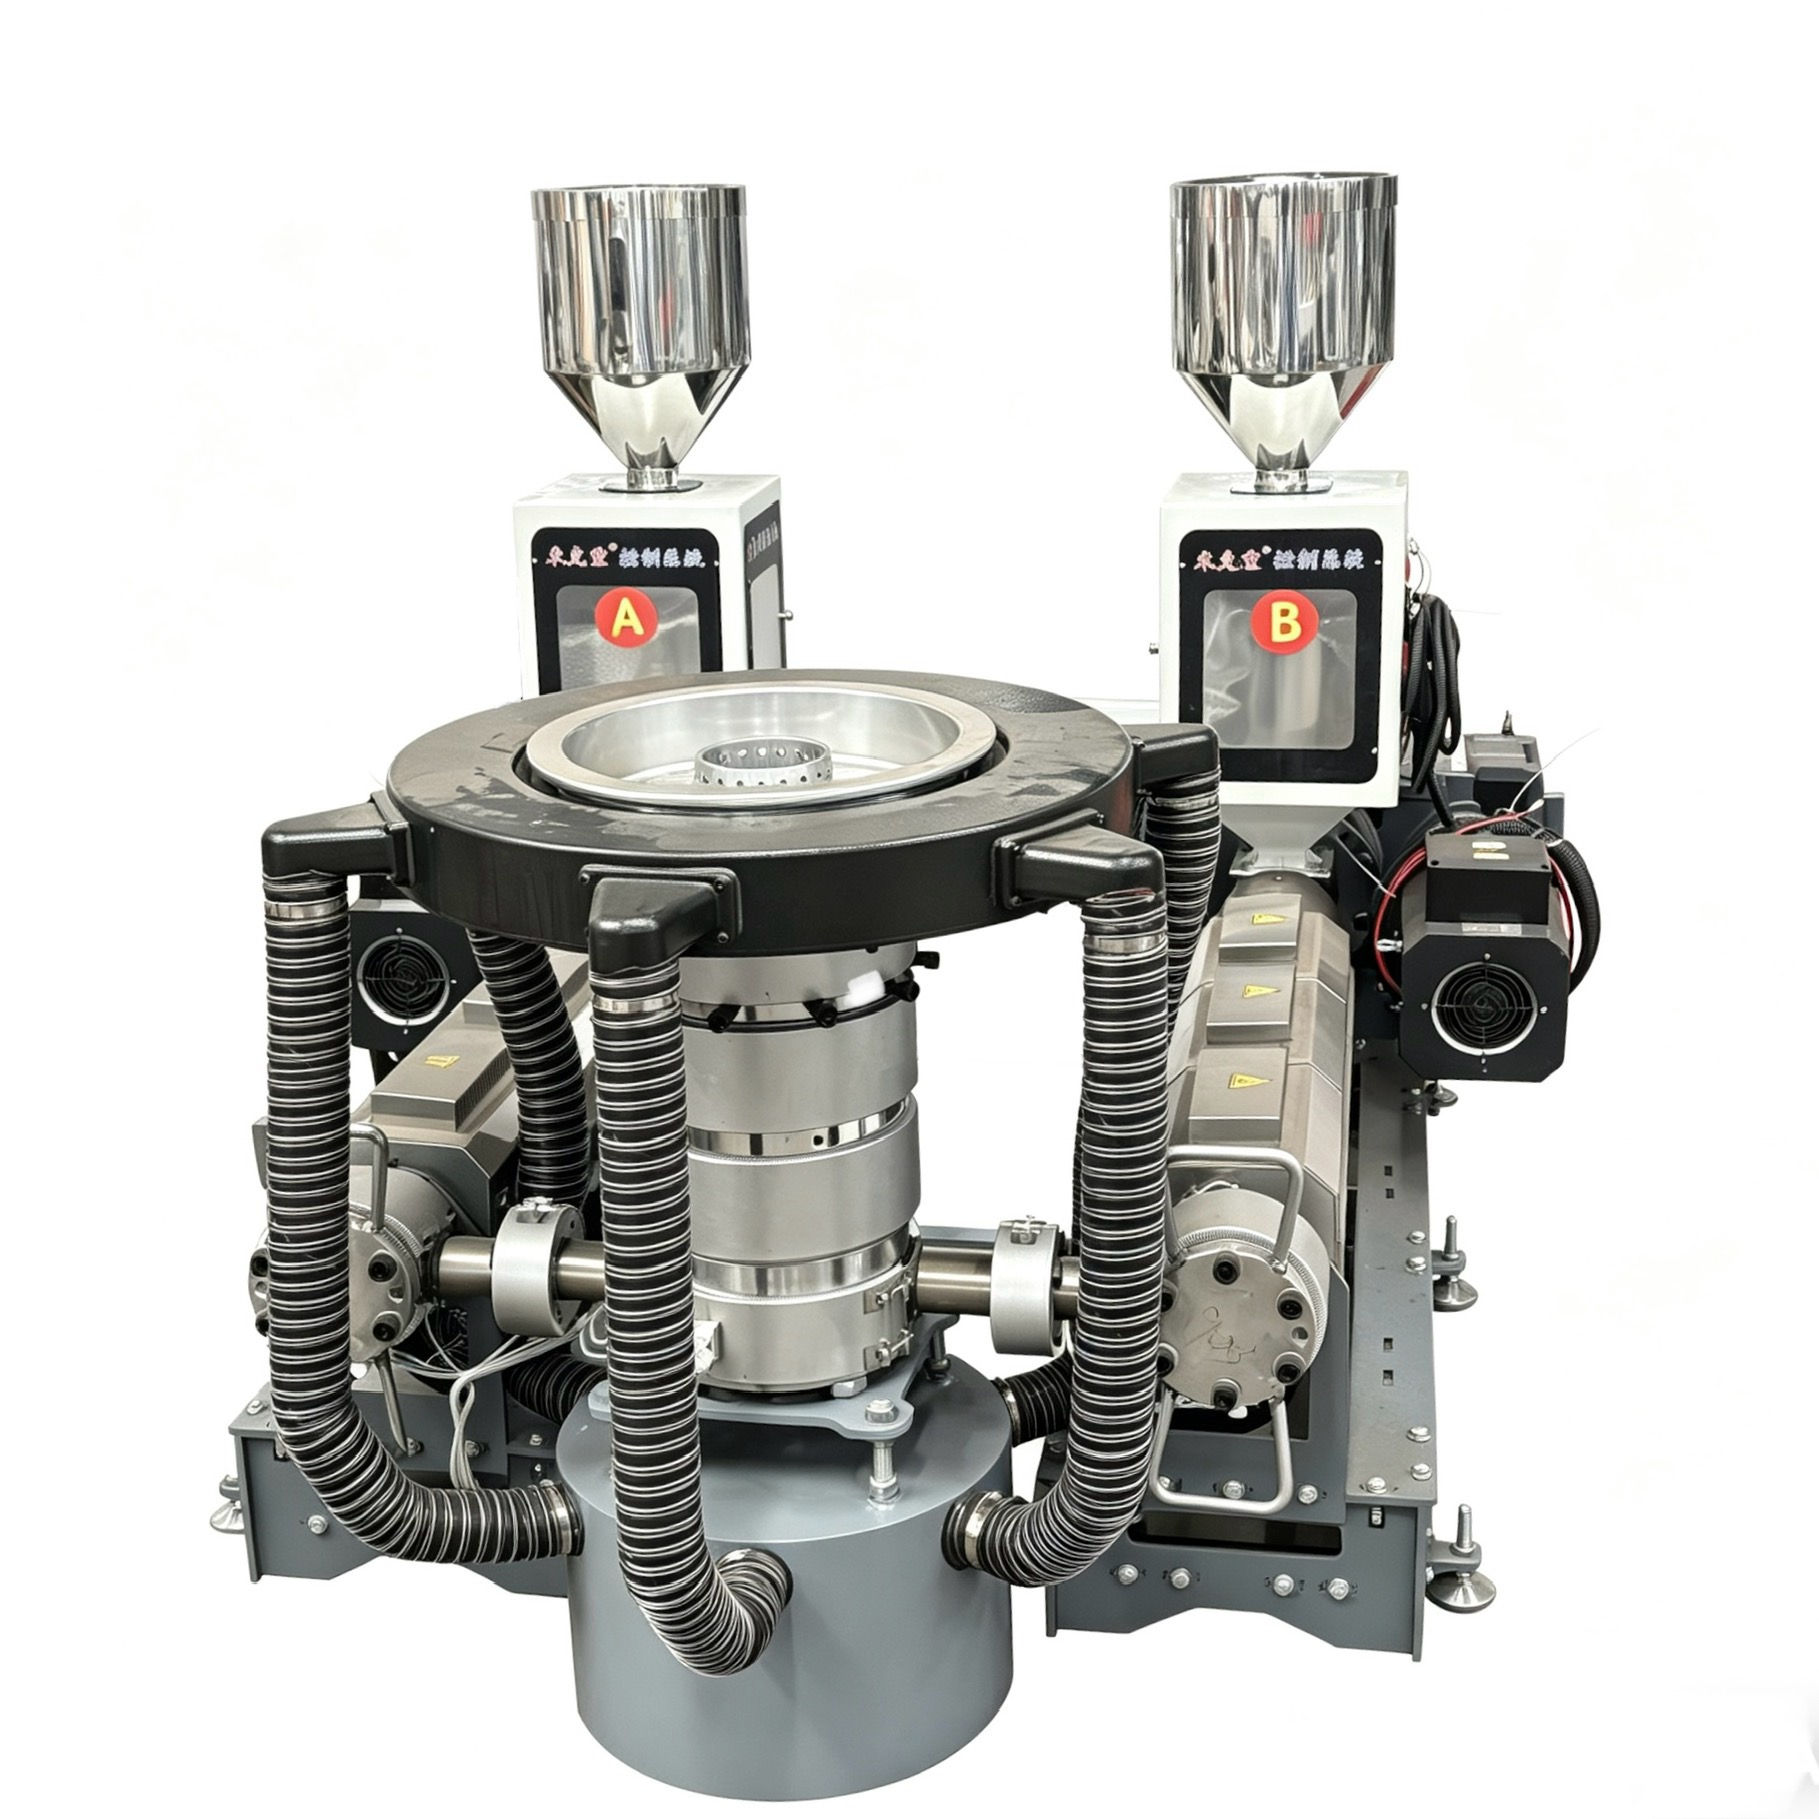
El La máquina sopladora de película ABA soluciona exactamente este problema. Le permite enterrar materiales reciclados baratos y altamente contaminados en la gruesa capa central. Luego lo cubres con finas capas de resina virgen en el exterior. Obtiene la resistencia mecánica y el acabado brillante de la película virgen y, al mismo tiempo, reduce drásticamente el consumo de materia prima. Comprender cómo aprovechar este equipo separa las operaciones de extrusión rentables de aquellas que luchan por sobrevivir.
Reducción de costos de materiales: las configuraciones ABA permiten a los convertidores utilizar porcentajes significativos de material reciclado o CaCO3 en la capa intermedia, lo que reduce drásticamente los costos generales de resina sin sacrificar la integridad de la película.
Gasto de capital optimizado: la utilización de dos extrusoras para producir una película de coextrusión de tres capas ofrece una inversión inicial más baja, una estructura más simple y una operación más sencilla en comparación con las configuraciones tradicionales ABC (tres extrusoras).
La paradoja de la 'película más fuerte': La dinámica estructural sinérgica de la coextrusión significa que una película ABA a menudo puede lograr una mayor resistencia al desgarro y a la perforación que una película monocapa más gruesa mezclada con la misma cantidad de contenido reciclado.
Calidad sin concesiones: Las capas vírgenes 'A' garantizan un acabado superficial brillante, una capacidad de impresión confiable y un sólido rendimiento de termosellado, enmascarando eficazmente las impurezas de la capa 'B' reciclada.
Versatilidad de aplicación: Ideal para productos de gran volumen y de bajo costo, como bolsas de basura, bolsas de compras, sobres de mensajería y películas agrícolas.
La base mecánica se basa en dos extrusoras que alimentan un único cabezal de troquel especializado. Este sistema crea tres capas distintas a partir de dos fuentes de materiales. El extrusor principal maneja la capa central 'B'. La extrusora secundaria procesa las capas exteriores 'A'. El cabezal de troquel divide el flujo de fusión del extrusor secundario y lo dirige para formar las capas interna y externa de la burbuja de película.
Los operadores suelen ejecutar proporciones de capas como 20/60/20 o 10/80/10. La capa central 'B' absorbe la mayor parte del volumen del material. Esta gruesa capa intermedia se empaqueta con gránulos de PCR, chatarra industrial o compuestos pesados de CaCO3. Las finas capas 'A' requieren una mínima cantidad de resina virgen. Esta distribución precisa de polímeros garantiza la integridad estructural al tiempo que diluye en gran medida los gastos de materia prima.
Relación de capa (A/B/A) |
Espesor del núcleo |
Uso de resina virgen |
Aplicación ideal |
|---|---|---|---|
30 / 40 / 30 |
Moderado |
Alto |
Bolsas de compras premium para minoristas que requieren mucho brillo. |
20 / 60 / 20 |
Grueso |
Medio |
Sobres y bolsas de envío estándar para mensajería. |
10 / 80 / 10 |
Máximo |
Bajo |
Bolsas de basura resistentes y películas de abono agrícola. |
El cabezal de troquel dicta el éxito de toda la operación. Debe garantizar velocidades de flujo uniformes en las tres capas. Un diseño deficiente del troquel conduce a la mezcla de capas o a la inestabilidad interfacial. Esto provoca defectos visuales, bandas de calibre y puntos débiles en la película. Los troqueles de mandril en espiral avanzados mantienen una distribución precisa del espesor. Evitan que el núcleo reciclado altamente viscoso rompa las finas capas de piel virgen durante la extrusión.
El diseño del tornillo para la extrusora 'B' requiere una geometría específica. Debe manejar materiales abrasivos y pellets reciclados inconsistentes sin degradar la calidad del fundido. Los ingenieros utilizan tramos de barrera y secciones de mezcla Maddock especializadas. Estos diseños garantizan una masa fundida homogénea incluso cuando se procesan piensos muy contaminados. El tornillo debe generar suficiente cizallamiento para fundir el polímero sin sobrecalentar los sensibles compuestos reciclados. Una gestión térmica adecuada evita la degradación de la cadena polimérica antes de que la masa fundida llegue al labio del troquel.
Las resinas recicladas suelen contener partículas no derretidas, geles, polvo de papel y decoloración. El procesamiento de estos materiales en una sola capa expone estos defectos directamente en la superficie de la película. Las capas exteriores 'A' de una configuración ABA encapsulan este núcleo reciclado por completo. El polietileno virgen forma una barrera suave y continua sobre las imperfecciones. Esta encapsulación evita que los geles creen concentradores de tensión en la superficie, que normalmente provocan desgarros de la red.
Mantener el brillo de la superficie no es negociable para el procesamiento posterior. Una superficie virgen lisa permite un tratamiento corona consistente. Este tratamiento aumenta la tensión superficial (nivel de dinas) de la película, preparándola para la impresión flexográfica de alta calidad. Las tintas se adhieren mal a las superficies rugosas e inconsistentes típicas de las películas monocapa con alto contenido reciclado. La estructura ABA garantiza una imprimibilidad fiable y un gran atractivo visual en el lineal.
La física de un Las películas de coextrusión de tres capas difieren significativamente de las mezclas monocapa. Cuando se mezcla material reciclado en una sola capa, las impurezas alteran la matriz polimérica. Esto crea puntos débiles microscópicos. Bajo tensión, la película se rompe fácilmente. En una estructura ABA, las capas exteriores vírgenes actúan como una piel estructural. Piense en ello como las bridas de acero de una viga en I. Proporcionan la elasticidad y resistencia a la tracción necesarias.
Este enfoque multicapa compensa las propiedades mecánicas reducidas del núcleo reciclado. Las pieles exteriores absorben las fuerzas de impacto iniciales durante las pruebas de caída de dardos y resisten los pinchazos. Incluso con un núcleo quebradizo y muy lleno, las capas exteriores flexibles mantienen unida la estructura. Esta dinámica explica por qué las películas coextruidas producen una red plástica más resistente a un costo menor en comparación con las alternativas monocapa del mismo espesor de micras.
El embalaje básico requiere criterios de éxito específicos. La película debe soportar peso, resistir el desgarro en la dirección de la máquina (MD) y sellar de manera confiable. Un estándar La máquina sopladora de película de PE tiene dificultades para cumplir con estos criterios cuando procesa altos niveles de contenido reciclado. La combinación de resinas vírgenes y recicladas en una sola capa provoca una degradación lineal de la calidad de la película. Cada aumento porcentual en el contenido reciclado reduce directamente la resistencia mecánica de la película.
Esta limitación restringe el contenido reciclado a porcentajes bajos antes de que ocurra una falla catastrófica. Los operadores suelen alcanzar un máximo de entre un 15 y un 20 % de material reciclado en configuraciones monocapa. Superar este umbral da como resultado una película quebradiza, una línea de escarcha que rebota, roturas frecuentes de la banda y sellados térmicos deficientes. La configuración monocapa simplemente no puede ocultar las deficiencias físicas de las cadenas de polímeros degradadas.
La huella del equipo y el consumo de energía varían mucho entre configuraciones. Una máquina ABC utiliza tres extrusoras independientes. Esto requiere más espacio, mayor consumo eléctrico, tres cajas de cambios separadas y programas de mantenimiento complejos. Las máquinas ABA utilizan sólo dos extrusoras. Esto reduce significativamente la inversión de capital inicial. Consumes menos energía y necesitas menos repuestos en el almacén.
Las máquinas ABC ofrecen total independencia de capas. Son esenciales para películas de barrera complejas que requieren distintos polímeros como EVOH, nailon o capas de unión en el núcleo. Sin embargo, para el embalaje estándar, esta complejidad es una pérdida de dinero. Las máquinas ABA brindan los beneficios estructurales exactos necesarios para la integración del reciclado. Obtendrá las propiedades físicas necesarias de las tres capas a un coste menor y con una formación del operador mucho más sencilla.
Característica |
Extrusión monocapa |
Coextrusión ABA |
Coextrusión ABC |
|---|---|---|---|
Conteo de extrusoras |
1 |
2 |
3 |
Contenido máximo reciclado |
15% - 20% |
50% - 80% (básico) |
50% - 80% (básico) |
Inversión inicial |
Bajo |
Medio |
Alto |
Complejidad operativa |
Simple |
Moderado |
Alto |
Gastos generales de mantenimiento |
Bajo |
Medio |
Alto (3 motores, 3 variadores) |
Aplicación primaria |
Películas vírgenes básicas |
Bolsas recicladas económicas |
Envases de barrera complejos |
Los escenarios de formulación realistas dependen completamente de la aplicación de uso final. Las bolsas de compras requieren un equilibrio entre resistencia y estética. Para estos, los operadores suelen utilizar entre un 20% y un 30% de plásticos reciclados posconsumo (PCR) en la capa central. Esto mantiene una sensación premium al tiempo que reduce los costos. Las bolsas de basura resistentes tienen diferentes requisitos. Aquí se puede introducir hasta un 70 % de contenido reciclado o CaCO3 de alta carga en la capa intermedia.
La integración de CaCO3 ofrece ventajas térmicas únicas para producción de películas recicladas . El carbonato de calcio conduce el calor mejor que el polietileno. Cuando se empaqueta en la capa central, extrae el calor de la burbuja más rápido. Un enfriamiento más rápido permite a los operadores aumentar la velocidad del rodillo prensador. Esta propiedad térmica aumenta activamente la producción general de la máquina, lo que combina el ahorro de costos de material con una mayor eficiencia de producción.
La tecnología de mezcla gravimétrica avanzada es obligatoria para operaciones de alta eficiencia. Estos sistemas de dosificación por pérdida de peso pesan los materiales continuamente antes de introducirlos en la garganta del extrusor. Garantizan relaciones A/B/A precisas independientemente de los cambios en la densidad aparente. Los pellets reciclados suelen variar enormemente en tamaño y peso. Los dosificadores volumétricos no pueden compensar estas variaciones, lo que genera una distribución inconsistente de las capas y un desperdicio de resina virgen.
Los sistemas gravimétricos optimizan el proceso de extrusión. Evitan el desperdicio de material virgen controlando estrictamente el espesor de la capa 'A' hasta el micrón. Si la capa central fluctúa, el sistema ajusta automáticamente las velocidades del tornillo para mantener la proporción objetivo. Esta precisión mantiene una resistencia constante de la película a pesar de las alimentaciones recicladas altamente variables. Elimina la necesidad de que los operadores compensen excesivamente manualmente con costosa resina virgen solo para mantener estable la burbuja.
Evaluar el período de recuperación de una máquina ABA requiere un marco estructurado. Debe calcular el delta entre los precios de LLDPE/HDPE virgen y los precios de pellets reciclados o CaCO3. Realice un seguimiento de estas cifras durante un año de producción estándar. Determine su tonelaje anual y calcule el porcentaje exacto de material que pasó de virgen a reciclado.
Por ejemplo, trasladar el 50% de su volumen total de resina a un compuesto de capa central que cuesta la mitad del precio de la resina virgen genera enormes ahorros mensuales. Tenga en cuenta el consumo de energía reducido en comparación con una línea ABC. Reste el gasto de capital inicial. En operaciones de gran volumen que producen bolsas de basura o sobres de mensajería, el ahorro de material por sí solo suele cubrir el coste de la máquina en un plazo de 12 a 18 meses.
El procesamiento de materiales abrasivos introduce un desgaste severo en la maquinaria. El carbonato de calcio y la PCR contaminada actúan como papel de lija dentro del barril. Los componentes de acero estándar se degradan rápidamente en estas condiciones. Este desgaste aumenta la holgura entre las hélices y la pared del cañón. Un mayor espacio libre reduce la eficiencia del bombeo, reduce la producción y provoca graves fluctuaciones en la temperatura del material fundido.
Debe especificar tornillos y cilindros bimetálicos para el extrusor 'B'. Los fabricantes recubren estos componentes con carburo de tungsteno o aleaciones endurecidas similares. Esta estrategia de mitigación previene el desgaste prematuro. Mantiene la eficiencia de extrusión a largo plazo y protege su inversión. No mejorar la metalurgia del extrusor central garantiza un costoso tiempo de inactividad y una frecuente reconstrucción del tornillo.
La gestión de las temperaturas y presiones del material fundido se vuelve muy compleja cuando se ejecutan flujos de reciclado variables. Los materiales reciclados a menudo tienen índices de flujo de fusión (MFI) inconsistentes. Los operadores deben monitorear de cerca los transductores de presión. Los picos repentinos en la presión del troquel indican bloqueos o material degradado. La tripulación debe poseer la experiencia para ajustar dinámicamente los perfiles de temperatura PID para evitar roturas de la red.
Se requiere filtración continua en estado fundido. Necesita cambiadores de pantalla de doble pistón en el extrusor 'B'. Estos dispositivos filtran el papel, el aluminio o los polímeros degradados no fundidos del flujo de PCR. Un cambiador de malla continuo permite a los operadores cambiar los filtros obstruidos sin detener la línea de extrusión. Esto evita bloqueos de matrices, reduce el tiempo de inactividad de la máquina y mantiene altos los rendimientos de producción.
Evaluar la capacidad de un fabricante para personalizar las geometrías de los tornillos. No acepte diseños de tornillos disponibles en el mercado para procesamiento con alto contenido reciclado. El proveedor debe analizar sus mezclas de materiales específicas. Deben diseñar el tornillo 'B' con zonas de mezcla y velocidades de corte apropiadas para manejar sus proporciones exactas de PCR o CaCO3. Solicite dibujos de ingeniería o datos de simulación que demuestren la capacidad de fusión del tornillo antes de firmar una orden de compra.
La calidad del troquel de coextrusión es el componente más crítico a inspeccionar durante la evaluación del proveedor. Un troquel mal mecanizado garantiza una distribución desigual de las capas. Solicitar datos de variación de ancho de instalaciones anteriores. Busque tolerancias dentro de 2 Sigma. El troquel debe mantener una estricta separación de las capas hasta su salida del labio. La calidad del revestimiento de la superficie dentro de los canales de la matriz también evita que el polímero se atasque y se degrade.
Evaluar la infraestructura de refrigeración. Los anillos de aire avanzados de doble labio estabilizan la burbuja inmediatamente después de salir del troquel. Los sistemas de enfriamiento de burbujas internas (IBC) son esenciales para lograr un alto rendimiento. IBC utiliza sopladores de escape y sensores ultrasónicos para intercambiar aire caliente dentro de la burbuja con aire frío. Esto maximiza la eficiencia de enfriamiento y estabiliza la red. Un sistema de enfriamiento robusto dicta directamente la velocidad máxima de línea que puede alcanzar.
Asociarse con una empresa confiable El fabricante de máquinas de película soplada garantiza el éxito operativo a largo plazo. Busque proveedores que integren tecnologías avanzadas de control de perfiles. Los sistemas de control de calibre automatizados miden el espesor de la película y ajustan el enfriamiento localizado del anillo de aire para corregir las desviaciones automáticamente. Esto reduce la dependencia de los ajustes manuales del operador y reduce los rollos de desechos.
Investigar su infraestructura postventa. Necesita un reemplazo rápido de herramientas y disponibilidad garantizada de repuestos. El soporte de diagnóstico remoto es una necesidad. El fabricante debería poder iniciar sesión en su PLC de forma remota para solucionar fallas del variador o anomalías de temperatura. Esta capacidad minimiza el tiempo de inactividad y mantiene intacto su programa de producción cuando los técnicos locales no están disponibles.
Solicite pruebas exhaustivas de materiales con sus mezclas específicas de resina reciclada y CaCO3 antes de comprometerse con la compra de una máquina.
Audite las capacidades de fabricación de cabezales de troquel de proveedores potenciales para garantizar una distribución de capas precisa y tolerancias de calibre ajustadas.
Especifique tornillos bimetálicos y cambiadores de pantalla continuos de doble pistón para que la extrusora central maneje materiales abrasivos y contaminados.
Instale sistemas de dosificación gravimétrica para controlar estrictamente las proporciones de materiales y evitar el desperdicio de costosas resinas vírgenes.
R: El porcentaje máximo depende completamente de la calidad del material y la aplicación final. Para envases minoristas de alta gama, los operadores suelen utilizar entre un 20% y un 30% de material reciclado en el núcleo. Para aplicaciones de uso pesado, como bolsas de basura, puede aumentar la capa central hasta un 50-80 % de contenido reciclado o CaCO3 sin fallas catastróficas.
R: Sí. Las máquinas ABA son muy versátiles. Sin embargo, el procesamiento de diferentes resinas requiere espacios de matriz específicos o insertos de matriz intercambiables. El HDPE requiere una relación de explosión y una altura de cuello diferentes en comparación con el LDPE. Los operadores deben ajustar el labio del troquel y los parámetros de enfriamiento para adaptarse a la reología específica del polímero elegido.
R: Una máquina ABA elimina la necesidad de una tercera extrusora. Esta reducción reduce los costos de capital iniciales. También reduce significativamente el consumo continuo de energía, requiere menos espacio y reduce el mantenimiento mecánico. Se logra una estructura de película de coextrusión de tres capas con la sobrecarga operativa de un sistema de dos extrusoras.
R: Sí. El carbonato de calcio es un mineral opaco. Agregarlo a la capa central hará que la película resultante sea opaca o lechosa. Esto hace que la formulación sea muy adecuada para bolsas de basura, bolsas de mensajería o películas de abono agrícola. No es adecuado para aplicaciones que requieren envases de alta claridad.
R: Las películas monocapa con alto contenido reciclado a menudo sufren de sellados térmicos débiles e inconsistentes debido a impurezas. La configuración ABA coloca polietileno virgen puro en las capas exteriores 'A'. Esto proporciona una superficie de polímero limpia y consistente que se funde uniformemente durante el proceso de termosellado, lo que garantiza cierres robustos y confiables.
R: Las películas ABA son ideales para productos de gran volumen y económicos que no requieren barreras de gas complejas. Las aplicaciones más comunes incluyen bolsas tipo camiseta para la compra, bolsas de basura resistentes, sacos de envío industriales, sobres opacos para mensajería y diversas películas agrícolas donde se prioriza la resistencia y el bajo costo.