Görüntüleme: 100 Yazar: Site Editörü Yayınlanma Zamanı: 2026-06-26 Kaynak: Alan
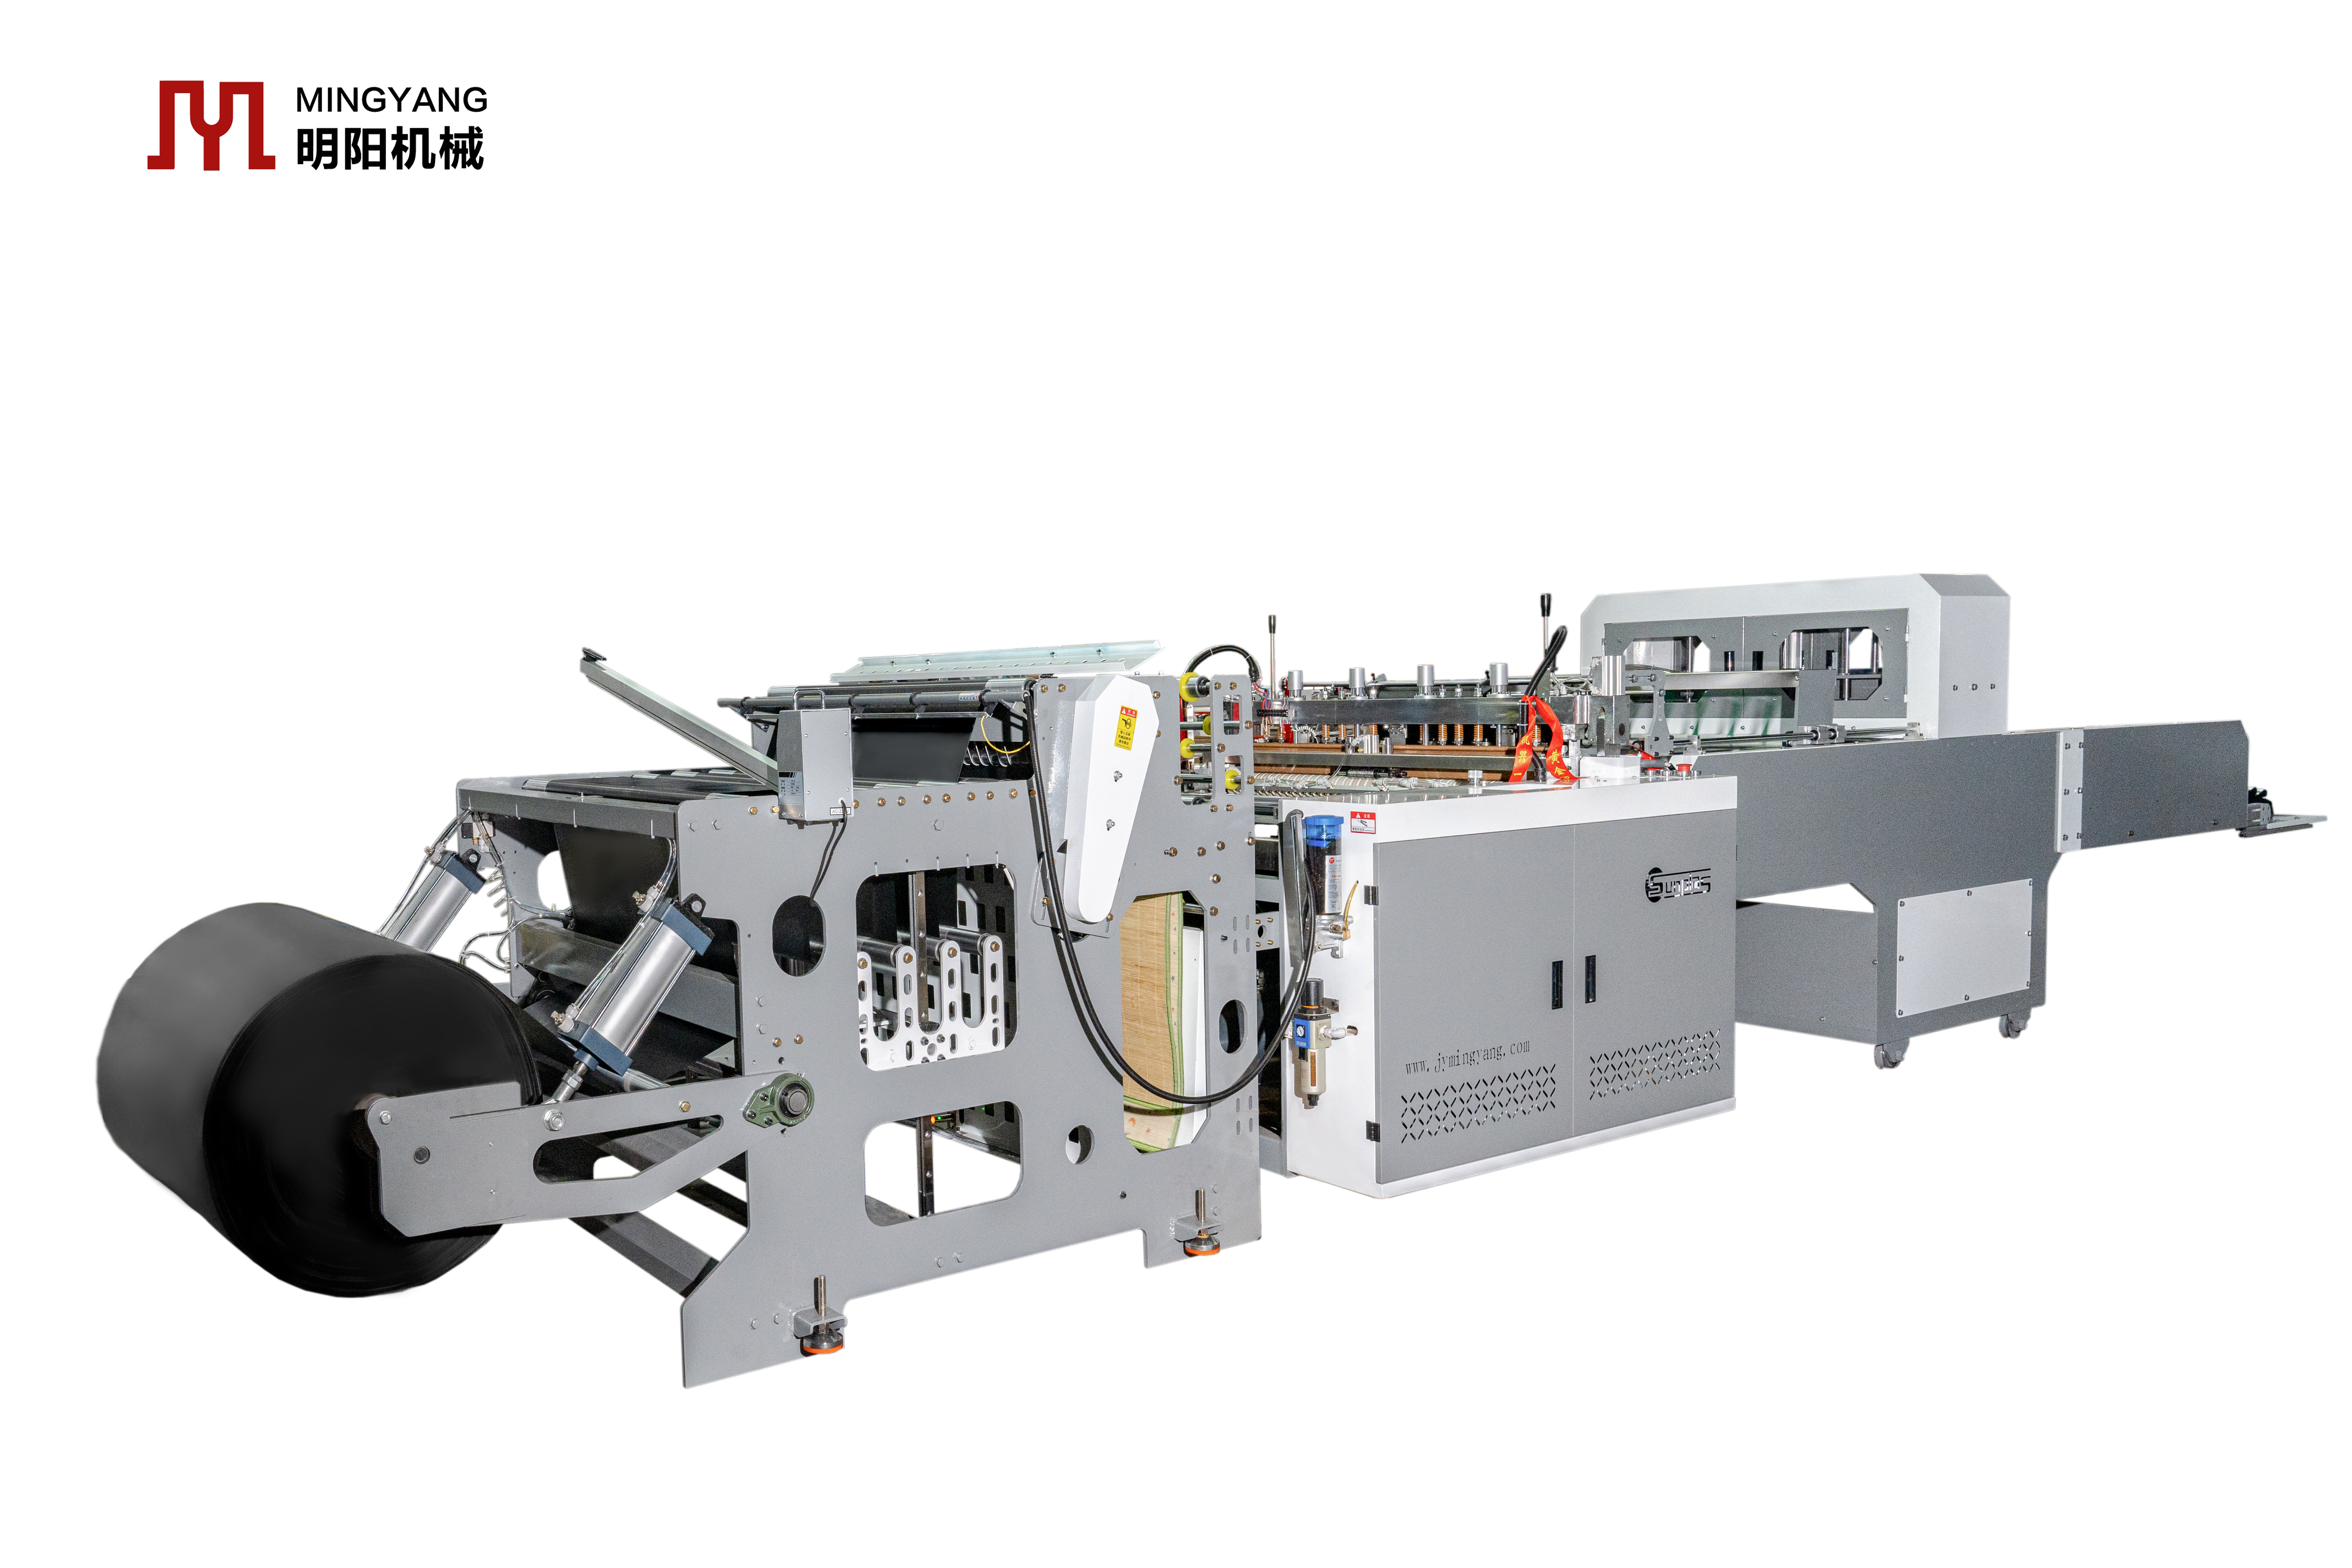
Isıyla yapıştırma ve soğuk kesme poşeti makinesi arasında seçim yapmak, üretim verimini, malzeme uyumluluğunu ve son ambalaj bütünlüğünü doğrudan etkiler. Tesis yöneticileri bu seçimin günlük verimliliği belirlediğini biliyor. Ekipman spesifikasyonunda hafif bir yanlış hesaplama, malzeme israfına, sık sık aksamalara veya ambalaj partilerinin reddedilmesine neden olur.
Torba yapım makineleri genellikle iki ana malzeme ayırma kategorisine ayrılır. Bunlardan ilki, filmi bölmek için sıcak kesimler ve yapıştırmalar kullanan termal ayırmaya dayanır. İkincisi, soğuk kesim için keskin bıçaklara dayanan mekanik kesmeyi kullanır. Her teknoloji, son ayırma aşamasında polimerleri farklı şekilde işler.
Bu kılavuzda mekanik gerçekler, işletme giderleri ve kesin uygulama senaryoları açıklanmaktadır. Tam ihtiyaçlarınıza göre doğru ekipmanı nasıl belirleyeceğinizi öğreneceksiniz. Döngü hızlarından malzeme sınırlamalarına kadar her şeyi detaylandırarak paketleme hatlarınızı optimize etmenize yardımcı oluyoruz.
Mekanik Fark: Isıyla yapıştırma, filmi aynı anda eritip ayıran termal elemanlara dayanırken, soğuk kesmede mekanik bıçaklar kullanılır (genellikle ayrı bir sıcak tel alt contayla eşleştirilir).
Malzeme Uygunluğu: Soğuk kesim, yüksek hızlı PE film torba üretimi (HDPE/LDPE) için endüstri standardıdır; ısıyla yapıştırma ise PP, BOPP ve karmaşık lamine yapılarda mükemmeldir.
Üretim Hızı: Soğuk kesme, kesme noktasında gereken soğuma süresinin olmaması nedeniyle genellikle dakika başına daha yüksek çevrimler sunar.
İşletme Giderleri: Isıyla kapatıcılar sarf malzemelerinin (Teflon bantlar, ısıtma telleri) sık sık değiştirilmesini gerektirirken, soğuk kesiciler periyodik bıçak bileme ve gerginlik ayarlamaları gerektirir.
Bu iki sistem arasındaki temel mühendislik farkını anlamak, plastik ağları fiziksel olarak nasıl ayırdıklarını incelemeyi gerektirir. Pazarlama jargonunu bir kenara bırakmalı ve kesim istasyonunda meydana gelen farklı mekanik eylemlere odaklanmalıyız.
A ısıyla yapıştırma torbası makinesi, malzemeyi parçalamak için termal enerji kullanır. Isıtılmış bir bıçak veya tel polimer ağının üzerine düşer. Kaynaklı bir dikiş oluşturmak için plastiği eritiyor ve tek bir akıcı hareketle torbayı ağdan ayırıyor. Termal enerji filmin moleküler bağlarını kırar ve bunları kesme çizgisi boyunca anında yeniden birleştirir.
Bu termal ayırma belirli bir fiziksel sonuç bırakır. Bitmiş üründe, genellikle damak contası olarak adlandırılan, hafif sert, kaynaklı bir kenar göreceksiniz. Bu kenar çevredeki filmden daha kalın bir his verir. Güçlü yan dikişler gerektiren belirli torba türleri için mükemmel yapısal bütünlük sağlar.
Bu teknolojinin uygulanması hassas çevresel kontrol gerektirir. Makine, termal elemanları yönetmek için yüksek doğruluklu sıcaklık kontrol modüllerine, genellikle PID kontrolörlerine ihtiyaç duyar. Sıcaklık düşerse contalar zayıflar. Sıcaklık yükselirse film yanar.
En İyi Uygulama: PID denetleyicilerinizi aylık olarak kalibre edin. Termal sürüklenme, özellikle ortam fabrika sıcaklıkları mevsimler arasında dalgalandığında, boncuk contalarının tutarsız olmasına neden olur.
A soğuk kesme poşeti makinesi tamamen kinetik enerjiye dayanır. Plastiği fiziksel olarak kesmek için ağır hizmet tipi bir mekanik bıçak kullanır. Üreticiler bunu tipik olarak giyotin bıçağının dikey olarak düşmesi veya döner 'uçan' bıçağın ağ boyunca dilimlenmesi şeklinde yapılandırırlar. Eylem, kağıdı kesen makası andırıyor.
Soğuk kesme yalnızca malzemeyi ayırdığından, operatörler genellikle bunu ayrı bir sızdırmazlık mekanizmasıyla eşleştirir. Sağlam bir bakır sızdırmazlık çubuğu genellikle soğuk kesim gerçekleşmeden sadece birkaç milisaniye önce bir alt sızdırmazlık uygular. Makine mührü oluşturur, ağı ilerletir ve ardından torbayı mekanik olarak keserek serbest bırakır.
Bu mekanik kesme temiz, kaynaşmamış, açık bir kenar bırakır. Ayrılan plastik tamamen düz kalır. Polimerin fiziksel özellikleri kesim bölgesinde tamamen değişmeden kalır.
Yaygın Hata: Kesme vuruşu sırasında uygun ağ gerginliğini koruyamamak. Gevşek bir ağ, bıçağın plastiği kesmek yerine katlamasına neden olur ve bu da kenarların pürüzlü olmasına neden olur.
Belirli film türlerini uygun kesme teknolojisiyle hizalamak, üretim başarınızı belirler. Bazı polimerler ısıya güzel tepki verir, bazıları ise mekanik kesme gerektirir. Aşağıdaki matris, polimer kimyasına dayalı optimal eşleşmeleri özetlemektedir.
Film Türü |
Önerilen Teknoloji |
Kenar Bitirme Sonucu |
Birincil Başvuru |
|---|---|---|---|
Yüksek Yoğunluklu Polietilen (HDPE) |
Soğuk Kesim |
Temiz, düz açık kenar |
Market poşetleri, tişört poşetleri |
Alçak Yoğunluklu Polietilen (LDPE) |
Soğuk Kesim |
Temiz, kaynaşmamış kenar |
Endüstriyel gömlekler, düz çantalar |
Polipropilen (PP) |
Isı Sızdırmazlığı |
Sert boncuk contası |
Giyim çantaları, perakende ambalajlar |
Çift Eksenli Yönlendirilmiş PP (BOPP) |
Isı Sızdırmazlığı |
Hermetik kaynak |
Gıda ambalajı, fırın poşetleri |
Lamine Yapılar |
Isı Sızdırmazlığı |
Kaynaklı, kaynaşmış kenar |
Dik duran torbalar, karmaşık torbalar |
Soğuk kesme, yüksek hacimli uygulamalar için üstün bir tercihtir PE film torba üretimi . Polietilen benzersiz esneme özelliklerine sahiptir. Oldukça esnek bir lastik bant gibi davranır. Bir örs boyunca uygun şekilde gerildiğinde PE, soğuk bir bıçağın anlık mekanik kesmesine son derece iyi tepki verir. Tişört poşetleri, düz poşetler ve çöp poşetleri üzerinde mükemmel düz kesimler elde edersiniz.
PE'nin sıcak kesime tabi tutulması çoğu zaman ciddi kalite kusurlarına neden olur. Polietilen nispeten düşük bir erime noktasına sahiptir. Operatörler PE'yi kötü kalibre edilmiş ısıyla keserse, bıçak geri çekilirken erimiş plastik ince, ağ benzeri şeritler halinde gerilir. Endüstri bu kusura 'melek kılı' adını veriyor. Bu mikroskobik teller paketleme hattını kirletiyor ve son ürünün estetik kalitesini bozuyor.
Polipropilen (PP), BOPP ve şrink filmleri işlerken ısıyla kesmeyi zorunlu kılmalısınız. Bu polimerler PE'ye kıyasla daha sert moleküler yapılara sahiptir. Bu kırılgan malzemeler üzerindeki mekanik soğuk kesimler genellikle mikro yırtıklara, pürüzlü kenarlara veya kesme hattı boyunca parçalanmaya neden olur. Isı, PP yapısını düzgün bir şekilde eriterek bu mikroskobik kırılmaları önler.
Perakende ambalajlamanın estetik gereklilikleri de termal ayrımı zorunlu kılmaktadır. Giyim çantaları, pastane poşetleri ve üst düzey kurye zarfları kusursuz, kaynaklı bir yan conta gerektirir. Isıyla kesilmiş kenar profesyonel görünür ve çantanın büyük eşyalarla doldurulduğunda yandan bölünmesini önler. Kaynaklı yan conta, bu özel perakende uygulamaları için tartışılmaz bir gereklilik olmaya devam etmektedir.
Üretim tesisleri, her iki makine tipinin gerçekçi üretim hızlarını ve fiziksel sınırlarını değerlendirmelidir. Teorik maksimumlar nadiren günlük çıktı gerçekleriyle eşleşir. Çevrim hızlarınızı neyin sınırladığını anlamak gerçekçi üretim programları planlamanıza yardımcı olur.
Soğuk kesme kurulumu genellikle termal benzerinden çok daha hızlı çalışır. Standart işlemler genellikle dakikada 150 ila 300 kesimi aşar. Mekanik kesme, bekleme süresi gerektirmez. Bıçak örse çarpar ve anında geri çekilir. Plastiğin erimesi veya katılaşması için zamana ihtiyacı yoktur. Bu anlık ayırma, servo motorların kumaşı makine boyunca maksimum hızda çekmesine olanak tanır.
Tersine, bir termal sistem, filmin termal özellikleri nedeniyle doğası gereği darboğazlıdır. Isı transferi zaman alır. Isıtılan bıçak, plastiğin tamamen erimesine yetecek kadar uzun süre dayanmalıdır. Buna 'bekleme süresi' diyoruz.
Termal makinenin çok hızlı çalıştırılması, bekleme süresini kısaltarak contaların eksik olmasına ve torbaların sızmasına neden olur. Çok yavaş çalıştırmak, bekleme süresini artırarak malzemenin bozulmasına ve yanmasına neden olur. Operatörler sıcaklık ayarlarını sürekli olarak web hızına göre dengeler. Bu hassas termal dengeleme eylemi, maksimum veriminiz üzerinde sert bir tavan görevi görür.
Her iki sistem de verimi artırmak için çok hatlı çıkış konfigürasyonlarına sahiptir. Dört hatlı soğuk kesme makinelerinin dört ayrı PE film rulosunu aynı anda işlediğini sıklıkla göreceksiniz. Dakikada 200 devirle çalışan dört şeritli bir makine, her altmış saniyede 800 torba üretiyor. Üretim miktarının makine genişliğine göre çarpılması, kesme istasyonunun mekanik sınırlarını zorlamadan üretimi ölçeklendirmenin en etkili yolunu temsil eder.
Tesis yöneticileri gerçek dünyadaki bakım gereksinimlerini ayrıntılı olarak açıklamalıdır. Ekipmanın çalışma süresi tamamen operatörlerin sarf malzemesi bozulmasını ne kadar iyi yönetebildiğine bağlıdır. Her sistemin fiziksel aşınma modellerini anlamak, vardiya ortasında beklenmeyen arızaları önler.
Termal ayırma, yüksek frekanslı yedek parçalara dayanır. Aşırı ısı, çalışma sırasında bileşenlerin sürekli olarak bozulmasına neden olur. Tesis yöneticileri, beklenmeyen aksama sürelerini önlemek için bu sürekli değişimleri hesaba katmalıdır.
Isıtma Elemanları: Dahili nikrom teller veya kartuş ısıtıcıları, sürekli genleşme ve daralma nedeniyle sonunda yanar.
Isı Yalıtım Bezi (Teflon): Operatörler, erimiş plastiğin yapışmasını önlemek için ısıtma çubuklarının üzerine Teflon bant uygular. Bu bant hızla kabarır ve aşınır, çoğu zaman haftalık olarak değiştirilmesi gerekir.
Silikon Kauçuk Silindirler: Destek örslerinde ısıya dayanıklı silikon kullanılır. Zamanla tekrarlanan basınç ve ısı, silikonun sertleşmesine, çatlamasına veya eğrilmesine neden olur.
Operatörler ayrıca karbon oluşumunu da izlemelidir. Sızdırmazlık çenesinde yanmış plastik artıkları birikiyor. Bu karbon tabakası bir yalıtkan görevi görerek ısı transferini engeller ve ani conta arızalarına neden olur. Düzenli tel fırçalama zorunlu olmaya devam etmektedir.
Soğuk kesme bakımı, odağı tamamen bıçağın ömrüne ve mekanik hizalamaya kaydırır. Sistem kesme istasyonunda ısı kullanmadığından operatörler termal bozulma yerine fiziksel sürtünmeyle uğraşır.
Bıçaklar sıkı bakım protokollerinden geçmelidir. Sonunda kilometrelerce polimer filmi dilimlemekten dolayı körelirler. Teknisyenlerin ağır bıçakları periyodik olarak çıkarmaları ve profesyonel bileme işlemine göndermeleri gerekir. Bıçağın yeniden takılması mükemmel boşluk ayarı gerektirir. Bıçak ile örs arasındaki açıklık çok gevşekse, makine filmi temiz bir şekilde kesmek yerine 'çiğnemeye' başlar.
En İyi Uygulama: Envanterinizde üç adet dönen soğuk bıçak seti bulundurun. Biri makinede koşuyor, biri rafta hazır duruyor, diğeri bileme tesisinde oturuyor. Bu, üretimin durmasını önler.
Enerji çekişi iki teknoloji arasında büyük farklılıklar gösteriyor. Termal elemanlar, sıcaklıkları 300°C'ye yakın tutmak için çok büyük ve sürekli bir elektrik çekimi gerektirir. Isıtma kartuşları, web durakladığında bile sürekli olarak güç çeker. Buna karşılık, servo tahrikli soğuk kesme bıçakları yalnızca fiili aşağı doğru hareketin milisaniyeleri sırasında önemli miktarda güç çeker. Mekanik güç çekişi kısa ve verimli aralıklarla çalışarak tesisinizin temel enerji tüketimini değiştirir.
Alıcılar değerlendiriyor ısıyla yapıştırma soğuk kesme torbası makinesi yatırımı, basit bir kısa liste mantığına ihtiyaç duyar. Doğru kriterlerin uygulanması, ekipmanınızın günlük üretim gerçeklerinize uygun olmasını sağlar.
Tesis ağırlıklı olarak alışveriş çantaları, tişört poşetleri ve endüstriyel çöp astarları dahil olmak üzere yüksek hızlı PE film poşet üretimine odaklanıyor.
Maksimum verim ve toplam günlük torba sayısının maksimuma çıkarılması, birincil operasyonel başarı kriterleriniz olarak hizmet eder.
Özel torba tasarımı, tamamen açık, kaynaşmamış bir üst kenarla birleştirilmiş oldukça dayanıklı bir alt conta gerektirir.
Sıcak tel ayrımına maruz kaldığında 'melek kılı' kusurlarına eğilimli, oldukça esnek LDPE/HDPE malzemeleri işliyorsunuz.
Yıpranmayı önlemek için temiz kenar füzyonu gerektiren PP, BOPP veya karmaşık çok katmanlı laminatları işliyorsunuz.
Hermetik kenar kaynağının ürün güvenliğini garanti ettiği yan kilitli torbalar, kurye posta zarfları veya özel gıda ambalajları üretiyorsunuz.
Estetik kenar kaplaması ve perakende satışa hazır sunum, maksimum ham üretim hızı ihtiyacını tamamen geçersiz kılar.
Ambalaj yapınız, yan dikişlerin ayrılmadan önemli miktarda mekanik ağırlık taşımasını gerektirir.
Isıyla yapıştırma ve soğuk kesme arasındaki seçim sonuçta malzeme kimyasına ve hacim gereksinimlerine bağlıdır. Hiçbir zaman genel bir 'kalite' ölçüsüne indirgenemez. Polietilen, katıksız mekanik kuvvete en iyi tepkiyi verir. Polipropilen termal füzyon gerektirir. Makine teknolojisini polimer profilinizle yanlış hizalamak üretim darboğazlarını garanti eder.
Sonraki adımlarınız sıkı testler içermelidir. Tedarik ekibinize makine üreticilerinden numune çalışmaları talep etmelerini tavsiye edin. Onlara, hassas mikron kalınlığınızı ve polimer bileşiminizi içeren tam film rulolarınızı gönderin. Makinenizin özelliklerini tamamlamadan önce fiziksel numunelerin kenar kaplamasını ve sızdırmazlık mukavemetini değerlendirin.
C: Bazı hibrit veya modüler makineler mevcuttur. Bunlar, teknisyenlerin üretim çalışmasına bağlı olarak sıcak bıçak modülünü soğuk bir mekanik bıçakla fiziksel olarak değiştirmesine olanak tanır. Ancak özel makineler şiddetle tavsiye edilir. Özel sistemler, hibrit kurulumlarda bulunan mekanik tavizler olmaksızın üstün fabrika ölçeğinde güvenilirlik, daha sıkı toleranslar ve çok daha yüksek sürekli hızlar sunar.
C: Conta arızası genellikle üç kritik değişkenin yanlış hizalanmasından kaynaklanır. Belirli bir polimer için sıcaklık çok düşük veya çok yüksek ayarlanmış olabilir. Makine hızı çok yüksek olabilir, bu da bekleme süresinin uygun erime için çok kısa olmasına neden olabilir. Son olarak, aşınmış, sertleşmiş silikon destek örsü nedeniyle basınç yetersiz olabilir.
C: Soğuk kesme düzeneğinde yıpranma neredeyse tamamen mekanik bir sorundur. Bunun nedeni körelmiş bıçağın plastik üzerinde sürüklenmesidir. Aynı zamanda, bıçak-örs arasındaki yanlış açıklık nedeniyle de meydana gelir ve temiz bir kesme işlemi engellenir. Ek olarak, kesme vuruşu sırasındaki yetersiz ağ gerilimi, filmin temiz bir şekilde ayrılmak yerine toplanmasına olanak tanır.