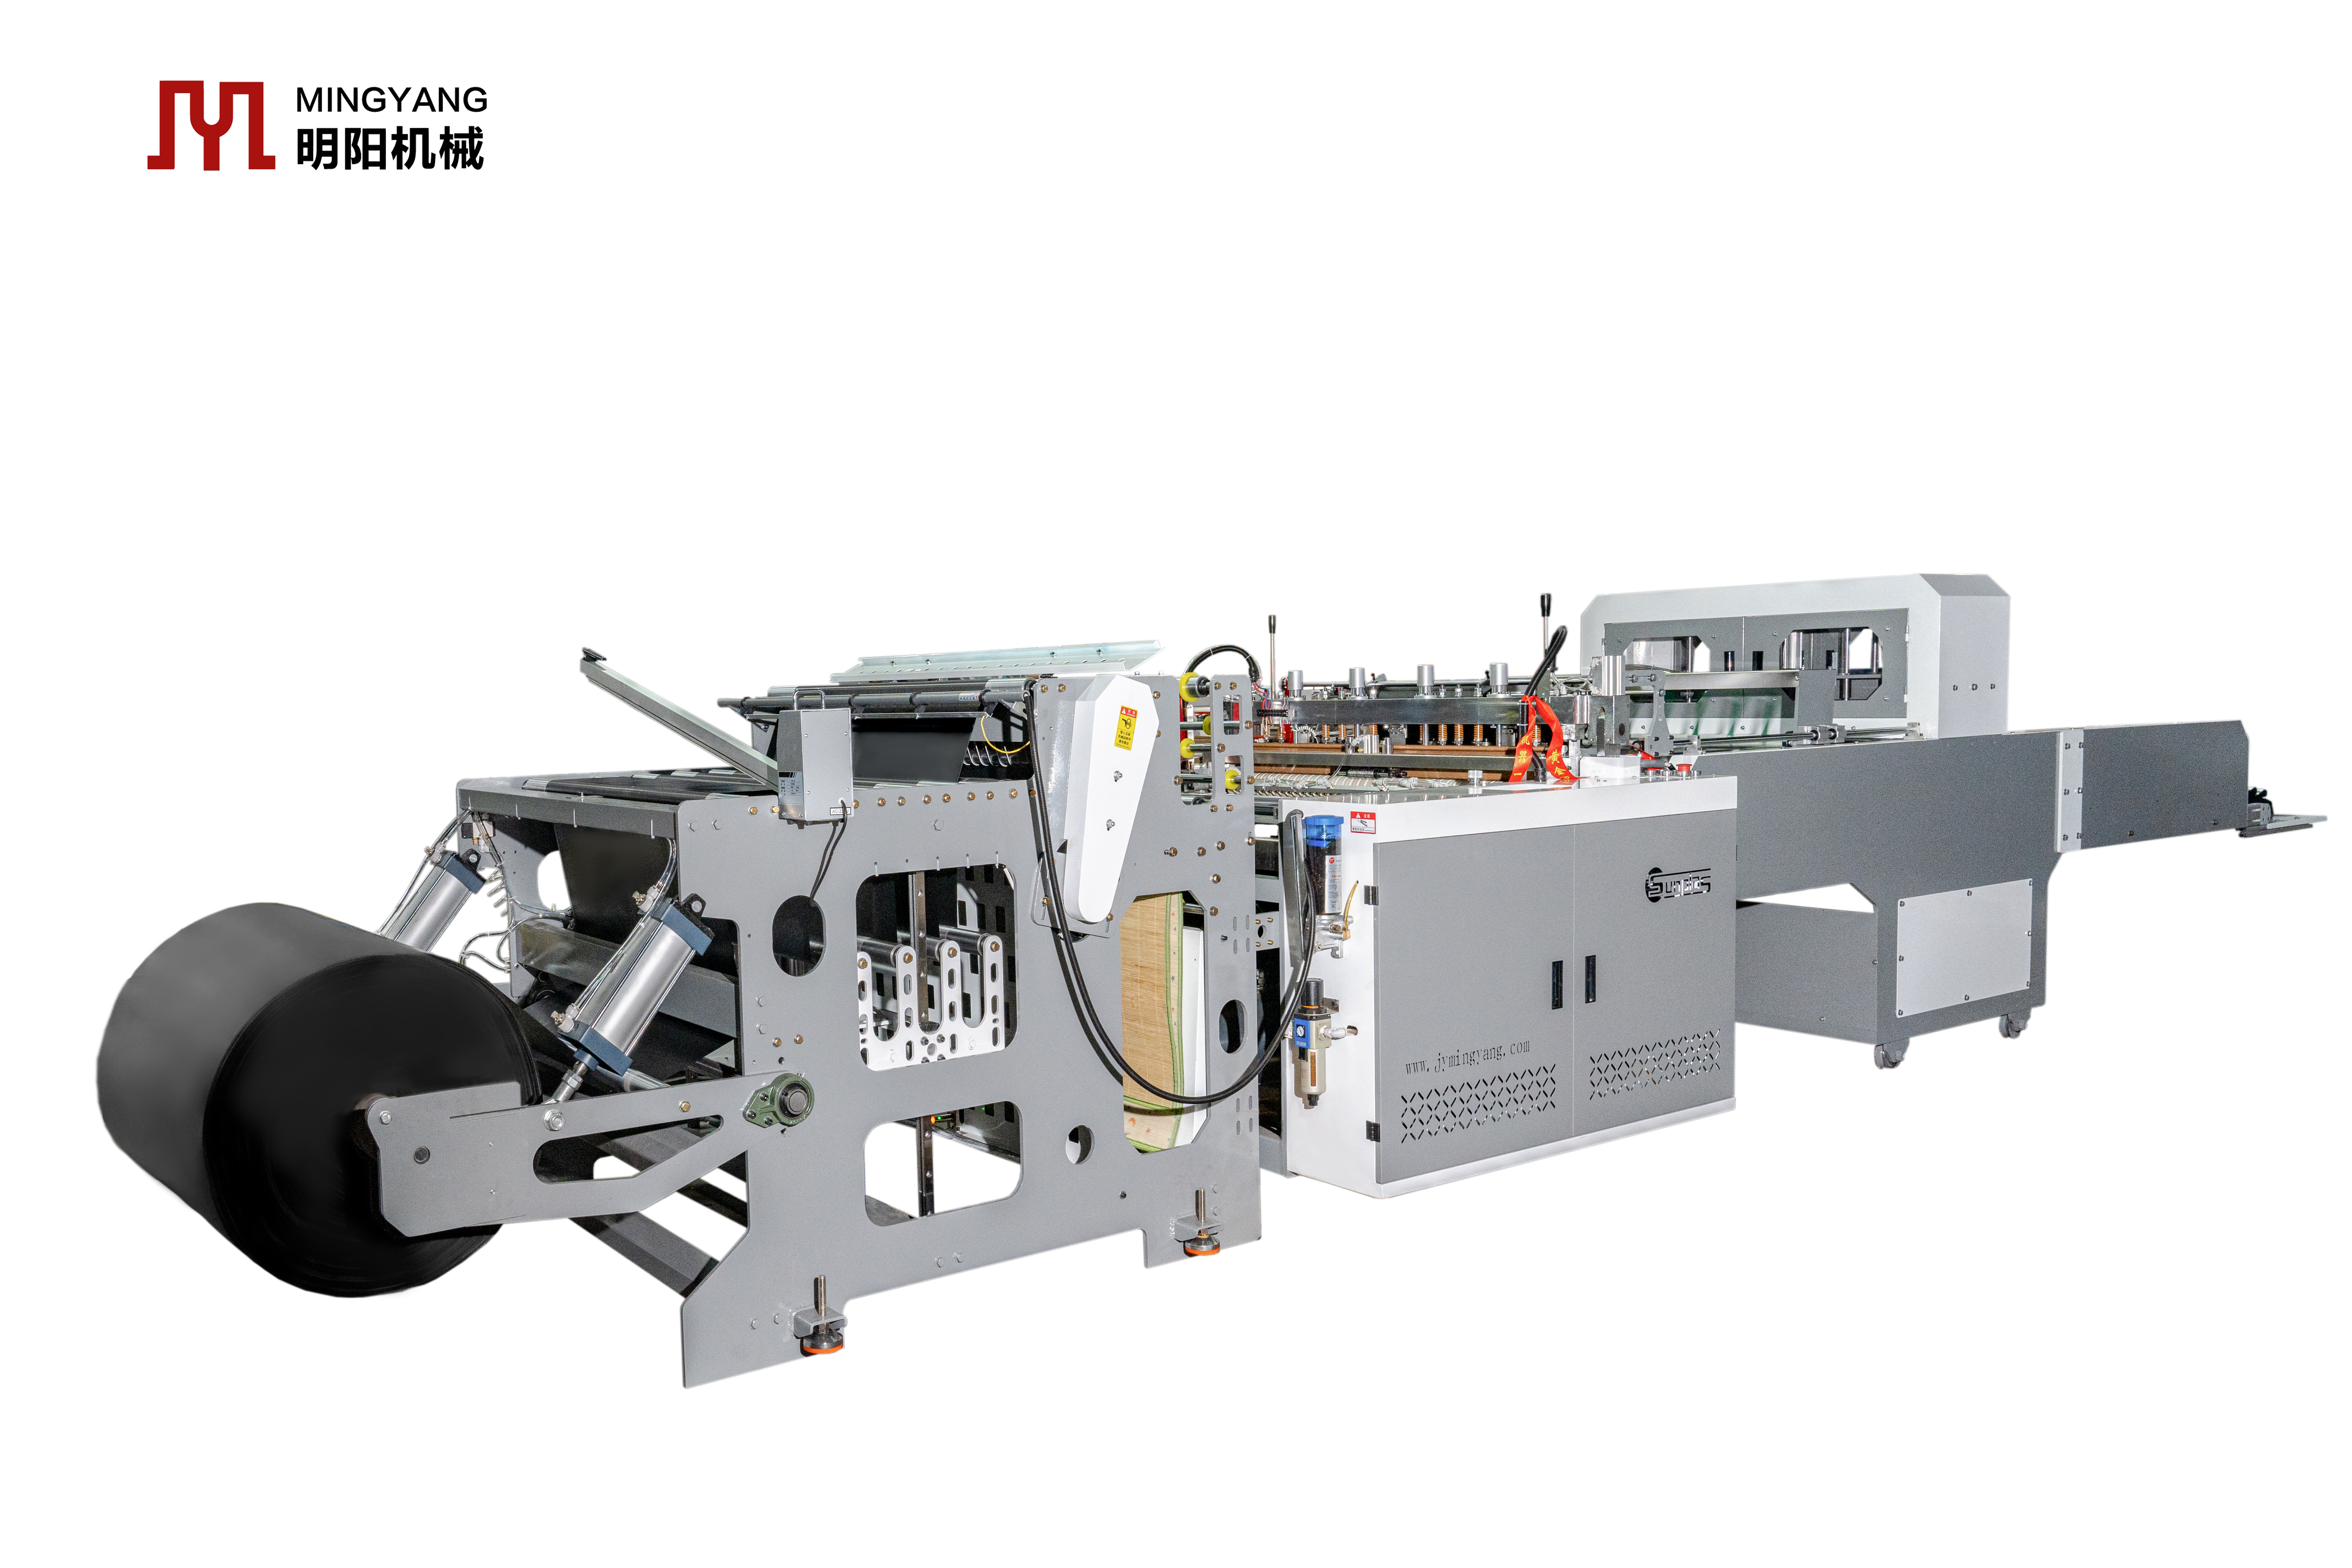
Vistas: 100 Autor: Editor del sitio Hora de publicación: 2026-06-26 Origen: Sitio
La elección entre una máquina de bolsas termoselladora y cortada en frío afecta directamente el rendimiento de la producción, la compatibilidad del material y la integridad del embalaje final. Los administradores de instalaciones saben que esta elección dicta la eficiencia diaria. Un ligero error de cálculo en las especificaciones del equipo provoca desperdicio de material, paradas frecuentes o lotes de embalaje rechazados.
La maquinaria para fabricar bolsas generalmente se divide en dos categorías principales de separación de materiales. El primero se basa en la separación térmica, mediante cortes y sellados en caliente para dividir la película. El segundo utiliza una cizalla mecánica, basada en hojas afiladas para un corte en frío. Cada tecnología maneja los polímeros de manera diferente durante la fase de separación final.
Esta guía desglosa las realidades mecánicas, los gastos operativos y los escenarios de aplicación exactos. Aprenderá cómo especificar el equipo adecuado para sus necesidades exactas. Detallamos todo, desde velocidades de ciclo hasta limitaciones de materiales, ayudándole a optimizar sus líneas de envasado.
Diferencia mecánica: el termosellado se basa en elementos térmicos para derretir y separar simultáneamente la película, mientras que el corte en frío utiliza cuchillas mecánicas (a menudo combinadas con un sello inferior de alambre caliente separado).
Idoneidad del material: El corte en frío es el estándar de la industria para la producción de bolsas de película de PE de alta velocidad (HDPE/LDPE), mientras que el termosellado sobresale con PP, BOPP y estructuras laminadas complejas.
Velocidad de producción: El corte en frío generalmente ofrece ciclos por minuto más altos debido a la falta de tiempo de enfriamiento requerido en el punto de corte.
Gastos operativos: Los selladores térmicos requieren el reemplazo frecuente de consumibles (cintas de teflón, cables calefactores), mientras que los cortadores en frío requieren un afilado periódico de las cuchillas y ajustes de tensión.
Comprender la diferencia fundamental de ingeniería entre estos dos sistemas requiere observar cómo separan físicamente las redes de plástico. Debemos despojarnos de la jerga del marketing y centrarnos en las distintas acciones mecánicas que ocurren en la estación de corte.
A La máquina de bolsas termoselladas utiliza energía térmica para separar el material. Un cuchillo o alambre calentado cae sobre la red de polímero. Derrite el plástico para crear una costura soldada y separa la bolsa de la red con un movimiento fluido. La energía térmica rompe los enlaces moleculares de la película y los fusiona instantáneamente a lo largo de la línea de corte.
Esta separación térmica deja un resultado físico específico. Notará un borde soldado ligeramente rígido en el producto terminado, a menudo llamado sello de talón. Este borde se siente más grueso que la película circundante. Proporciona una excelente integridad estructural para tipos de bolsas específicas que requieren costuras laterales fuertes.
La implementación de esta tecnología exige un control ambiental preciso. La máquina requiere módulos de control de temperatura de alta precisión, normalmente controladores PID, para gestionar los elementos térmicos. Si la temperatura baja, se obtienen sellos débiles. Si la temperatura sube, la película se quema.
Mejores prácticas: Calibre sus controladores PID mensualmente. La deriva térmica provoca sellos de talón inconsistentes, especialmente cuando las temperaturas ambientales de la fábrica fluctúan entre estaciones.
A La máquina cortadora de bolsas en frío depende exclusivamente de la energía cinética. Utiliza una cuchilla mecánica de alta resistencia para cortar físicamente el plástico. Los fabricantes suelen configurar esto como una hoja de guillotina que cae verticalmente o un cuchillo giratorio 'volador' que corta la red. La acción se asemeja a unas tijeras cortando papel.
Debido a que el corte en frío solo separa el material, los operadores generalmente lo combinan con un mecanismo de sellado separado. Una barra selladora de cobre sólido generalmente aplica un sello inferior solo milisegundos antes de que se realice el corte en frío. La máquina forma el sello, hace avanzar la red y luego corta mecánicamente la bolsa.
Esta cizalla mecánica deja un borde abierto, limpio y sin fusionar. El plástico separado queda perfectamente plano. Las propiedades físicas del polímero permanecen completamente inalteradas en la zona de corte.
Error común: no mantener la tensión adecuada de la banda durante la carrera de corte. Una red suelta hace que la hoja doble el plástico en lugar de cortarlo, lo que genera bordes irregulares.
Alinear tipos de películas específicos con la tecnología de corte adecuada determina el éxito de su producción. Ciertos polímeros responden maravillosamente al calor, mientras que otros requieren corte mecánico. La siguiente matriz describe los emparejamientos óptimos basados en la química de los polímeros.
Tipo de película |
Tecnología recomendada |
Resultado del acabado del borde |
Aplicación primaria |
|---|---|---|---|
Polietileno de alta densidad (HDPE) |
Corte en frío |
Borde abierto limpio y plano. |
Bolsas de supermercado, bolsas de camisetas |
Polietileno de baja densidad (LDPE) |
Corte en frío |
Borde limpio y sin fusionar |
Bolsas industriales, bolsas planas |
Polipropileno (PP) |
Sellado térmico |
Sello rígido del talón |
Bolsas para ropa, embalajes para venta al por menor |
PP orientado biaxialmente (BOPP) |
Sellado térmico |
soldadura hermética |
Envases de alimentos, bolsas para panadería. |
Estructuras Laminadas |
Sellado térmico |
Borde soldado y fusionado |
Bolsas stand-up, bolsas complejas |
El corte en frío representa la mejor opción para grandes volúmenes. Producción de bolsas de película PE . El polietileno tiene propiedades de estiramiento únicas. Actúa como una banda de goma muy dúctil. Cuando se tensa adecuadamente sobre un yunque, el PE responde excepcionalmente bien al corte mecánico instantáneo de una hoja fría. Se consiguen cortes perfectamente rectos en bolsas tipo camiseta, bolsas planas y bolsas de basura.
Someter el PE a un corte en caliente a menudo introduce graves defectos de calidad. El polietileno tiene un punto de fusión relativamente bajo. Si los operadores cortan PE con calor mal calibrado, el plástico fundido se estira formando hilos finos en forma de red a medida que el cuchillo se retrae. La industria llama a este defecto 'cabello de ángel'. Estos hilos microscópicos contaminan la línea de envasado y degradan la calidad estética del producto final.
Debe exigir el corte por calor al procesar polipropileno (PP), BOPP y películas retráctiles. Estos polímeros presentan estructuras moleculares más rígidas en comparación con el PE. Los cortes en frío mecánicos en estos materiales quebradizos a menudo resultan en microdesgarros, bordes irregulares o roturas a lo largo de la línea de corte. El calor derrite suavemente la estructura del PP, evitando estas fracturas microscópicas.
Los requisitos estéticos para los envases minoristas también dictan la separación térmica. Las bolsas para ropa, bolsas para panadería y sobres de mensajería de alta gama requieren un sello lateral soldado impecable. Un borde cortado con calor tiene un aspecto profesional y evita que la bolsa se parta por el costado cuando se llena con artículos voluminosos. El sello lateral soldado sigue siendo un requisito no negociable para estas aplicaciones minoristas específicas.
Las instalaciones de producción deben evaluar las velocidades de producción realistas y los límites físicos de ambos tipos de máquinas. Los máximos teóricos rara vez coinciden con las realidades de la producción diaria. Comprender qué limita la velocidad de su ciclo le ayuda a planificar programas de producción realistas.
Una configuración de corte en frío normalmente funciona significativamente más rápido que su contraparte térmica. Las operaciones estándar suelen superar los 150 a 300 cortes por minuto. El corte mecánico no requiere tiempo de permanencia. La hoja golpea el yunque y se retrae instantáneamente. El plástico no necesita tiempo para derretirse o solidificarse. Esta separación instantánea permite que los servomotores tiren la banda a través de la máquina a máxima velocidad.
Por el contrario, un sistema térmico está inherentemente obstaculizado por las propiedades térmicas de la película. La transferencia de calor lleva tiempo. El cuchillo calentado debe descansar contra el plástico el tiempo suficiente para derretirlo por completo. A esto lo llamamos 'tiempo de permanencia'.
Hacer funcionar una máquina térmica demasiado rápido reduce el tiempo de permanencia, lo que provoca sellos incompletos y bolsas con fugas. Ejecutarlo demasiado lento aumenta el tiempo de permanencia, lo que provoca degradación del material y quemaduras. Los operadores equilibran constantemente los ajustes de temperatura con la velocidad de la banda. Este delicado acto de equilibrio térmico actúa como un techo rígido para su rendimiento máximo.
Ambos sistemas admiten configuraciones de salida de múltiples líneas para multiplicar el rendimiento. Con frecuencia verá máquinas de corte en frío de cuatro líneas que procesan cuatro rollos separados de película de PE simultáneamente. Una máquina de cuatro carriles que funciona a 200 ciclos por minuto produce 800 bolsas cada sesenta segundos. Multiplicar el rendimiento en función del ancho de la máquina representa la forma más eficaz de escalar la producción sin superar los límites mecánicos de la estación de corte.
Los administradores de instalaciones deben analizar los requisitos de mantenimiento del mundo real. El tiempo de actividad del equipo depende completamente de qué tan bien los operadores gestionen la degradación de los consumibles. Comprender los patrones de desgaste físico de cada sistema evita averías inesperadas a mitad de turno.
La separación térmica se basa en piezas de repuesto de alta frecuencia. El calor extremo degrada los componentes continuamente durante el funcionamiento. Los administradores de instalaciones deben tener en cuenta estos reemplazos constantes para evitar tiempos de inactividad inesperados.
Elementos calefactores: Los cables internos de nicrom o los calentadores de cartucho eventualmente se queman debido a la expansión y contracción continua.
Tela de aislamiento térmico (teflón): los operadores aplican cinta de teflón sobre las barras calefactoras para evitar que se pegue el plástico fundido. Esta cinta se ampolla y se desgasta rápidamente, por lo que a menudo requiere un reemplazo semanal.
Rodillos de caucho de silicona: Los yunques de respaldo utilizan silicona resistente al calor. Con el tiempo, la presión y el calor repetidos hacen que la silicona se endurezca, se agriete o se deforme.
Los operadores también deben monitorear la acumulación de carbono. En la mordaza de sellado se acumulan residuos de plástico quemados. Esta capa de carbono actúa como aislante, bloqueando la transferencia de calor y provocando fallas repentinas en el sello. El cepillado regular con cepillo de alambre sigue siendo obligatorio.
El mantenimiento del corte en frío cambia la atención por completo a la longevidad de la hoja y la alineación mecánica. Debido a que el sistema no utiliza calor en la estación de corte, los operadores enfrentan fricción física en lugar de degradación térmica.
Las palas deben someterse a estrictos protocolos de mantenimiento. Con el tiempo se desgastan al cortar kilómetros de película de polímero. Los técnicos deben retirar periódicamente las hojas pesadas y enviarlas para que las afilen profesionalmente. La reinstalación de la hoja requiere un ajuste de holgura perfecto. Si el espacio entre la hoja y el yunque es demasiado flojo, la máquina comienza a 'masticar' la película en lugar de cortarla limpiamente.
Mejor práctica: mantenga tres juegos giratorios de cuchillas frías en su inventario. Uno funciona en la máquina, otro permanece listo en el estante y el otro se sienta en el lugar de afilado. Esto evita paradas de producción.
El consumo de energía difiere drásticamente entre las dos tecnologías. Los elementos térmicos exigen un consumo eléctrico masivo y continuo para mantener temperaturas cercanas a los 300°C. Los cartuchos calefactores consumen energía constantemente, incluso cuando la red se detiene. Por el contrario, las hojas de corte en frío servoaccionadas solo obtienen una potencia significativa durante los milisegundos del movimiento descendente real. El consumo de energía mecánica funciona en ráfagas breves y eficientes, lo que altera el consumo energético básico de sus instalaciones.
Compradores evaluando un La inversión en la máquina de bolsas de corte en frío con sellado térmico necesita una lógica de preselección sencilla. La aplicación de los criterios correctos garantiza que su equipo se ajuste a sus realidades de producción diaria.
La instalación se centra principalmente en la producción de bolsas con película de PE de alta velocidad, incluidas bolsas para compras, bolsas tipo camiseta y bolsas para basura industrial.
El rendimiento máximo y la maximización del recuento total diario de bolsas son sus principales criterios de éxito operativo.
El diseño específico de la bolsa requiere un sello inferior altamente duradero combinado con un borde superior no fusionado y completamente abierto.
Procesa materiales LDPE/HDPE altamente elásticos propensos a defectos de 'cabello de ángel' cuando se exponen a la separación con alambre caliente.
Procesa PP, BOPP o laminados multicapa complejos que requieren una fusión de bordes limpia para evitar que se deshilache.
Produce bolsas con cierre lateral, sobres para mensajería o envases específicos para alimentos donde una soldadura de borde hermética garantiza la seguridad del producto.
El acabado estético de los bordes y la presentación lista para la venta al por menor anulan por completo la necesidad de una velocidad máxima de producción en bruto.
La estructura de su embalaje requiere que las costuras laterales soporten un peso mecánico significativo sin abrirse.
La elección entre termosellado y corte en frío depende en última instancia de la química del material y los requisitos de volumen. Nunca se reduce a una métrica genérica de 'calidad'. El polietileno responde mejor a la fuerza mecánica pura. El polipropileno exige fusión térmica. Desalinear la tecnología de la máquina con su perfil de polímero garantiza cuellos de botella en la producción.
Sus próximos pasos deberían implicar pruebas rigurosas. Aconseje a su equipo de adquisiciones que solicite ejecuciones de muestra a los fabricantes de maquinaria. Envíeles sus rollos de película exactos, con su espesor de micras y composición de polímero precisos. Evalúe el acabado del borde y la resistencia del sellado de las muestras físicas antes de finalizar las especificaciones de su máquina.
R: Existen algunas máquinas híbridas o modulares. Esto permite a los técnicos cambiar físicamente un módulo de cuchilla caliente por una cuchilla mecánica fría dependiendo del ciclo de producción. Sin embargo, se recomiendan encarecidamente las máquinas dedicadas. Los sistemas dedicados ofrecen una confiabilidad superior a escala de fábrica, tolerancias más estrictas y velocidades continuas mucho más rápidas sin los compromisos mecánicos que se encuentran en las configuraciones híbridas.
R: La falla del sello generalmente se debe a una desalineación de tres variables críticas. Es posible que la temperatura esté configurada demasiado baja o demasiado alta para el polímero específico. La velocidad de la máquina puede ser demasiado rápida, lo que hace que el tiempo de permanencia sea demasiado corto para una fusión adecuada. Finalmente, la presión puede ser inadecuada debido a un yunque de respaldo de silicona endurecido y desgastado.
R: El deshilachamiento en una configuración de corte en frío es casi exclusivamente un problema mecánico. Sucede debido a que una hoja sin filo se arrastra sobre el plástico. También ocurre debido a una separación incorrecta entre la hoja y el yunque, lo que impide un corte limpio. Además, una tensión inadecuada de la banda durante la carrera de corte permite que la película se amontone en lugar de separarse limpiamente.