Vistas: 100 Autor: Editor del sitio Hora de publicación: 2026-06-18 Origen: Sitio
Los fabricantes de envases flexibles se enfrentan a una presión implacable. Deben hacer frente a los crecientes costos de la resina virgen y, al mismo tiempo, satisfacer las estrictas demandas del mercado de una mayor durabilidad de la película. Las máquinas tradicionales de una sola capa obligan a un doloroso compromiso. O incorporas materiales reciclados y sacrificas significativamente la calidad, o confías exclusivamente en resina virgen y sacrificas tus márgenes de beneficio.
El modelo de coextrusión ABA surge como una solución alternativa altamente estratégica. Separa inteligentemente la calidad del acabado superficial del volumen de la película central. Nuestro artículo proporciona a los administradores de plantas e inversores un desglose basado en evidencia de esta tecnología de extrusión. Aprenderá cómo se comparan las relaciones costo-rendimiento con las configuraciones tradicionales de monocapa y las complejas alternativas ABC. Presentamos conocimientos operativos detallados, estrategias de integración de materiales y criterios de evaluación de equipos. Esta guía completa le ayuda a tomar decisiones de compra de bienes de capital con confianza.
Rentabilidad: Las máquinas ABA permiten utilizar hasta un 50-70 % de materiales más baratos (CaCO3 o pellets reciclados) en la capa intermedia sin degradar el acabado de la superficie.
Optimización de capital: logra una estructura de película de 3 capas utilizando solo dos extrusores, reduciendo la inversión inicial en hardware y el consumo de energía en comparación con las máquinas ABC.
Superioridad física: Ofrece una resistencia a la tracción y a la perforación significativamente mayor que las películas monocapa del mismo espesor.
Mejores casos de uso: Altamente rentable para productos de gran volumen y sensibles a los costos, como bolsas tipo camiseta, sobres de mensajería y bolsas de basura.
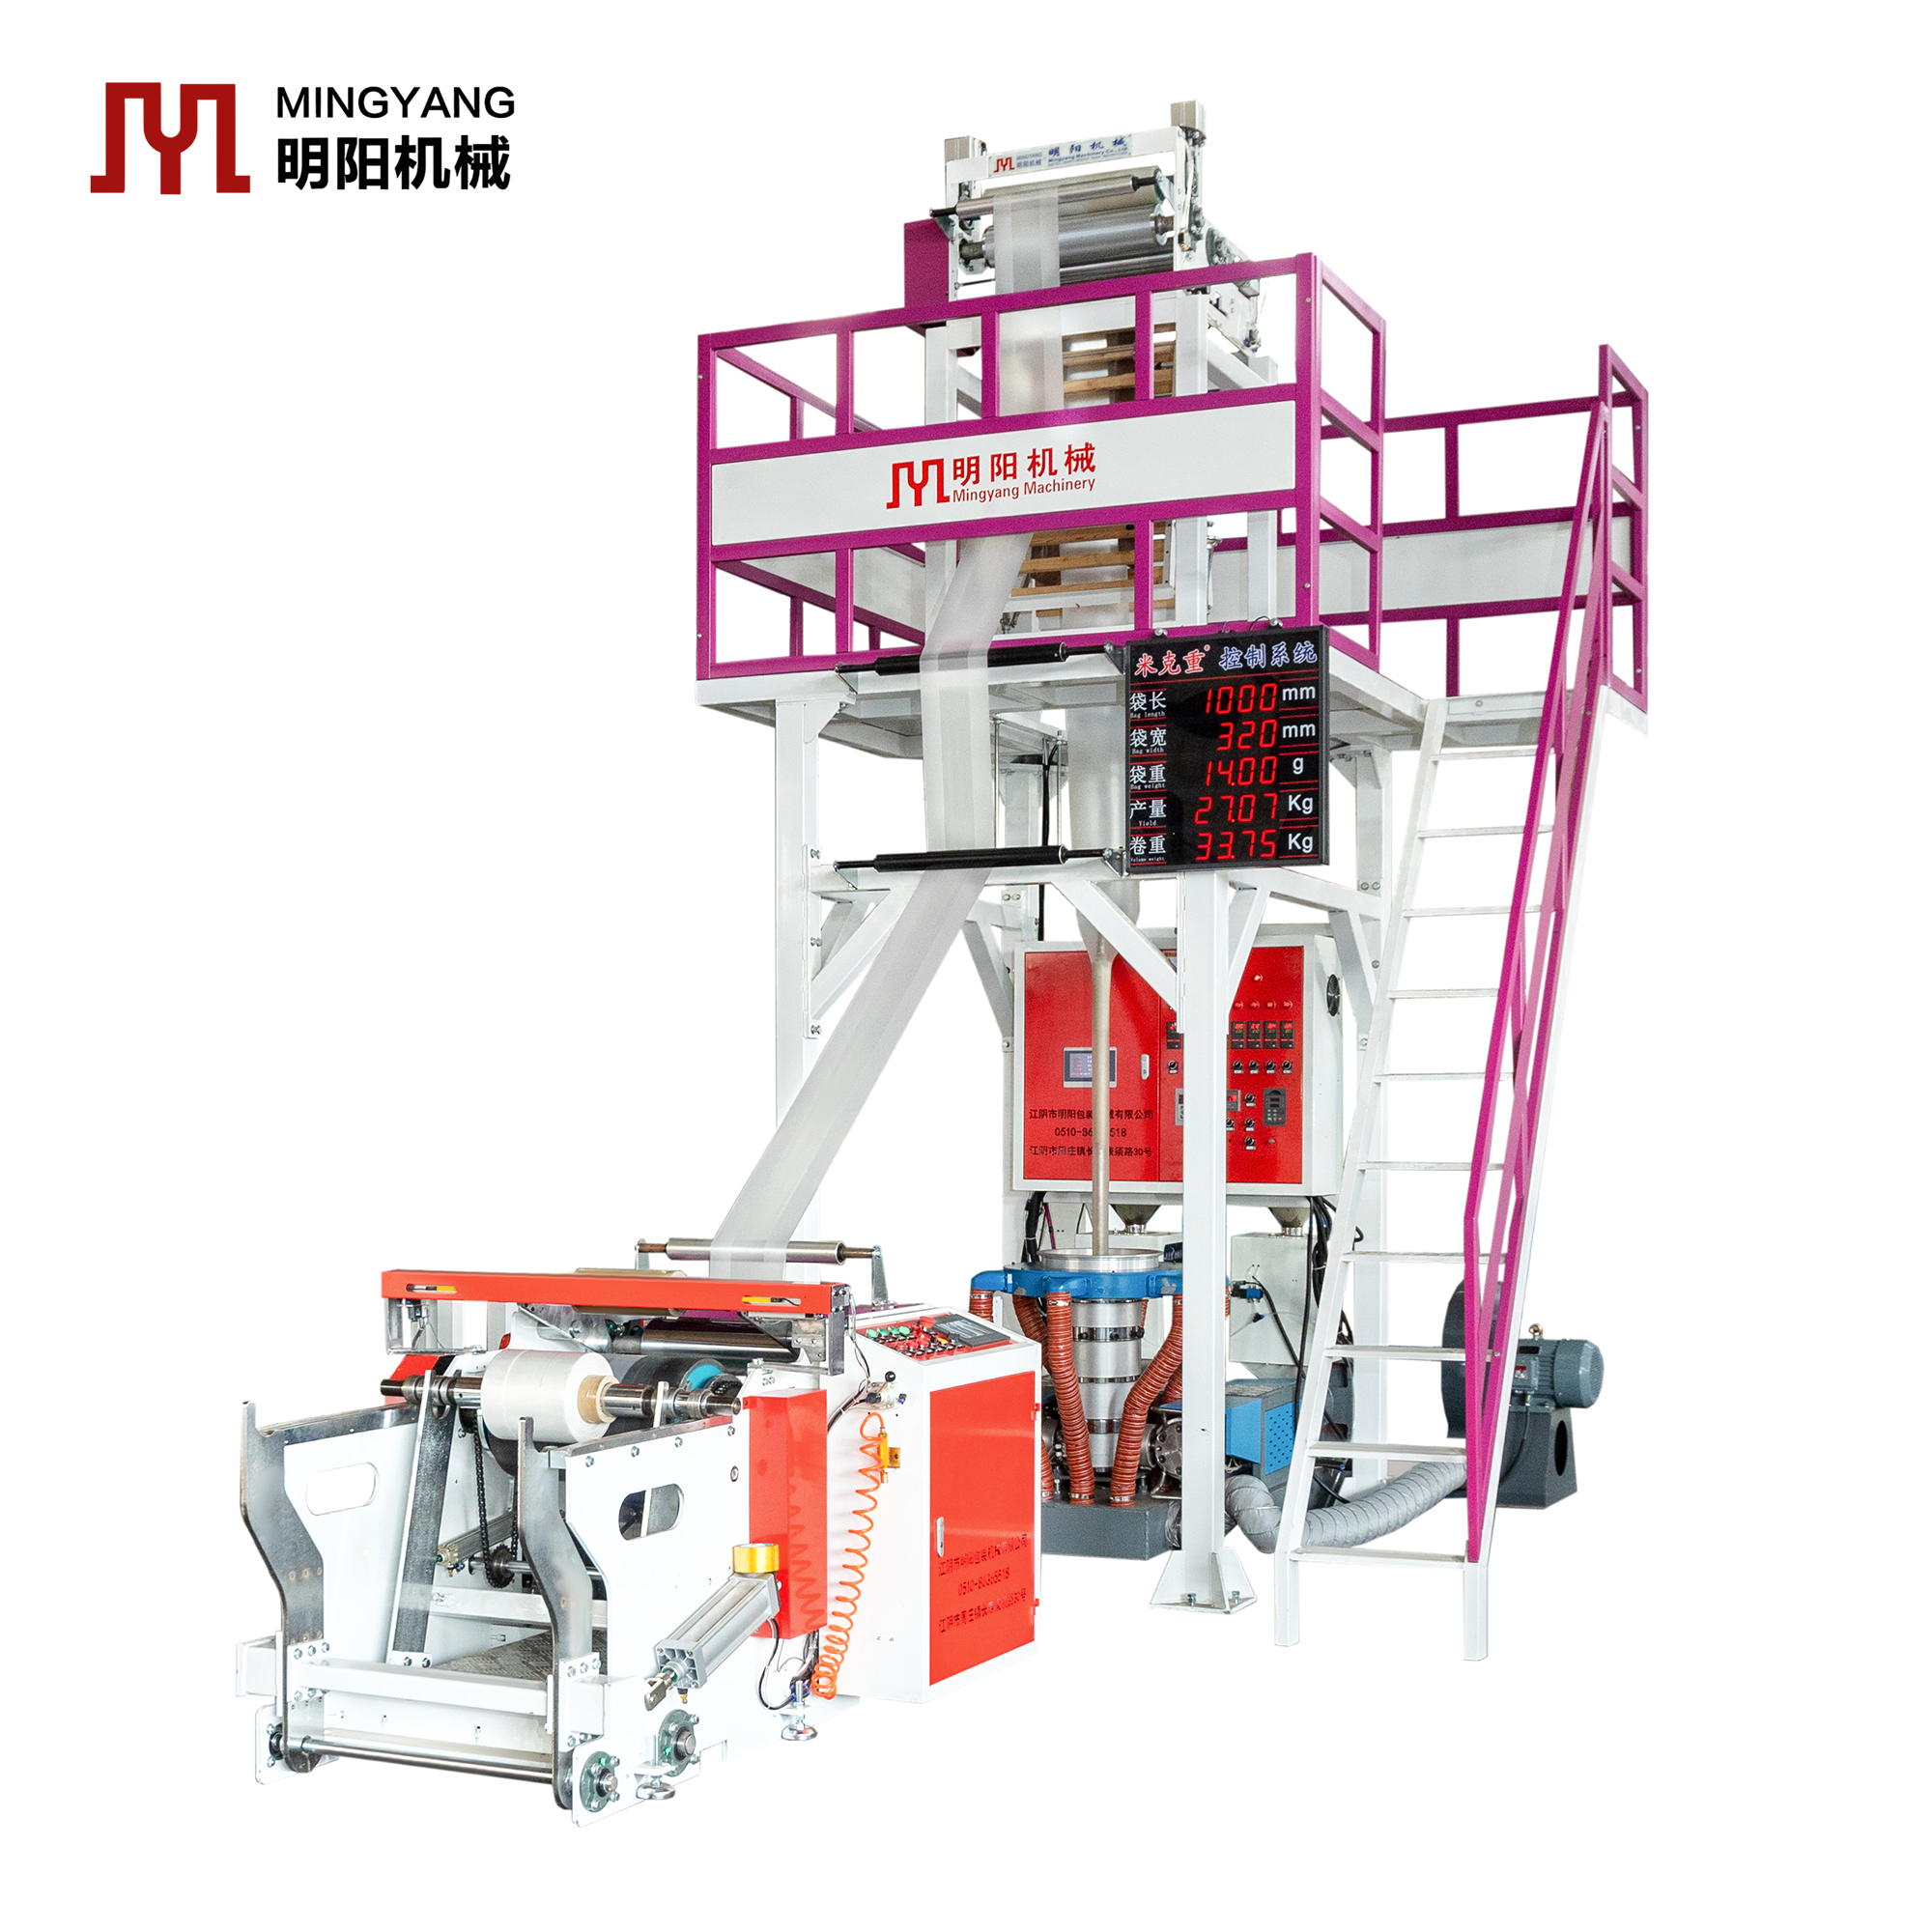
La arquitectura fundamental de un La máquina de coextrusión de películas ABA se basa en una configuración estructural inteligente. Produce una película de tres capas utilizando sólo dos extrusoras. Los profesionales de la industria se refieren a estos como Extrusor A y Extrusor B. El Extrusor A procesa el material para las capas superficiales exterior e interior. El extrusor B gestiona el núcleo central. Un cabezal de troquel especializado divide el flujo del extrusor A, dirigiéndolo para que se enrolle completamente alrededor del flujo de fusión del extrusor B. Esto crea una estructura tipo sándwich ABA.
Colocamos la capa 'B' como el controlador de volumen principal en este proceso de extrusión. La capa intermedia actúa como zona de contención. Aísla eficazmente materiales voluminosos o de calidad inferior del entorno exterior. Los fabricantes suelen llenar esta zona central con chatarra postindustrial, pellets reciclados postconsumo o masterbatch de carbonato de calcio. Al permanecer completamente recubierta, la capa B no interactúa con las tintas de impresión ni con las mordazas de sellado durante el procesamiento posterior.
Por el contrario, la capa 'A' funciona como escudo estructural y estético. Aquí solo necesita una fina capa de LLDPE o LDPE virgen de alta calidad. Esta fina capa garantiza una imprimibilidad óptima, un brillo superficial y una vital integridad del sellado. Enmascara las imperfecciones visuales y la rugosidad textural que a menudo se asocian con los núcleos internos con alto contenido de relleno.
Este enfoque simplificado crea distintas eficiencias de hardware. Obtendrá capacidades de tres capas sin comprar una configuración de tres extrusores. Esta configuración reduce drásticamente su gasto de capital inicial. También requiere un espacio de fábrica significativamente menor en comparación con una línea ABC completa. Las tareas de mantenimiento disminuyen porque los operadores solo monitorean y limpian dos tornillos y cilindros en lugar de tres.
Los costos de materiales dominan el sector del embalaje flexible. A menudo representan la inmensa mayoría de los gastos operativos. Transición a La producción de películas con núcleo reciclado cambia fundamentalmente sus cálculos financieros. Se reemplaza la costosa resina virgen con gránulos reciclados posconsumo (PCR) o desechos de plástico internos en la capa B. Este cambio reduce agresivamente el costo promedio por kilogramo de su producto final.
La integración del carbonato de calcio (CaCO3) juega un papel fundamental en esta estrategia de reducción de costos. Los equipos ABA manejan cómodamente porcentajes excepcionalmente altos de masterbatch de CaCO3. Los operadores ejecutan rutinariamente recetas que utilizan hasta un 70 % de relleno de calcio en la capa central. El carbonato de calcio cuesta apenas una fracción de los precios de los polímeros vírgenes. La inyección de este relleno pesado y económico en el núcleo acelera drásticamente el retorno de la inversión.
Para comprender el impacto en el margen de beneficio, debemos examinar el marco teórico del ahorro de materiales. Un proceso de extrusión estándar de una sola capa generalmente restringe el contenido de relleno a alrededor del 15-20% antes de que la calidad de la película caiga en picado. La tecnología ABA elimina por completo este techo. Al cargar el núcleo con un 60 % de relleno de bajo costo y mantener un 20 % de resina virgen en las capas exteriores, la mezcla general de materia prima se vuelve significativamente más barata.
Debemos mantener la transparencia de las suposiciones aquí. Los ahorros reales fluctuarán constantemente según su entorno operativo específico. Las tarifas eléctricas locales, los precios spot actuales de la resina virgen y la competencia del operador en la formulación de recetas influyen en los márgenes finales. Los operadores mal capacitados pueden desperdiciar material durante la instalación, lo que anula temporalmente estos ahorros. Sin embargo, la ventaja fundamental en costos sigue siendo matemáticamente sólida.
Cuadro teórico de reducción de costos: ABA frente a formulación monocapa |
|||
Configuración de extrusión |
Calidad de la superficie |
Carga máxima reciclada/CaCO3 |
Impacto promedio en el costo del material |
|---|---|---|---|
Monocapa estándar |
Se degrada rápidamente con relleno. |
15% - 20% |
Costo base |
Coextrusión ABA |
Mantenido mediante capa A virgen |
50% - 70% (básico) |
Significativamente reducido |
La evaluación del rendimiento físico revela marcadas diferencias entre estas dos tecnologías. La resistencia a la tracción y la tenacidad general de la película mejoran notablemente en una estructura de tres capas. El proceso de coextrusión crea una distribución de tensión transversal única. Esta unión multicapa evita el desgarro fácil y en línea recta que se observa con frecuencia en las películas de una sola capa cargadas con calcio. Las capas exteriores vírgenes actúan como refuerzo estructural, manteniendo unido el frágil núcleo interior.
Las comparaciones estéticas y de calidad de impresión resaltan aún más la superioridad de ABA. La mezcla de grandes volúmenes de material reciclado en una máquina monocapa provoca inevitablemente rugosidades en la superficie. Las inconsistencias en el flujo de fusión crean geles visibles y partículas no derretidas en el exterior de la película. Estos defectos provocan directamente fallos graves de impresión y mala adherencia de la tinta. La tecnología ABA confina brillantemente estos defectos cosméticos al núcleo central invisible. El exterior permanece liso, brillante y perfectamente preparado para la impresión flexográfica de alta resolución.
La estabilidad operativa es otra métrica de evaluación crítica. La extrusión de resinas muy cargadas crea una alta presión de fusión. En una matriz de una sola capa, esta presión extrema a menudo causa una distribución desigual del material y una rápida fatiga del equipo. Los cabezales ABA mitigan este riesgo. Distribuyen el calor y el flujo de material de manera más uniforme a través de la estructura en espiral multicanal. Esta presión interna equilibrada evita el sobrecalentamiento localizado y garantiza una eficiencia de enfriamiento constante en el anillo de aire.
Tabla de comparación de rendimiento: estabilidad y rendimiento de la máquina |
||
Métrica de rendimiento |
Máquina monocapa |
Máquina de coextrusión ABA |
|---|---|---|
Resistencia a la tracción |
Se debilita con alto relleno. |
Retenido a través de una estructura de 3 capas. |
Imprimibilidad |
Deficiente si se utiliza >20% reciclado |
Excelente (capas exteriores vírgenes) |
Control de presión de fusión |
Propenso a picos con cargas pesadas. |
Distribuido uniformemente en el troquel. |
Eficiencia de enfriamiento |
Estándar |
Optimizado mediante fusión multicapa |
Nuestro veredicto presenta una lógica clara de preselección para los compradores de equipos. Si su producto final utiliza más del 30% de contenido reciclado o cargas minerales, invertir en una configuración monocapa es una opción obsoleta. La degradación física y los fallos estéticos acabarán costando valiosos contratos con clientes.
Comprender la adecuación del producto al mercado le garantiza extraer el máximo valor de su equipo. Ciertos segmentos de embalaje se alinean perfectamente con las capacidades de ABA. Hemos categorizado las aplicaciones más rentables a continuación.
Receptáculos de basura y residuos: el La aplicación de película para bolsas de basura se destaca como la combinación perfecta para las configuraciones ABA. Las bolsas de basura requieren una inmensa resistencia a los pinchazos, pero exigen los costes de producción más bajos posibles. Los fabricantes dependen en gran medida del plástico reciclado posconsumo para alcanzar estos precios. La estructura ABA oculta la resina reciclada oscura e inconsistente dentro del núcleo al tiempo que proporciona un exterior suave y resistente.
Comercio electrónico y bolsas de mensajería: los sobres de mensajería tienen estrictos requisitos de opacidad. Deben permanecer completamente opacos para proteger la privacidad del consumidor y, por lo general, presentan un interior negro y un exterior blanco o gris. ABA maneja fácilmente masterbatches con alto contenido de pigmentos en el núcleo para bloquear la luz de manera rentable. La impecable capa exterior permite a las empresas de logística imprimir códigos de barras y marcas de alto contraste sin problemas.
Camisetas y bolsas de la compra: Las bolsas de la compra requieren un delicado equilibrio. Necesitan una gran capacidad de carga para evitar que se rompan, pero los supermercados exigen precios bajísimos. Al cargar el núcleo con carbonato de calcio, los fabricantes reducen drásticamente los costos y al mismo tiempo mantienen la integridad estructural necesaria para transportar bienes de consumo pesados.
También debemos establecer límites claros para esta tecnología. ABA no es una solución universal para todos los envases flexibles. En su lugar, debería elegir una configuración ABC cuando fabrique películas de barrera complejas. Evite ABA para procesos sofisticados de laminación de alimentos o películas agrícolas especializadas. Estas aplicaciones avanzadas requieren estrictamente tres capas de resina completamente distintas. Por ejemplo, una película alimentaria puede necesitar una capa estructural, una capa de barrera de EVOH y una capa termoselladora específica. La capa A compartida en una máquina ABA no puede cumplir con estos requisitos de material asimétrico.
La compra de maquinaria pesada requiere una rigurosa diligencia técnica. Los operadores enfrentan riesgos de implementación específicos cuando llevan el equipo al límite. Los compradores deben evaluar las máquinas basándose en estrictos criterios de ingeniería para evitar fallos prematuros del hardware.
Desgaste de tornillos y cilindros: Los niveles altos de carbonato de calcio son increíblemente abrasivos. Con el tiempo, procesar un 60% de relleno erosionará los tornillos de acero estándar. Los compradores deben exigir tornillos bimetálicos y tratamientos de aleación especializados para la extrusora B. Esta metalurgia endurecida extiende significativamente la vida útil de los componentes en condiciones de procesamiento duras.
Precisión del cabezal de troquel: el principal riesgo de la coextrusión implica una distribución desigual de las capas. Si el cabezal del troquel carece de precisión, la fina capa 'A' puede romperse o distribuirse de manera desigual. Esto expone el material del núcleo rugoso. Resalte la absoluta necesidad de cabezales roscadores en espiral de alta precisión mecanizados por CNC durante el proceso de evaluación de proveedores.
Especificaciones de la torre de enfriamiento y el anillo de aire: La extrusión de películas multicapa con diferentes índices de fusión requiere una gestión avanzada de la temperatura. Necesita anillos de aire de doble labio robustos y sistemas optimizados de enfriamiento de burbujas internas (IBC). Un enfriamiento adecuado evita el bloqueo de la película, un defecto frustrante en el que el tubo de plástico caliente se fusiona consigo mismo durante el bobinado.
Consumo de energía (OpEx): el procesamiento pesado de relleno exige un par motor sustancial y un calentamiento preciso del barril. Evalúe los tipos de motores cuidadosamente. Insista en motores de alta eficiencia impulsados por inversores y aislamiento de zona de calefacción de primera calidad. Debe asegurarse de que el dinero ahorrado en materias primas no se pierda inmediatamente en las crecientes facturas de electricidad.
Pasar de una operación de una sola capa a la coextrusión representa un giro operativo importante. Los equipos de gestión deben seguir un marco de decisión estructurado antes de firmar las órdenes de compra. Empiece por realizar una despiadada auditoría de producción actual. Pregunte a su equipo de ventas si actualmente rechaza pedidos de clientes debido a precios no competitivos. Pregunte a sus responsables de planta si las máquinas monocapa fallan constantemente en los controles de calidad cuando utilizan resinas más baratas y altamente contaminadas. Si la respuesta a ambas preguntas es sí, su operación prácticamente está pidiendo a gritos una actualización tecnológica.
A continuación, debe participar en el modelado del período de recuperación. Calcule el delta del costo de la máquina. Esto significa restar el precio de una máquina monocapa estándar del precio de cotización de una máquina ABA. Tome esa diferencia de CapEx inicial y divídala por el ahorro mensual proyectado en materiales. Debido a que el ahorro de material por tonelada es tan espectacular, la mayoría de los productores de gran volumen descubren que el período de recuperación de la inversión del extrusor adicional es sorprendentemente corto.
Los próximos pasos finales como comprador implican verificar la capacidad del equipo. Solicite tiradas de películas de muestra personalizadas utilizando sus mezclas exactas de materiales patentados. Verifique los estudios de casos de los proveedores para confirmar que sus máquinas sobreviven al desgaste abrasivo a largo plazo. Lo más importante es auditar la red de soporte posventa del fabricante. El mantenimiento de cabezales de matriz de coextrusión complejos requiere soporte de ingeniería especializado. Asegúrese de que el proveedor elegido proporcione un servicio técnico accesible y de respuesta rápida.
El Las ventajas de la máquina sopladora de película ABA no son conceptos teóricos de marketing. Representan realidades prácticas que ahorran márgenes para sectores específicos de alto volumen de la industria del embalaje flexible. Al enmascarar inteligentemente materiales baratos y voluminosos dentro de un núcleo estructural, esta tecnología reescribe fundamentalmente la ecuación del costo por kilogramo.
Para los fabricantes centrados en bolsas de compras para el consumidor, embalajes de mensajería y bolsas de basura industriales, la transición desde equipos de una sola capa ya no es opcional. Se trata de una evolución operativa necesaria para seguir siendo competitivo en un mercado tremendamente sensible a los precios. Seguir con máquinas monocapa para estas aplicaciones garantiza márgenes cada vez más reducidos con el tiempo.
Recomendamos encarecidamente tomar medidas inmediatas. Consulte hoy con un ingeniero de extrusión calificado. Solicite un cálculo de material personalizado basado en su producción diaria específica y los costos locales de resina. Comprender sus ahorros potenciales precisos es el primer paso crítico hacia la transformación de su planta de producción.
R: Una configuración ABA requiere una mayor inversión de capital inicial debido a la segunda extrusora, motores de accionamiento separados y un complejo cabezal de coextrusión. Sin embargo, los compradores suelen recuperar esta prima rápidamente. El corto cronograma de retorno de la inversión se debe en su totalidad al enorme ahorro mensual de material que se logra al cargar el núcleo con rellenos económicos y resinas recicladas.
R: Sí, absolutamente puedes. Si bien los ingenieros diseñaron la máquina específicamente para una mezcla de núcleos que ahorre costos, maneja resina virgen perfectamente. Al pasar materiales 100 % vírgenes a través de una configuración ABA, se obtiene simplemente una película de tres capas de primera calidad, increíblemente resistente, con una resistencia transversal excepcional y una claridad óptica impecable.
R: Hay una curva de aprendizaje moderada. Los operadores deben aprender a gestionar dos zonas de temperatura distintas, coordinar velocidades de extrusión duales y ajustar proporciones de capas precisas. Los sistemas de control PLC confiables hacen que esta transición sea más fluida. Una formación inicial adecuada del proveedor garantiza que los operadores dominen rápidamente la gestión matizada de la presión de fusión necesaria para una producción multicapa estable.