Vistas: 100 Autor: Editor del sitio Hora de publicación: 2026-06-29 Origen: Sitio
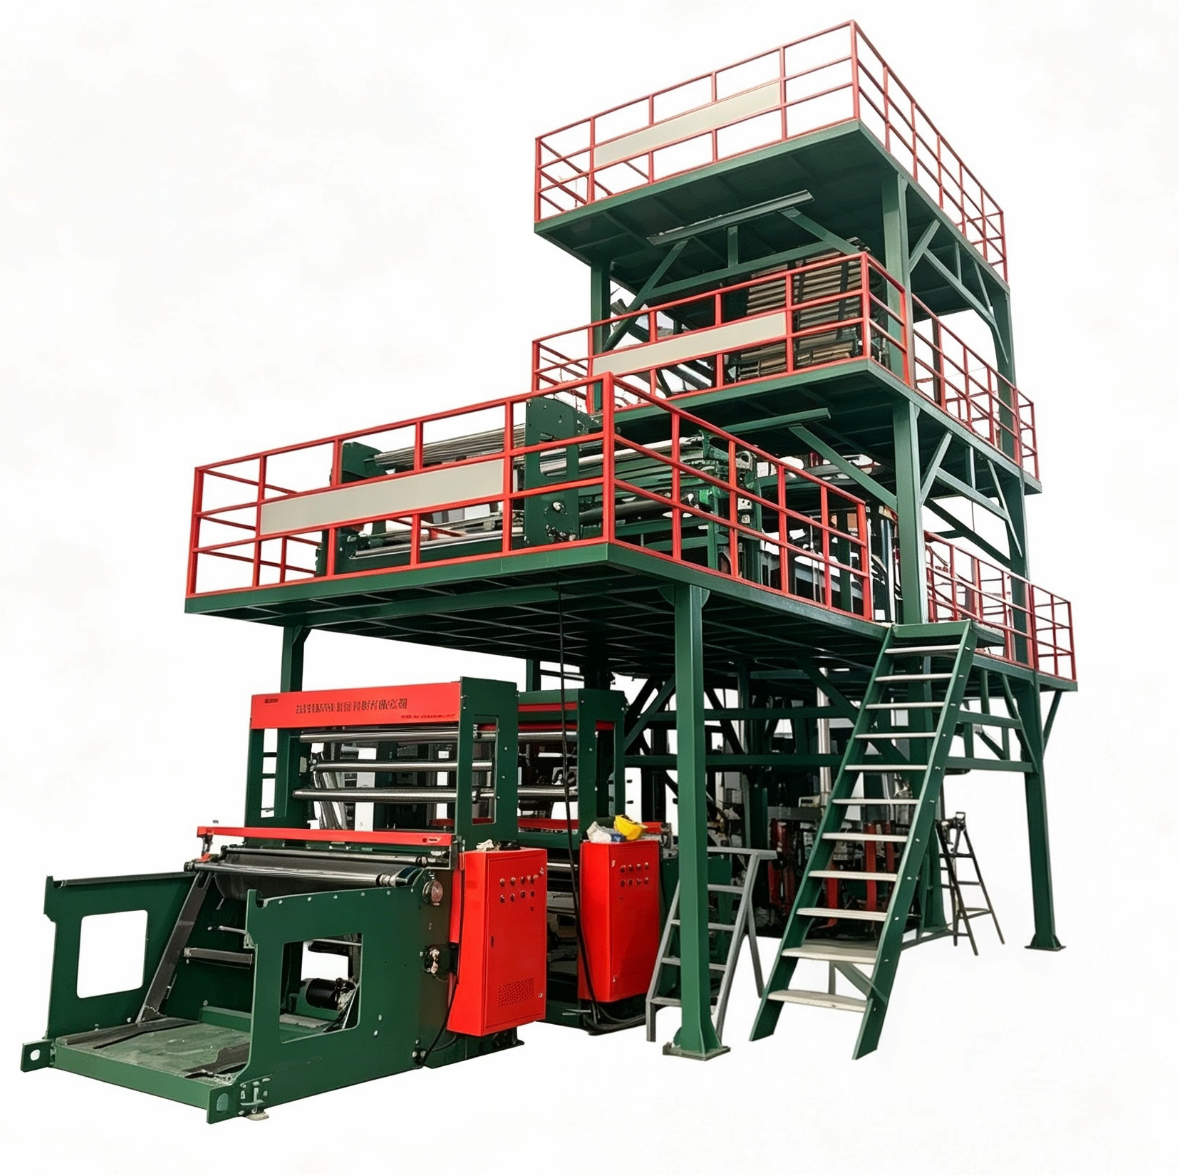
El envasado de alimentos no deja absolutamente ningún lugar a la inconsistencia del equipo. Las propiedades de barrera, la extensión de la vida útil y el cumplimiento estricto exigen perfección en cada ejecución de producción. Los fabricantes deben confiar en estructuras de película impecables para proteger los productos sensibles del deterioro y la contaminación. Actualizar sus instalaciones o establecer una nueva línea requiere un cambio deliberado de estrategia. Debe alejarse de los sistemas de extrusión genéricos y centrarse en gran medida en una arquitectura especializada de múltiples capas. Esta transición garantiza que su producción cumpla con las expectativas del mercado moderno y al mismo tiempo minimice el desperdicio de material. Seleccionando el derecho La máquina de película soplada ABC requiere evaluar la precisión de la extrusión, la versatilidad del material y la eficiencia operativa a largo plazo en lugar de simplemente un gasto de capital inicial. Al comprender los componentes centrales de la máquina, dominará el arte de adaptar las capacidades del equipo a sus demandas de producción específicas. Esta guía detalla exactamente cómo navegar por las especificaciones de los equipos, evitar errores críticos de adquisición y asegurar un sistema diseñado para una confiabilidad continua.
La coextrusión ABC es obligatoria para envases de alimentos funcionales que requieren capas de barrera, estructurales y de sellado específicas.
Evaluar la precisión del cabezal de troquel y la eficiencia del sistema de enfriamiento es fundamental para minimizar el desperdicio de resina y garantizar un calibre uniforme de la película.
Los compradores deben priorizar la compatibilidad de los materiales (p. ej., EVOH, nailon, mLLDPE) para cumplir con estrictos estándares de seguridad alimentaria y vida útil.
Un servicio confiable de personalización de película soplada cierra la brecha entre las especificaciones estándar de la máquina y los objetivos de producción específicos de la instalación.
Las máquinas monocapa y ABA no pueden satisfacer los distintos requisitos funcionales de los complejos envases de alimentos. Fallan cuando surgen aplicaciones especializadas como bolsas de vacío, películas de barrera o sustratos de laminación. No se pueden lograr diversos rasgos físicos con una sola corriente de fusión. El envasado de alimentos requiere distintas tensiones superficiales, barreras de oxígeno y propiedades de termosellado. Intentar mezclar estas resinas en una máquina de una sola capa compromete el producto final. A menudo destruye tanto la integridad del sellado como el rendimiento de la barrera.
Utilizamos la arquitectura ABC para resolver estos complejos desafíos de ingeniería. Utiliza tres extrusoras independientes. Puede adaptar cada capa con precisión a su función requerida.
Capa A (Interior): Sirve como capa selladora. Toca la comida directamente. Debes utilizar materiales termosellables y seguros. El PE metaloceno (mLLDPE) o el LDPE funcionan mejor aquí para garantizar sellos herméticos a temperaturas más bajas.
Capa B (Núcleo): Esta capa proporciona integridad estructural y resistencia a perforaciones. Con frecuencia alberga resinas de barrera críticas. Puede utilizar nailon para mayor resistencia mecánica. Podría utilizar EVOH para detener la entrada de oxígeno. Aquí a menudo se inyectan capas de unión para unir de forma segura materiales diferentes.
Capa C (Externa): actúa como capa de presentación. Requiere una excelente imprimibilidad y alto brillo. También debe resistir el calor durante el proceso de sellado posterior para evitar que las mandíbulas se peguen a la película.
Un La línea de películas de coextrusión ABC le brinda un control total de la formulación. Los fabricantes pueden ajustar de forma independiente la mezcla de resina para cada zona. Tú controlas el grosor exacto de cada capa individual. Esto optimiza el rendimiento del embalaje y al mismo tiempo minimiza agresivamente los costosos costos de materia prima.
Configuración de capas |
Función primaria |
Materiales comunes utilizados |
Indicador clave de rendimiento |
|---|---|---|---|
Capa A (Interior) |
Contacto con alimentos y termosellado |
mLLDPE, LDPE, EVA |
Fuerza del sellado, baja temperatura de inicio. |
Capa B (Núcleo) |
Protección de barrera y rigidez |
Nylon, EVOH, HDPE, Resinas de unión |
Tasa de transmisión de oxígeno, resistencia a la perforación. |
Capa C (exterior) |
Impresión y resistencia al calor |
LLDPE, HDPE, PP |
Tensión superficial (dinas), brillo, rigidez. |
Debe evaluar meticulosamente los componentes principales de la máquina antes de finalizar cualquier compra. Las piezas mecánicas deficientes sabotearán las mejores formulaciones de resina.
El corazón de la máquina reside en sus capacidades de extrusión. Debe evaluar cuidadosamente las relaciones L/D (Longitud/Diámetro).
Priorice las proporciones 30:1 o 32:1: los tornillos más largos proporcionan una homogeneización de la masa fundida superior. Esto es muy importante cuando se procesan distintas resinas simultáneamente. Los tornillos cortos no logran derretir las resinas de barrera de manera consistente.
Exija tornillos bimetálicos: evalúe los tornillos bimetálicos para determinar su longevidad a largo plazo. Los aditivos abrasivos y las resinas de alta temperatura degradan rápidamente los tornillos de acero estándar. Las opciones bimetálicas resisten condiciones de funcionamiento duras y continuas.
Debes buscar el control absoluto de la concentricidad. Los diseños avanzados de mandril en espiral son esenciales para aplicaciones multicapa. Eliminan líneas de soldadura que debilitan el embalaje final.
Supuesto a cuestionar: un cabezal de troquel más económico ahorra dinero en la compra inicial.
Realidad: La mala distribución de las capas da como resultado una gran variación de calibre. Esto provoca inmediatamente un enorme desperdicio de resina. Con el tiempo, se enfrentará a rollos de película rechazados y a clientes insatisfechos. Los cabezales de troquel de precisión garantizan una distribución uniforme, ahorrando miles de dólares en costos de materiales anualmente.
Evaluar sistemas de enfriamiento de burbujas internas (IBC). IBC enfría la burbuja desde adentro hacia afuera. Esto acelera la producción hasta en un 30%. Combine esto con anillos de aire de doble labio para obtener una mayor salida y una claridad óptica excepcional.
Evaluar los mecanismos de control de tensión en las bobinadoras. Elija cuidadosamente entre bobinadoras de superficie y bobinadoras centrales/de superficie. Una tensión inadecuada provoca que la película se estire. También puede provocar un grave desplazamiento telescópico del rollo. Estos defectos específicos arruinan los pasos de posprocesamiento, como la impresión y el corte a alta velocidad.
Las normas alimentarias exigen una precisión absoluta. Su equipo debe manejar formulaciones químicas complejas sin errores.
El envasado de alimentos requiere mezclar poliolefinas estándar con resinas barrera altamente especializadas. Evalúe la capacidad de la máquina para manejar índices de flujo de fusión (MFI) muy diferentes. Si el desajuste de MFI entre capas es demasiado alto, se produce inestabilidad interfacial. Esto crea patrones ondulados inaceptables dentro de la película. El equipo debe procesar temperaturas variables simultáneamente. Debería hacerlo sin degradar los materiales sensibles al calor. EVOH, por ejemplo, requiere un control térmico preciso para evitar quemaduras y formación de gel.
Estos sistemas son esenciales para una mezcla precisa de resina. Considere la dosificación gravimétrica como una característica estricta y no negociable.
Controla con precisión los costosos costos de formulación.
Garantiza proporciones de capas consistentes en cada turno.
Permite configuraciones estructurales precisas como 1:2:1 o 1:1:1 sin conjeturas manuales.
El cumplimiento de la seguridad alimentaria exige una documentación de producción rigurosa. Busque sistemas PLC (controlador lógico programable) avanzados. Registran automáticamente los parámetros vitales de extrusión. El sistema debería registrar temperaturas de zona, presiones de fusión y velocidades de línea en tiempo real. Estos datos históricos respaldan directamente las auditorías de cumplimiento de la FDA y la CE. Garantiza un seguimiento fiable del control de calidad en producción de películas para envasado de alimentos . Si alguna vez se cuestiona un lote, los datos de su PLC demuestran que su proceso de extrusión cumplió con todos los límites de seguridad.
Las máquinas estandarizadas rara vez se adaptan perfectamente a flujos de trabajo especializados. Debe hacer coincidir las dimensiones del equipo con su realidad operativa real.
Defina el éxito por 'máxima producción estable'. No se centre únicamente en la 'máxima velocidad mecánica'. Las velocidades altas de la línea no significan nada si la burbuja se desestabiliza o la película se arruga. Calcule cuidadosamente los volúmenes de rendimiento realistas. Base estos cálculos estrictamente en los anchos de película y espesores específicos que desee.
Examine su entorno de producción antes de firmar cualquier contrato. Considere primero las limitaciones de altura de su torre. Una línea de 3 capas requiere una torre significativamente más alta para enfriar la película adecuadamente antes de cortarla. Si cortas la película mientras está demasiado caliente, las capas internas se bloquearán y se pegarán permanentemente. Evalúe la estabilidad de su red eléctrica local. Evalúe el espacio disponible para toda la superficie, incluidos los bobinadores y los silos.
Resaltar la necesidad de contratar a un proveedor. Servicio de personalización de película soplada . La personalización cierra la brecha entre las especificaciones básicas del catálogo y los objetivos específicos de sus instalaciones.
Zonas comunes para personalizar:
Unidades de transporte especializadas diseñadas para películas de laminación altamente pegajosas.
Sistemas de reciclaje de recortes de bordes en línea para devolver los desechos directamente a la capa central, reduciendo el uso de materia prima.
Integración del tratamiento corona para preparar la capa exterior para la adhesión de impresión posterior.
Comprender la arquitectura de la máquina evita errores de inversión catastróficos. Muchos compradores caen en la trampa de confundir estos dos sistemas distintos.
Muchos proveedores comercializan las máquinas ABA de forma agresiva. Los posicionan como una alternativa de 3 capas más económica a las líneas ABC. Esto causa una confusión significativa para los equipos de adquisiciones que buscan reducir los costos iniciales.
Aclare la diferencia mecánica inmediatamente. Las máquinas ABA utilizan sólo dos extrusoras. La extrusora A alimenta las capas interior y exterior simultáneamente. El extrusor B alimenta la capa central. No se pueden separar las formulaciones químicas de las pieles exteriores. Deben permanecer idénticos.
ABA funciona excelentemente para bolsas tipo camiseta o bolsas de envío. Los fabricantes utilizan rellenos baratos como carbonato de calcio o material reciclado en el núcleo para ahorrar dinero. Sin embargo, ABA fracasa completamente en el envasado de alimentos funcionales. La capa de sellado interior debe diferir completamente de la capa de impresión exterior. Necesita un sellador interior apto para alimentos y de baja temperatura. Necesita una superficie imprimible a alta temperatura en el exterior. Comprar un sistema ABA para aplicaciones alimentarias complejas representa una limitación fatal. Restringe su cartera de productos de forma permanente.
Característica |
Arquitectura ABC |
Arquitectura ABA |
|---|---|---|
Número de extrusoras |
Tres extrusoras independientes |
Dos extrusoras (A alimenta interior/exterior) |
Independencia de capa |
Formulaciones 100% independientes. |
Las capas interior y exterior deben ser idénticas. |
Aplicaciones ideales |
Envases de alimentos, películas barrera, laminación. |
Bolsas de supermercado, bolsas de basura, bolsas de mensajería. |
Cumplimiento de la seguridad alimentaria |
Alto (puede aislar la capa de contacto con los alimentos) |
Bajo (la capa de manipulación exterior coincide con la capa interior) |
La evaluación de la eficiencia a largo plazo protege sus márgenes de beneficio. Una máquina que desperdicia energía o requiere un mantenimiento constante agotará sus recursos rápidamente.
El soplado de película es un proceso que consume mucha energía. Se debe valorar activamente la inclusión de motores ahorradores de energía. Busque sistemas de propulsión de alta eficiencia en toda la línea. Los calentadores de barril aislados reducen drásticamente la pérdida térmica, lo que reduce el consumo de energía diario. Los accionamientos regenerativos de las bobinadoras pueden capturar y reutilizar la energía de frenado de manera eficiente.
La puesta en marcha de una línea de coextrusión requiere un ajuste preciso y especializado. Evalúe minuciosamente el soporte de instalación del proveedor. Revise sus programas de capacitación de operadores. Los operadores de coextrusión necesitan conocimientos especializados para gestionar múltiples flujos de fusión. Verifique la disponibilidad de piezas locales. Esperar semanas por un componente de matriz patentado provoca un tiempo de inactividad de producción inaceptable.
Filtre a sus proveedores utilizando criterios estrictos basados en evidencia. Exija estudios de casos verificables específicamente en el envasado de alimentos. La experiencia general en plásticos no es suficiente. El proveedor debe comprender las resinas de barrera sensibles y los estrictos estándares de higiene.
Mejores prácticas: Exigir una prueba de aceptación en fábrica (FAT). Ejecute sus formulaciones de resina exactas durante esta prueba. Las resinas de prueba de los proveedores suelen estar optimizadas para facilitar su funcionamiento. Su EVOH o metaloceno real podría comportarse de manera diferente. No cierre la sesión hasta que la máquina demuestre su estabilidad con sus recetas patentadas.
Seleccionar una plataforma de equipo es un ejercicio para equilibrar la ciencia de materiales precisa con una confiabilidad mecánica robusta. Debe alinear sus demandas estructurales con las capacidades técnicas exactas del hardware. No comprometa la calidad del cabezal de troquel ni la dosificación gravimétrica. El estricto cumplimiento de los envases de alimentos depende completamente de que estos componentes funcionen perfectamente. La ingeniería de precisión reduce los residuos, garantiza la seguridad y protege la reputación de su marca en el mercado. Como siguiente paso claro, recopile sus recetas cinematográficas específicas hoy. Enumere todas las resinas requeridas, anchos objetivo y espesores de capa precisos. Solicite un cálculo de eficiencia operativa personalizado a los fabricantes de equipos preseleccionados para garantizar la viabilidad a largo plazo.
R: Varía según la aplicación, pero las configuraciones comunes incluyen 1:1:1 para una resistencia mecánica equilibrada. Alternativamente, puede usar 1:2:1 o 1:3:1 cuando maximice una capa central más económica o utilice una resina de barrera específica altamente concentrada como EVOH en el centro.
R: Sí. Una máquina ABC ofrece una flexibilidad increíble. Puede utilizar exactamente la misma resina en las tres extrusoras para simular una película de una sola capa. También puede utilizar resinas idénticas en las extrusoras A y C para simular una estructura ABA, lo que hace que la máquina sea muy versátil para diferentes pedidos.
R: Los plazos de entrega estándar varían de 3 a 6 meses para la fase de fabricación. Después de la entrega, espere de 2 a 4 semanas adicionales para una instalación mecánica precisa, FAT (pruebas de aceptación en fábrica) y capacitación integral del operador en el sitio.